多孔陶瓷气浮辊在 AI 算力服务器千层超薄 MLCC 卷对卷制程中的应用
当 AI 训练与推理芯片(700W–1000W+)在纳秒级切换上千安培瞬态电流时,加速卡背面密布的上万颗米粒大小的 MLCC(片式多层陶瓷电容器)就是稳住电压的“贴身闪电蓄水池”。要把电容陶瓷薄膜做到仅 0.5–1.0 微米厚(头发丝的 1/80)并整齐叠满 1000 层以上,传统接触式导辊“一碰就伤、一拉就偏”。通过多孔陶瓷气浮辊(Air Turn)在辊面撑起一层 100–600 μm 的均匀空气软垫,让薄膜全程“悬浮飞行”,从物理源头实现零划伤、零粘滑与零静电。
一、三句话看懂背景:AI 算力爆发,为什么最忙的是“米粒大小”的 MLCC?
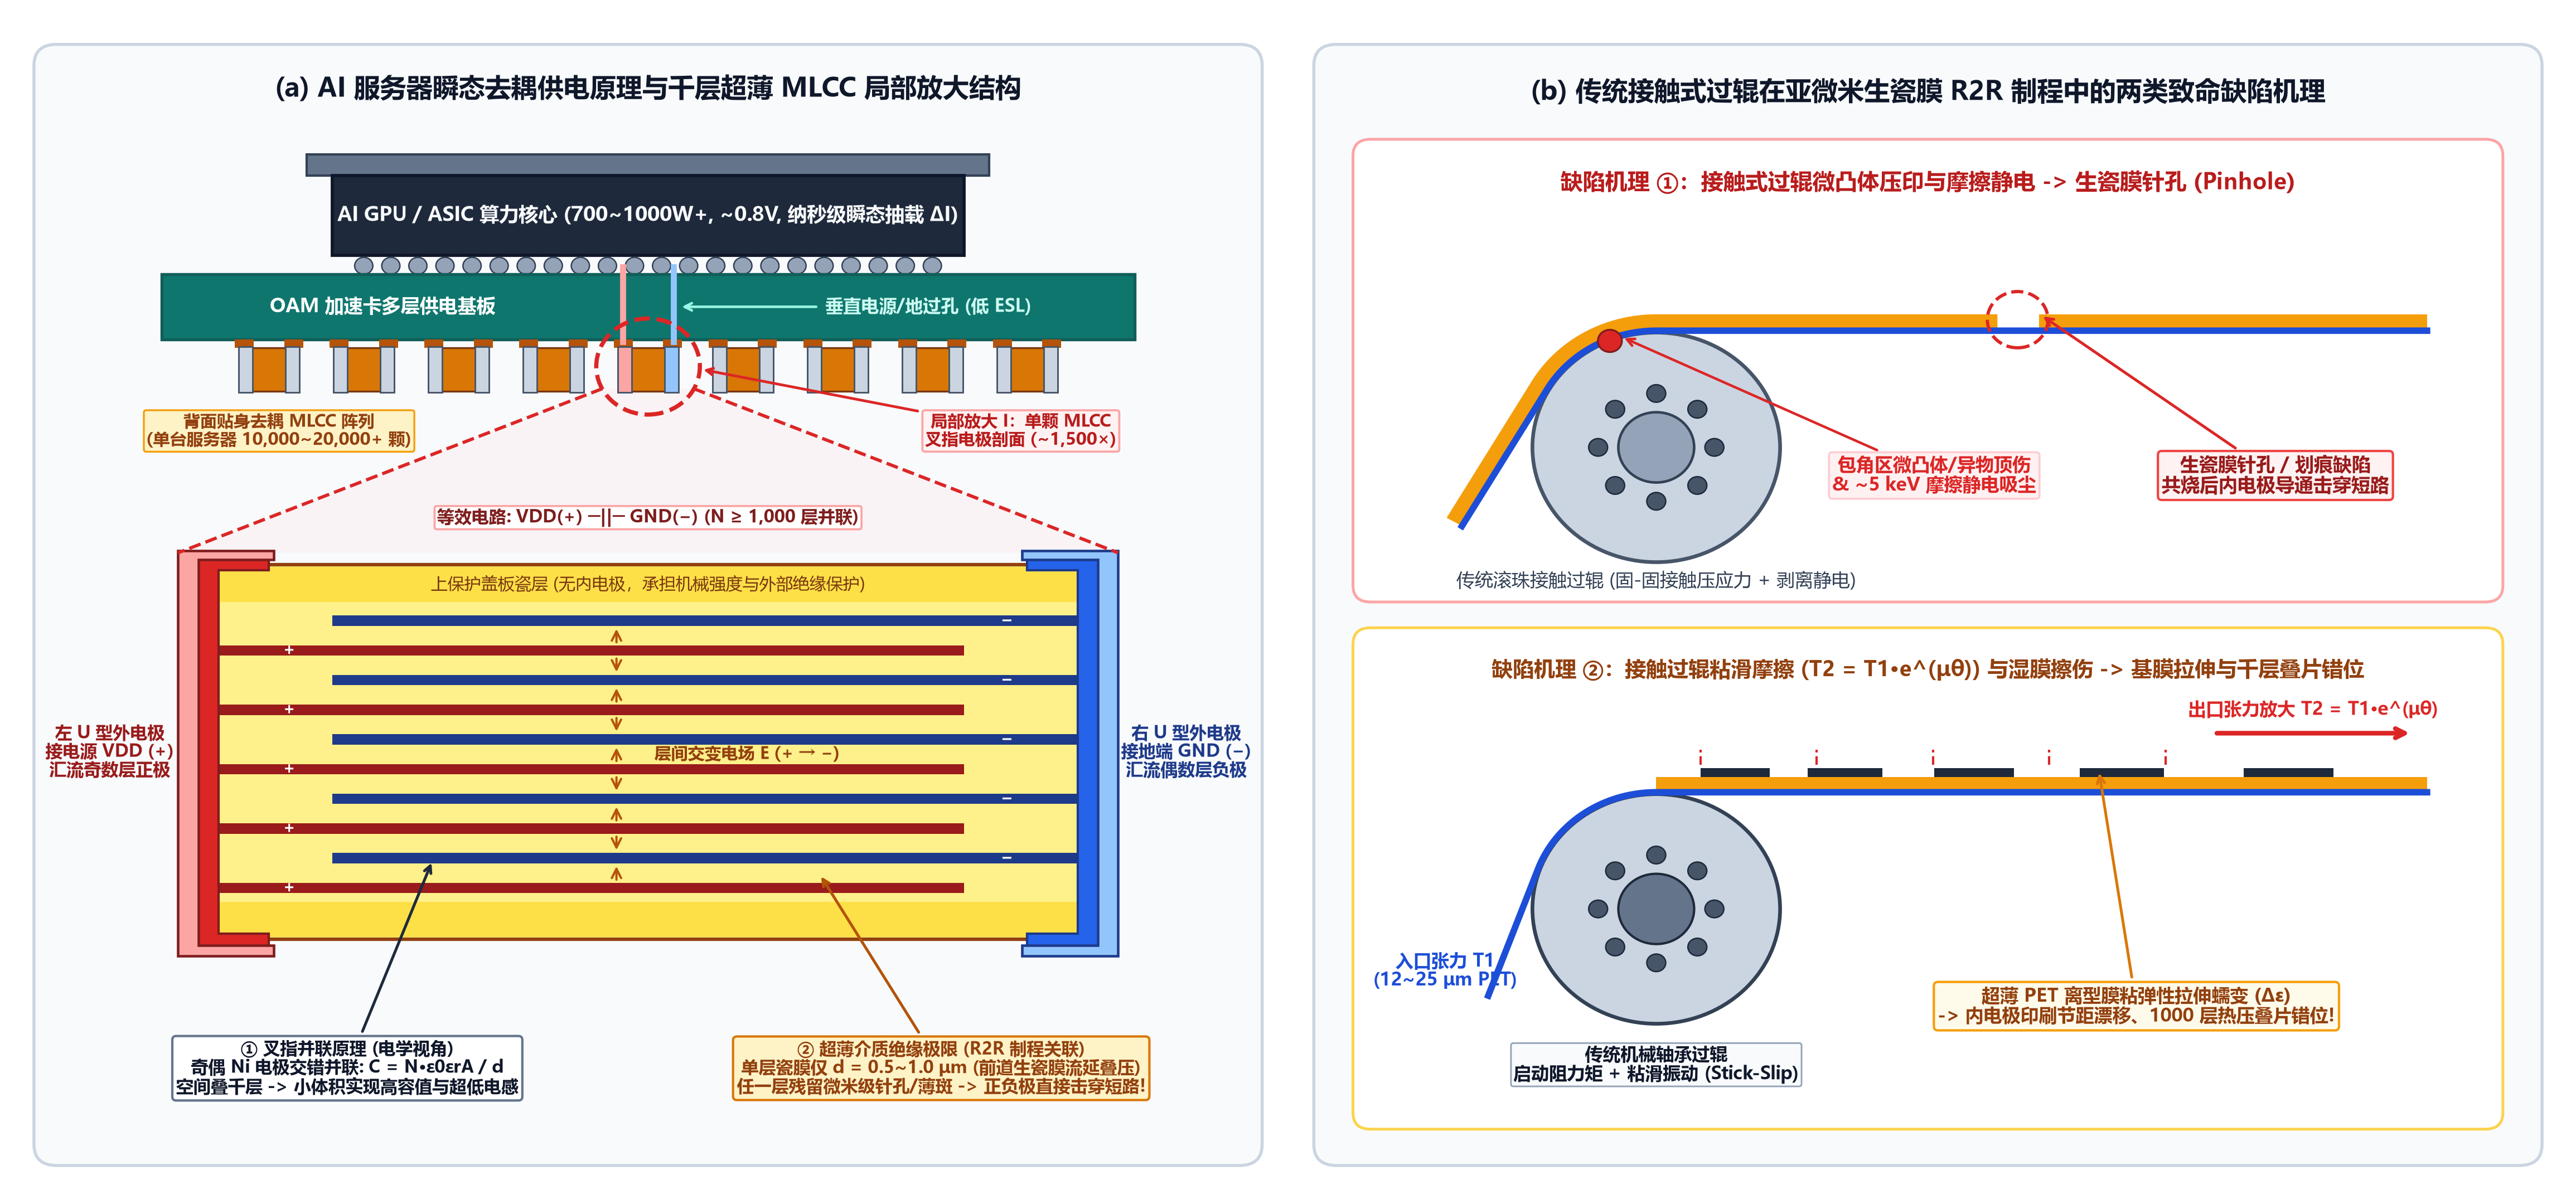
在 AI 服务器(如 8-GPU OAM 加速模组与 48V 垂直供电架构)中,单颗 GPU/ASIC 功耗已突破 700W–1000W+,而核心电压普遍低于 1V,工作电流高达数百至上千安培。在芯片背面和四周,密密麻麻焊接着10,000 至 20,000 颗以上超高容值(22–100 μF)、耐高温(X6S/X7R/X7T)的 MLCC 陶瓷电容。
AI 芯片在待机和满载矩阵运算之间切换只需几纳秒(十亿分之一秒),极高的电流变化率(di/dt)会让远处的电源来不及响应。如果没有紧贴芯片背面(Land-Side)的成千上万颗 MLCC 在纳秒内放电“补水”,芯片电压就会瞬间跌落(Voltage Droop)导致算力报错。
怎样在米粒大的体积里装下最多的电? 根据电容公式 C = ε0εrAN / d,只有两个办法:① 把每一层钛酸钡(BaTiO3)陶瓷薄膜做得极薄(烧结后仅 0.5–1.0 μm,前道未烧结生瓷膜约 0.6–1.5 μm);② 像做“千层蛋糕”一样,把瓷膜和纳米镍(Ni)电极整整齐齐叠满 1,000 层以上!
二、核心痛点:把陶瓷生瓷膜做到 1 微米,为什么传统接触式导辊“一碰就废”?
在高温共烧变硬之前,这层约 1 微米厚的陶瓷生瓷膜(Green Sheet)涂布在 12–25 微米厚的超薄光学级 PET 离型膜(要求表面粗糙度 Ra < 10–15 nm)上。在卷对卷(R2R)连续流延、烘干与印刷产线上,传统机械接触导辊暴露出三大致命痛点:
传统导辊与高速薄膜之间存在微滑移(Micro-slip)。辊面哪怕粘附一粒亚微米微尘或微凸峰,划伤 PET 离型膜或生瓷面就会造成局部缺失或针孔(Pinhole),在千层共烧后直接引发正负极层间击穿短路。
绝缘的 PET 离型膜流经传统接触导辊剥离时,表面摩擦静电电位可高达约 5,000 伏(~5 keV),像强力吸尘器一样把空气中的游离微粒吸到百级洁净涂布面上。
传统滚珠轴承导辊存在启动阻力矩与欧拉包角摩擦放大(T2 = T1·eμθ),数十根过辊串联后的张力波动会把超薄 PET 载带拉出非均匀粘弹性伸长,破坏后续 1,000 层叠片时的内电极微米级对位精度。
三、破局之道:多孔陶瓷气浮辊(Air Turn)如何用“一层空气”托起薄膜?
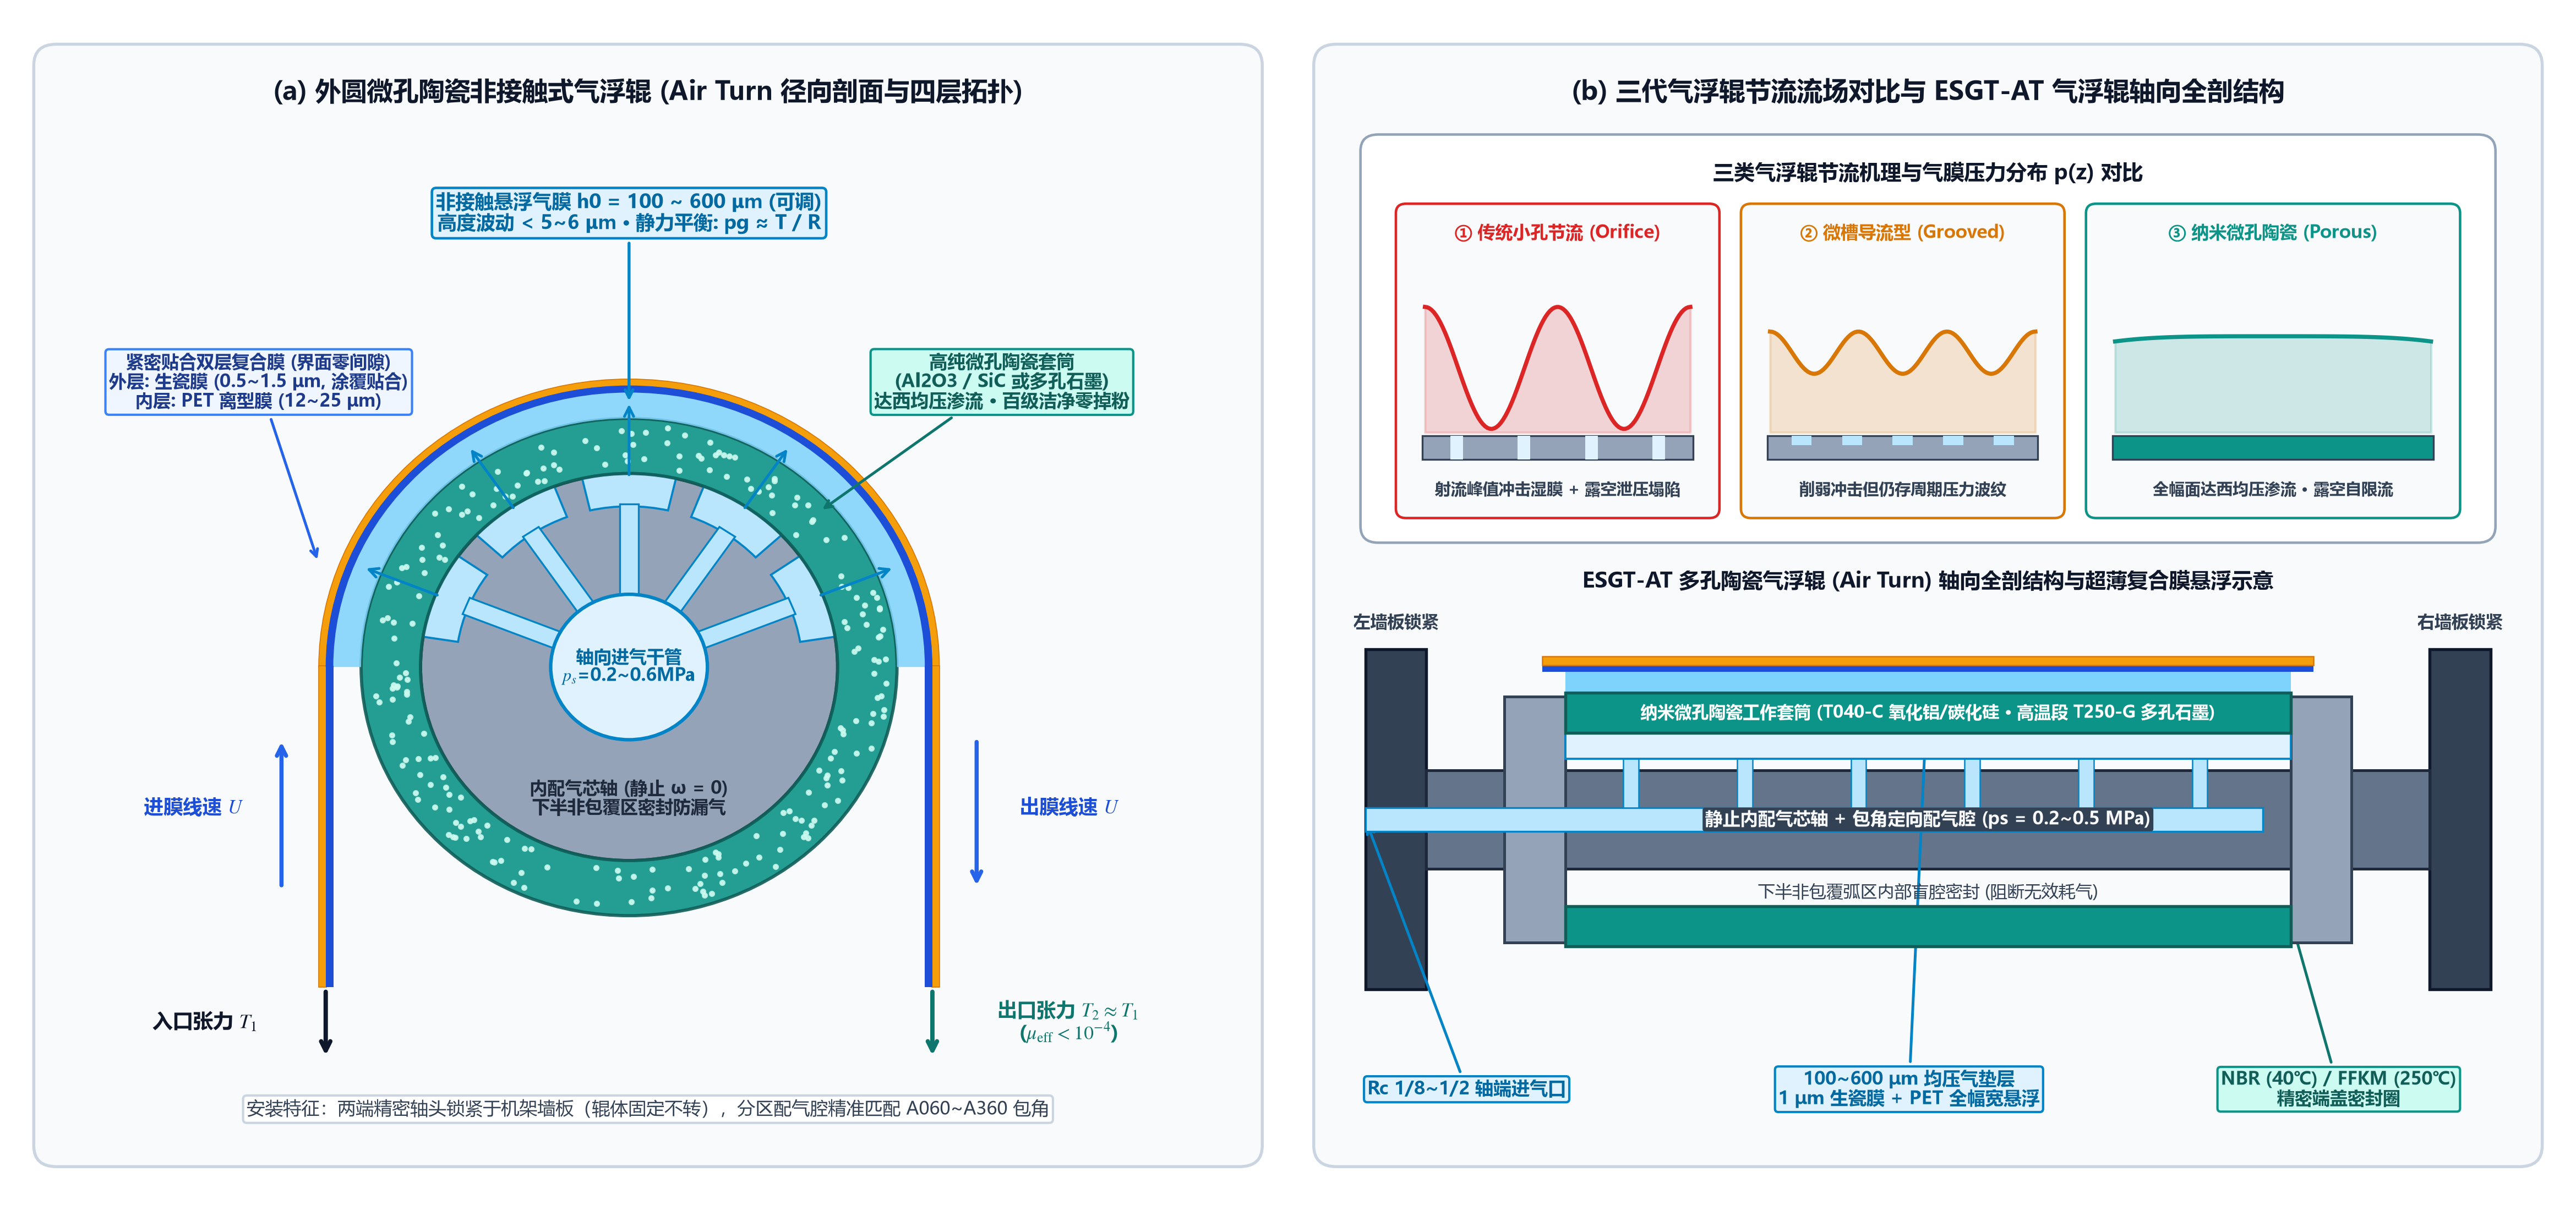
外圆微孔非接触式气浮辊(Porous Media Air Turn)的辊体固定不旋转(死轴安装),洁净压缩气体进入内部均压腔后,穿过表面数以亿计的亚微米至微米级连通微孔,在辊面与包覆薄膜之间形成一层 100–600 μm 可调的非接触承载气垫(局部纵向高度波动 < 5–6 μm),让薄膜全程“悬浮拐弯”,与辊面保持零物理接触:
好比用一排细水枪直喷薄膜: 离散小孔出口易产生超声速微激波与局部压力峰值(把未干生瓷浆料吹出局部顶包或凹坑),且一旦换用窄幅薄膜露出两侧孔口,气压就会瞬间泄压塌陷。
98% 以上压降发生在多孔壁内,气流如“晨雾”均匀渗出: 全表面达西渗流彻底消除了局部压力突变与射流冲击;空气粘性剪切极小(等效摩擦系数 μeff < 10−4),出入口张力严格满足 T2 ≈ T1,且高纯烧结微孔氧化铝/碳化硅陶瓷(Al2O3 / SiC)百级洁净零掉粉!
四、产线全景导览:气浮辊在 MLCC 离型膜与生瓷膜产线的 5 大核心工位
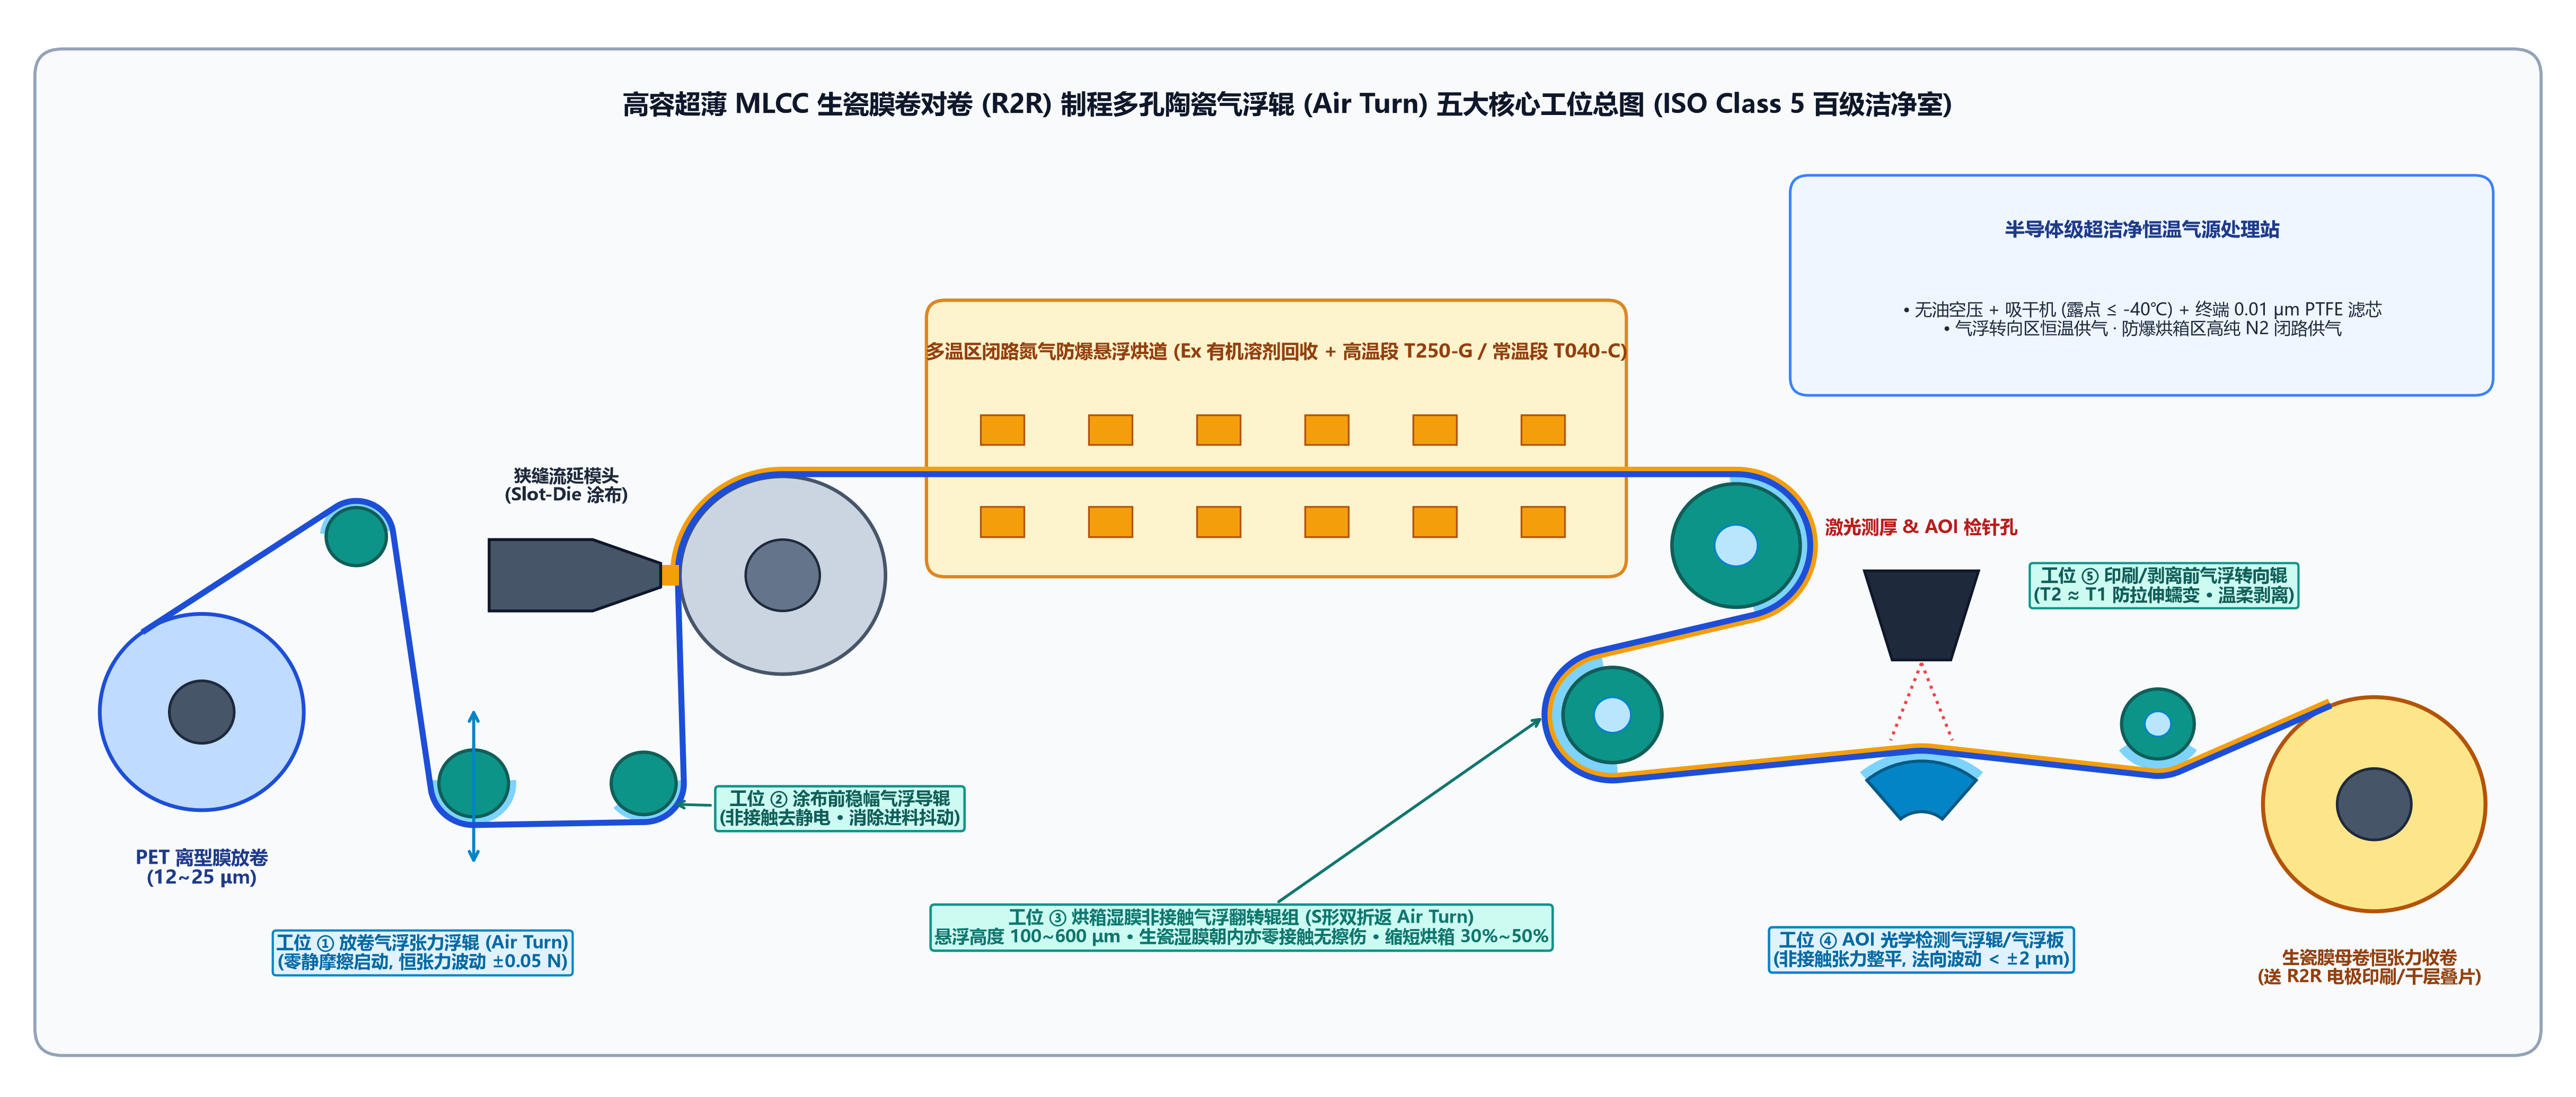
从上游光学级 PET 离型膜精密硅油涂布线,到前道MLCC 陶瓷生瓷膜流延、烘干、在线激光测厚/AOI 检孔与内电极印刷线,非接触气浮辊(Air Turn)已在以下 5 个关键工位实现成熟应用:
| 产线核心工位 | 传统接触式导辊痛点 | 气浮辊(Air Turn)解决方案与实证效果 | 中轴精控推荐配置 |
|---|---|---|---|
| ① 离型膜放卷与张力浮辊 Unwind & Dancer Air Turn |
机械轴承存在启动阻力矩,加减速时拉扯 12–25 μm PET 离型膜产生非均匀拉伸变形 | 零静摩擦气浮转向,T2 ≈ T1,毫牛级微张力瞬时响应,消除超薄基膜冷拉伸 |
ESGT-AT-***-A180-T040-C 高纯微孔陶瓷气浮辊 |
| ② 涂布前无风扰稳幅导辊 Pre-Coating Entry Air Turn |
接触过辊产生 ~5 keV 摩擦静电吸附微尘,且进料张力脉动扰动狭缝涂布液桥 | 非接触消除剥离静电与进料抖动,配合涂布上游无风扰节流设计,守护涂布液桥稳定 |
ESGT-AT-***-A060/A120-T040-C 多孔陶瓷洁净稳幅气浮辊 |
| ③ 烘道湿膜 S 形非接触翻转 Dryer S-Wrap Air Turn |
未固化生瓷湿膜或离型剂涂层严禁碰辊,传统单层直线烘道占地长达数十米 | 100–600 μm 均压气垫非接触承托(即使生瓷湿膜朝内亦零接触无擦伤),缩短烘道 30%–50% |
ESGT-AT-***-A180-T040-C(高纯陶瓷零掉粉) 或高温段 ESGT-AT-***-A180-T250-G |
| ④ 激光测厚与 AOI 检针孔 AOI & Metrology Air Arch |
高速薄膜悬空扑动超出光学镜头景深,接触支撑辊又易掉粉或划伤干膜 | 气浮辊/弧面气浮基准台将纵向高度波动锁定在 < 5 μm / 55 mm,实现亚微米针孔精准检出 |
ESGT-AT-T040-C 气浮辊 + LAFB0090 顶弧面/顶平面气浮板 |
| ⑤ 电极间歇印刷与剥离缓冲 Intermittent Buffer Air Turn |
R2R 内电极间歇印刷高频启停惯量冲击大,易拉断或拉偏 1 μm 超薄生瓷带 | 固定式气浮转向条均压气垫消除启停惯量冲击(对标 Nitto Denko 专利方案),保障千层叠片对位 |
ESGT-AT-***-A120/A180-T040-C 微张力缓冲气浮辊 |
如需进一步查阅完整的可压缩气体雷诺-达西控制方程、国内外产线应用参数与四大工程设计准则,欢迎前往「消息中心 → 博客」阅读详细技术综述版,或直接扫码联系中轴精控应用工程师。