多孔介质气浮辊在锂电池涂布中的应用
SOLUTION · 锂电池涂布
基于非接触输送的高一致性涂布解决方案
气浮辊通过非接触、低扰动输送方式,有效解决了锂电涂布中湿膜敏感等核心难题。气浮辊能够将湿膜以非接触的方式转向并迅速进入烘箱,大大缩短了涂布产线的长度,并借助三折叠烘箱的优势,使搭载气浮辊的三折叠凹涂一体机具备产线长度短、能耗低、产能高的优势。
非接触输送湿膜转向三折叠烘箱产线缩短一半
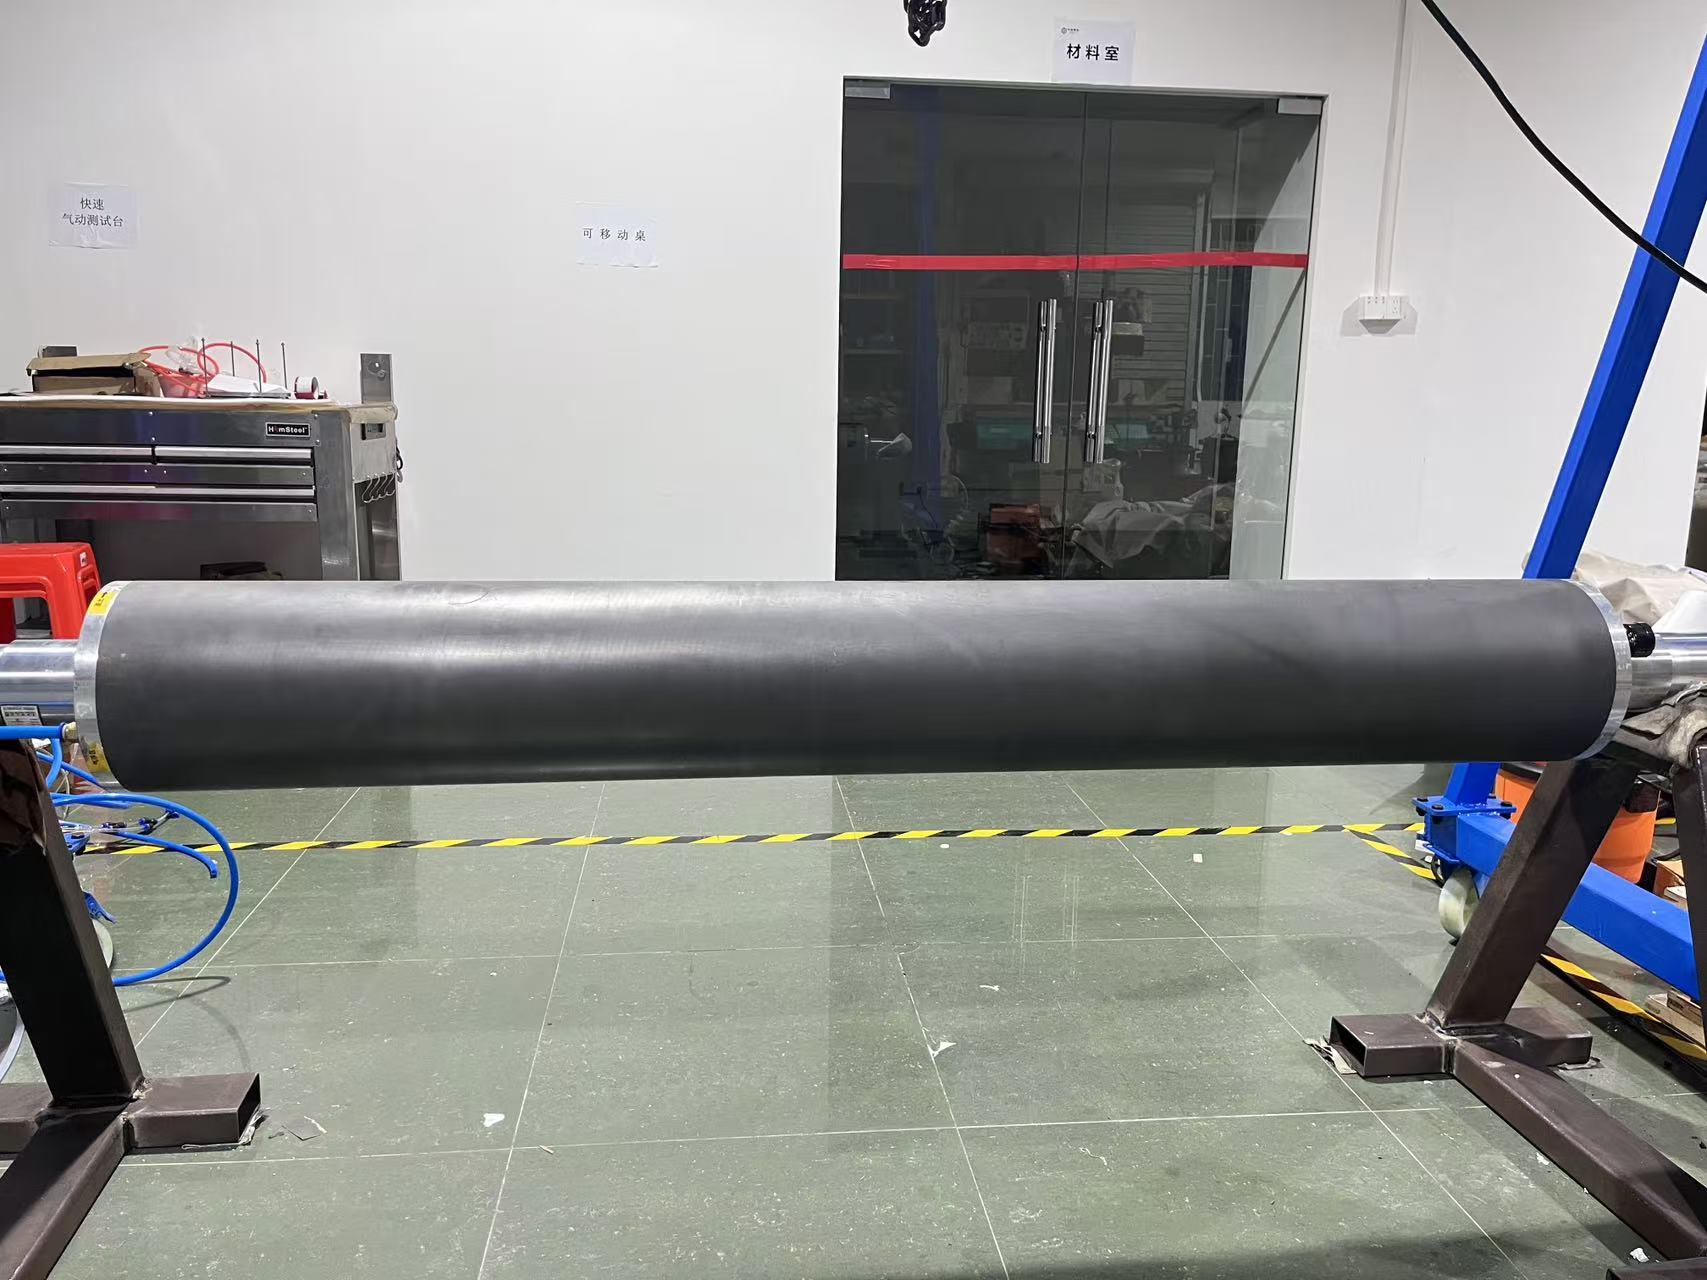
多孔介质气浮辊
1. 引言
锂离子电池制造正向高能量密度、高一致性、高速度方向快速发展,其中极片涂布工艺对输送系统的稳定性提出了前所未有的要求。传统接触式导辊在高速、薄基材和湿膜状态下,已逐步成为制约涂布质量与良率提升的关键因素。
基于气体静压技术的气浮辊,通过在辊面与极片之间形成稳定气膜,实现非接触或微接触输送,为锂电涂布湿膜传送提供了一种高稳定、非接触的先进解决方案。
2. 锂电涂布工艺的关键技术需求
| 项目 | 典型要求 |
|---|---|
| 涂布线速度 | 20–120 m/min(部分产线 >150 m/min) |
| 极片厚度 | 8–20 μm(铜箔 / 铝箔) |
| 涂层状态 | 湿膜、半干膜 |
| 张力稳定性 | 波动 ≤ ±1–2% |
| 表面缺陷容许 | 压痕、划伤 ≈ 0 |
在上述条件下,任何额外的摩擦、跳动或局部接触都会被放大,直接反映为涂层厚度不均、条纹、颗粒嵌入等质量问题。
3. 气浮辊的工作原理与结构组成
3.1
工作原理
气浮辊通过辊面多孔介质材料持续供给稳定压力的洁净气体,在辊面与极片之间形成一层可控厚度的气膜:
- 气膜承载极片自重与张力分力
- 极片与辊面无刚性接触
- 消除极片褶皱
- 可悬浮半干湿膜
3.2
典型结构组成
- 气浮辊体(铝合金 / 不锈钢 / 多孔陶瓷)
- 多孔介质材料节流层
- 内部气流分配系统
- 分区分压控制系统
- 密封与防泄漏结构
4. 气浮辊在锂电涂布线中的典型参数示例
4.1
几何与运行参数(示例)
- 辊径:Ø100 – Ø220 mm
- 辊长:1000 – 2000 mm
- 表面径向跳动:≤ 3–5 μm
- 表面粗糙度:Ra ≤ 0.8 μm
- 设计线速度:≤ 100 m/min
4.2
气浮性能参数(示例)
- 供气压力:0.2 – 0.6 MPa
- 气膜厚度:100 – 400 μm
- 单位承载能力:100 – 500 N/m
- 摩擦系数(等效):< 0.01
- 气源洁净度:≤ 0.01 μm(推荐)
4.3 张力影响对比(示例)
| 项目 | 普通导辊 | 气浮辊 |
|---|---|---|
| 张力波动 | ±3–5% | ±1% 以内 |
| 表面接触压力 | 有 | 无 |
| 湿膜损伤风险 | 高 | 极低 |
| 高速稳定性 | 一般 | 优 |
5. 气浮辊在关键工艺段的应用效果
5.1
涂布后湿膜输送段
- 避免涂层与辊面直接接触
- 显著降低压痕、拖痕、亮斑缺陷
- 涂层厚度均匀性提升 10–30%(视工艺而定)
5.2
烘箱内部高速输送段
- 降低摩擦生热
- 减少张力累积与跑偏趋势
- 有利于长烘箱、多辊布置结构
5.3
超薄极片输送(≤10 μm 铜箔)
- 极片振动幅度明显降低
- 断箔风险下降
- 高速稳定运行窗口显著扩大
6. 气浮辊关键设计与工程要点
气浮刚度需与极片张力、宽度匹配;过高会导致气耗大、系统复杂;过低会导致气膜不稳定、局部接触。
孔隙直径分布、数量分布直接影响气膜均匀性;不均匀分布易引起极片振动或波纹。
气源需配置多级过滤,防止颗粒、油雾进入涂布区域,适配锂电洁净生产环境。
7. 经济性与工艺收益分析(示例)
↑ 2–5%
涂布良率
↓ 30–60%
表面缺陷率
140 → 70 m
产线长度缩短一半
显著降低
辊面维护成本
设备运行稳定性明显提升。在高产能涂布线中,气浮辊带来的良率提升往往可在较短周期内覆盖设备投入成本。
8. 结论
让湿膜"飞"进烘箱
如果您正在规划或改造涂布线,欢迎与中轴精控沟通基材、涂层、幅宽、线速度与烘箱布局,我们将提供气浮辊选型与三折叠凹涂方案的工程评估。