多孔介质气浮辊在涂布机中的应用解决方案
零接触 · 无辊印 · 零掉料 —— 面向 4.5–15 μm 铜箔 / 铝箔集流体单双面挤压涂布、微凹版涂布及功能隔膜涂覆,覆盖涂布后转向、烘道层间折返、出烘箱转向与收卷前张力控制全工位的气膜支撑方案。
※ 动画仅为原理示意,不代表真实产线
行业挑战:高速双面涂布的六大痛点
INDUSTRY CHALLENGES
锂电极片正转向 4.5–8 μm 极薄铜箔 / 8–12 μm 铝箔、高固含浆料、80–150 m/min 高速双面同时涂布及超长多层烘道。在传统接触式导辊与常规小孔气浮箱体下,极片与湿膜面临以下六大痛点:
解决方案:多孔介质气浮辊工作原理
HOW IT WORKS
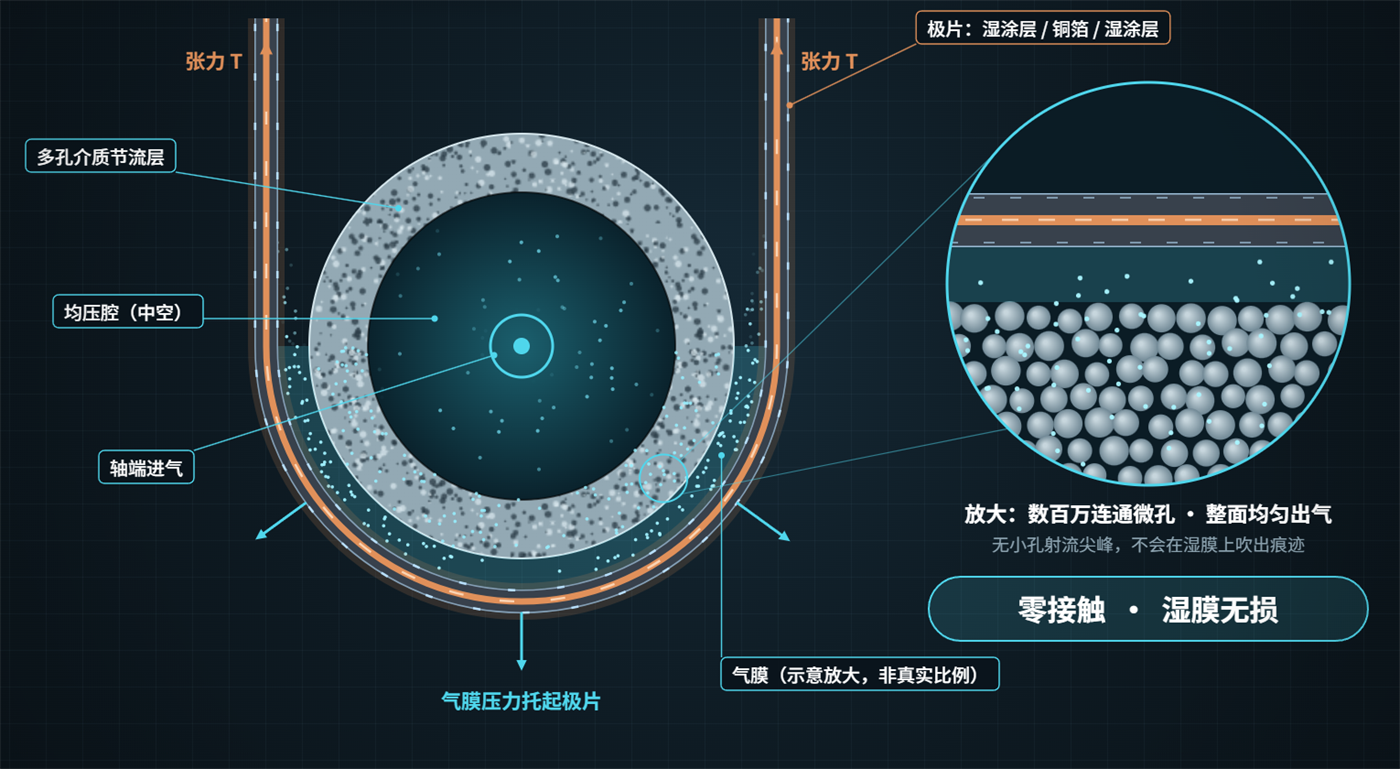
经干燥、除油与精密过滤的压缩空气由端盖径向气口进入辊体均压腔,透过外层自研多孔介质(数百万连通微孔)整面均匀渗出,在固定辊面与运动极片之间建立百微米级刚性均压气膜,使单 / 双面湿涂层极片全程“悬浮”绕辊转向。
为什么在涂布机中选择多孔介质气浮辊
| 维度 | 小孔 / 狭缝气浮辊 | 多孔石墨气浮辊 | 多孔陶瓷气浮辊 |
|---|---|---|---|
| 气膜压力分布 | 离散射流尖峰,易吹伤湿膜 | 全表面微孔均压,湿膜无痕 | 全表面微孔均压,湿膜无痕 |
| 气膜刚度与耗气 | 刚度低、耗气大、极片易颤振 | 高刚度、低耗气、悬浮稳定 | 高刚度、低耗气、悬浮稳定 |
| 使用温度范围 | 受限于结构热变形 | 15–40 / 80 / 150 / 200 / 250 ℃ 五档 | 15–40 ℃ 常温洁净工位 |
| 材料特性 | 金属硬接触易划伤箔材 | 自润滑、导静电、耐热冲击 | 高硬耐磨、零金属污染、耐溶剂 |
| 推荐涂布工位 | 湿膜转向不推荐 | 烘道折返 / 出烘箱高温 / 湿膜转向 | 常温涂布转向 / 纠偏 / 洁净张力段 |
关键设计:定向包角、双端供气与温度分级
涂布机全工序应用工位
APPLICATION STATIONS
典型方案:极片双面涂布机走带与气浮辊布置
WEB PATH LAYOUT
下图为典型锂电极片双面挤压涂布机穿带布置。铜箔经背辊 A 面模头与 B 面模头完成双面涂布后,全线在四处高风险湿膜转向、烘道折返与张力缓冲工位(包角分别为 90°、180°、155°、145°)配置中轴精控多孔介质气浮辊,由独立气源处理单元(干燥 → 除油 → 过滤 → 调压)集中供气。
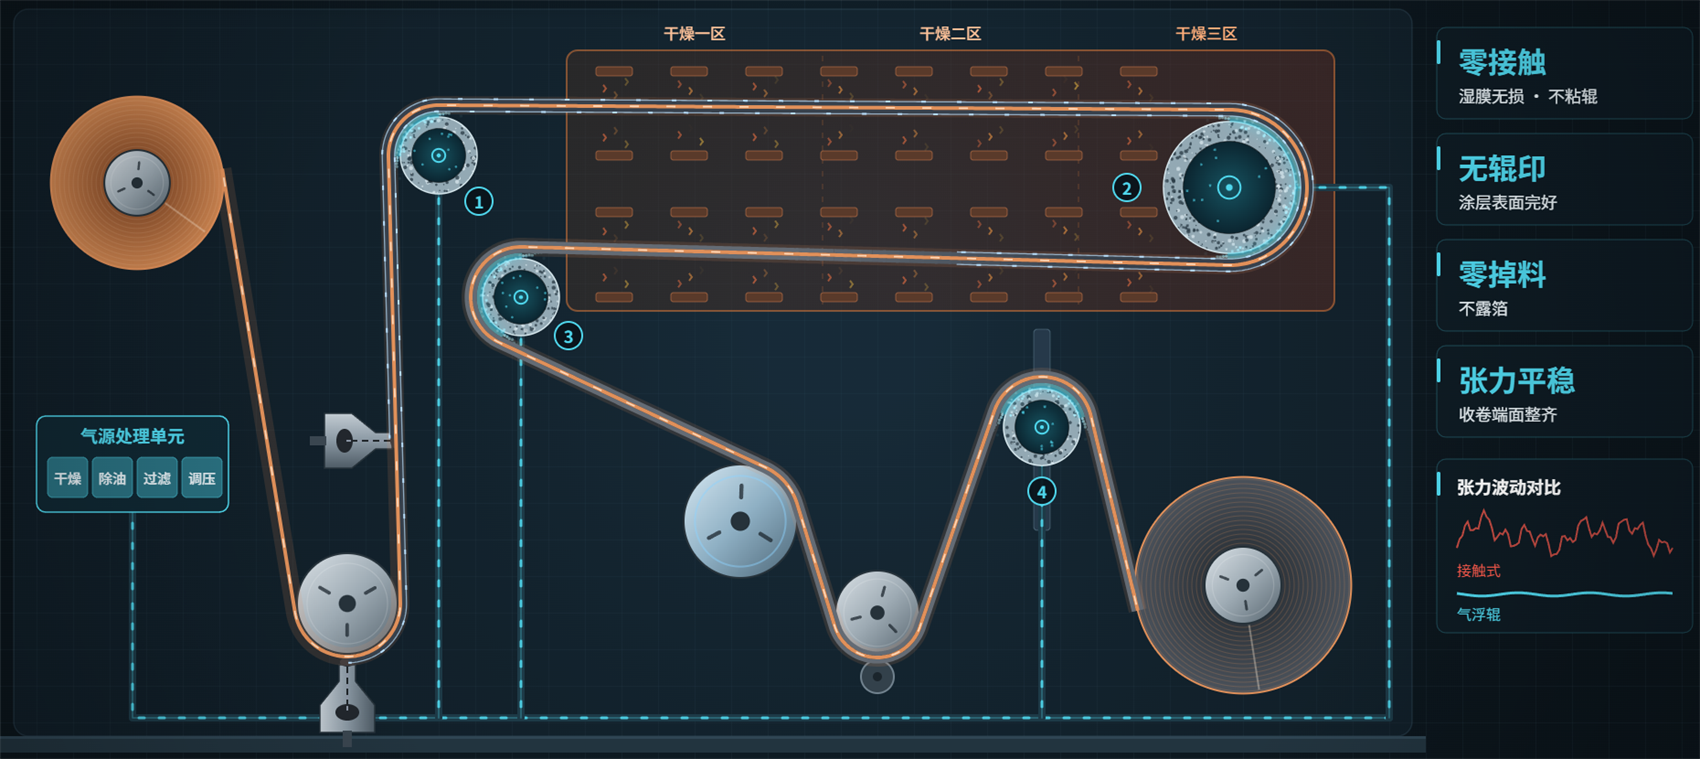
图 1 双面挤压涂布机走带全貌与四处多孔介质气浮辊(①–④)布置示意
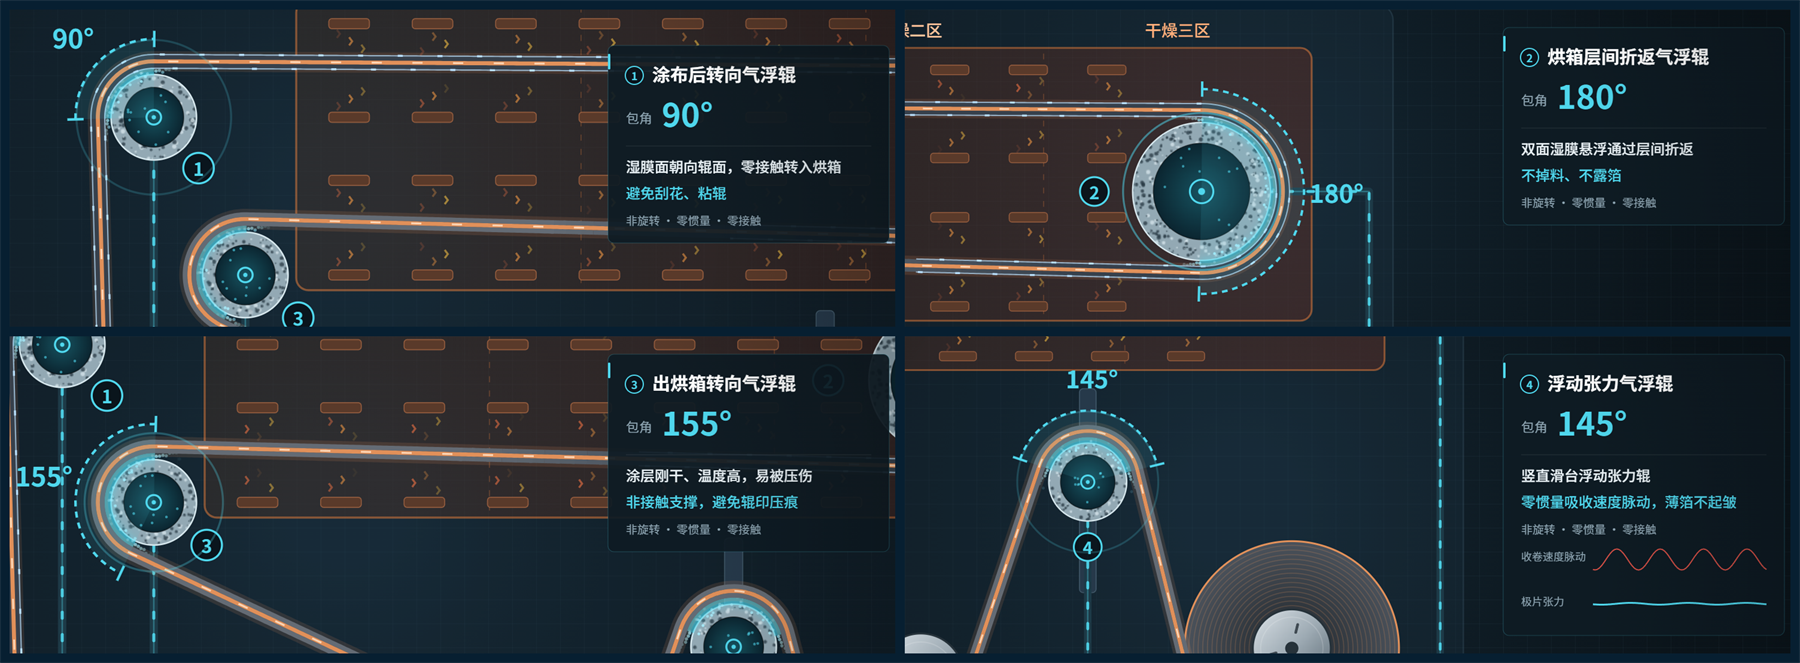
图 2 四处关键工位气浮辊(90° / 180° / 155° / 145°)定向供气包角与走带细节
选型指引与标准品矩阵
SELECTION GUIDE
中轴精控已建立 ESGT-AFR 标准气浮辊系列(共 144 款标准型号),覆盖 Φ25–Φ150 mm 六档外径、50–1200 mm 辊面宽度、多孔陶瓷 / 多孔石墨两种节流层材质及五档使用温度,支持在线参数检索选型与非标定制:
| 参数 | 标准范围 / 规格 | 涂布机选型建议 |
|---|---|---|
| 辊面外径 D | Φ25 / Φ50 / Φ75 / Φ100 / Φ125 / Φ150 mm(端盖外径 D−1) | 紧凑纠偏 / 窄幅实验涂布选 Φ25–Φ75;动力 / 储能宽幅涂布转向与烘道折返主力选 Φ100–Φ150 |
| 辊面宽度 W | 标准 50–1200 mm(总长 L = W + 2T + 2,止口各伸出 1 mm) | 辊面宽建议比极片最大幅宽富余 50–100 mm;1200 mm 以上超宽幅可按实机定制 |
| 节流层与温度档 | 多孔陶瓷 C(15–40 ℃);多孔石墨 G(15–40 / 80 / 150 / 200 / 250 ℃) | 涂布头常温洁净段可选陶瓷或石墨 T040;烘道层间折返与出口高温段选石墨 T150 / T200 / T250 |
| 进气接口与方式 | 端盖外圆侧面径向 G1/8(Φ25)、G1/4(Φ50–75)、G3/8(Φ100–150) | W < 600 mm 单端进气;W ≥ 600 mm 双端同时进气,保证宽幅气膜压力均匀 |
| 有效包角与气隙 | 包角 43°–330° 可定制;气膜厚度 10–300 μm | 湿膜转向与烘道折返推荐 80–250 μm 悬浮间隙;面密度仪稳幅与纠偏推荐高刚度薄气膜 |
| 供气压力 | 常用 0.2–0.4 MPa(可在 0.12–0.6 MPa 调节) | 按极片张力(数 N 至数百 N)与包角配置精密调压阀或电气比例阀闭环控压 |
标准型号编码示例:ESGT-AFR-100-0600-0662-G-T150(外径 Φ100 mm、辊面宽 600 mm、总长 662 mm、多孔石墨节流层、最高使用温度 150 ℃、双端 G3/8 进气)。可前往官网「产品中心 → 气浮辊 → 多孔介质气浮辊」在线筛选全部 144 款标准品。
涂布产线安全运行三项规范
合作流程
COOPERATION
中轴精控以自研多孔介质与智能气浮技术,为锂电极片双面挤压涂布、微凹版涂布及功能涂覆提供国产化非接触传输方案,欢迎涂布机设备厂商与电池企业联合验证。
中轴精控(广州)科技有限公司 Equilibris System (Guangzhou) Technology Co. Ltd.
研发:广州番禺 | 生产:广州南沙 | 官网:www.zzmc-tec.com
注:文中典型产线布置与参数供方案选型参考,具体规格以中轴精控实际产品规格书及现场工况核算为准。