面向高容超薄 MLCC 卷对卷制程的气浮辊技术机理与产线应用研究
随着人工智能(AI)训练与推理服务器向千瓦级单芯片功耗、48V 母线供电架构及高算力密度演进,片式多层陶瓷电容器(MLCC)呈现出单机用量倍增(达 10,000~20,000 颗以上)且向亚微米级介质层厚度(0.5~1.5 μm)、千层以上叠层及耐高温高可靠(X6S/X7R/X7T)方向升级的明确趋势。在超薄陶瓷生瓷带(Green Sheet)流延成型及其上游光学级聚酯(PET)离型膜精密涂布等卷对卷(Roll-to-Roll, R2R)制程中,传统机械接触导辊因表面微滑移接触擦伤、摩擦静电积聚(可达 ~5 keV)及欧拉包角张力放大,已成为制约薄膜良率(针孔、横向暗纹、拉伸蠕变)的关键物理瓶颈。本文从气体润滑第一性原理建模与产线工程实证出发,系统梳理了多孔质非接触气浮辊(Porous Media Air Turn)的流体力学控制机理、产线工位适配准则及国内外商业化进展。研究表明:(1)在 MLCC 级 PET 离型膜涂布线、生瓷带干燥翻转、间歇移送缓冲及在线光学测厚/AOI 检测工位,典型悬浮气膜厚度在 100~600 μm(高张力工况可调至 50~200 μm)的多孔质非接触气浮辊已在美、日、欧、韩及国内高端产线实现商业化落地,可将运动薄膜局部纵向高度波动控制在 < 5~6 μm 并彻底消除接触划伤与摩擦张力差(T2 ≈ T1);(2)针对百级(ISO Class 5)洁净度与有机溶剂防爆烘道约束,采用高纯微孔氧化铝/碳化硅陶瓷或高硬度致密碳陶(HV1500 级)替代普通未封孔石墨,并配合涂布上游无风化节流与恒温氮气闭路供气,是气浮辊在 MLCC 产线稳定服役的核心工程准则。
关键词:片式多层陶瓷电容器(MLCC);AI 服务器;卷对卷(R2R)制程;多孔质气浮辊(Air Turn);陶瓷流延成型;PET 离型膜
Abstract: Driven by kilowatt-class AI accelerators, 48V power delivery networks, and high thermal density in modern AI servers, Multilayer Ceramic Capacitors (MLCCs) are experiencing surging per-server demand (exceeding 10,000–20,000 units) alongside rapid miniaturization toward sub-micron dielectric green sheets (0.5–1.5 μm) and >1,000 stacked layers. In roll-to-roll (R2R) ceramic tape casting and optical-grade PET release film coating lines, conventional mechanical contact idler rollers introduce contact scratches, triboelectric charging (~5 keV), and capstan tension amplification, directly inducing pinholes, chatter marks, and viscoplastic web distortion. Based on first-principles gas lubrication modeling and industrial production-line evidence, this paper evaluates non-contact porous-media Air Turns across the MLCC manufacturing value chain. Findings confirm that non-contact porous Air Turns operating at a tunable 100–600 μm fly height (with local Z-axis height variation < 5–6 μm) are commercially established in PET release film siliconizing, green-sheet drying and intermittent transport buffering, and in-line optical metrology under strict particle-free (Al2O3/SiC porous ceramics), constant-temperature, and solvent-explosion-proof constraints.
Keywords: Multilayer Ceramic Capacitor (MLCC); AI Server; Roll-to-Roll (R2R) Processing; Porous Air Turn; Ceramic Tape Casting; PET Release Film
1. 介绍(Introduction)
1.1 AI 服务器算力演进对高端 MLCC 制造的牵引机制
片式多层陶瓷电容器(Multi-Layer Ceramic Capacitor, MLCC)由纳米级钛酸钡(BaTiO3)基陶瓷介质薄膜与贱金属镍(Ni)内电极交替叠合、经高温共烧制成,承担着现代电子电路去耦稳压、高频滤波与旁路储能的核心功能。近年来,生成式人工智能(AI)基础设施的扩张显著重塑了高端 MLCC 的技术指标与需求结构[1]:
- 瞬态大电流去耦与单机用量跃升: 高性能 AI 训练与推理芯片(GPU / AI ASIC)单颗热设计功耗已突破 700W~1000W+,而核心供电电压普遍低于 1V,工作电流高达数百至上千安培。在矩阵运算负载纳秒级切换瞬间,极高的电流变化率(di/dt)极易引发供电网络电压跌落(Voltage Droop)。为此,AI 加速卡(OAM 模组)背面及周边需高密度贴装超低等效串联电感(ESL)、超高容值(22~100 μF)MLCC,使单台 8-GPU AI 服务器的 MLCC 总用量从传统通用服务器的 2,000~3,000 颗跃升至 10,000~20,000 颗以上[1]。
-
48V 母线与高温工况推高介质可靠性门槛: 机柜供电由 12V 升级至 48V 架构并引入垂直供电(VPD),叠加高算力热流密度,要求 MLCC 由消费级
X5R(85℃)全面转向耐高温X6S(105℃)、X7R/X7S/X7T(125℃)及准车规级高耐压标准[1]。
根据平行板电容器容量公式:
在封装体积受限(有效电极面积 A 固定)的前提下,实现高容值 C 的核心工艺路径是将有效叠层数 N 提升至 1,000 层以上,同时将单层烧结陶瓷介质厚度 d 压缩至 0.5~1.0 μm(对应前道未烧结陶瓷生瓷膜厚度约 0.6~1.5 μm)。
1.2 超薄生瓷膜与离型膜 R2R 制程中的传统机械辊痛点
高端 MLCC 前道工序及上游基材制备高度依赖精密卷对卷(R2R)连续制造装备,主要包括:光学级 PET 离型膜硅油涂布线、狭缝挤压/微凹版陶瓷浆料流延机(Tape Caster)以及连续卷对卷内电极印刷与在线检测线。当生瓷膜厚度进入 1 μm 量级、PET 载带厚度减薄至 12~25 μm 时,传统接触式导辊暴露出以下核心物理极限:
-
微米级接触损伤与针孔(Pinhole)缺陷: 传统金属或橡胶导辊与高速薄膜存在微滑移(Micro-slip)。辊面粘附的亚微米尘埃或微凸峰一旦划伤 PET 离型膜(要求表面粗糙度
Ra < 10~15 nm)或未完全固化的生瓷面,会直接导致流延膜局部缺失或针孔,在千层共烧后引发致命的层间击穿短路。 - 摩擦起电与颗粒吸附: 绝缘 PET 载带流经传统接触导辊时,表面摩擦静电电位可达约 5 keV 量级[2],极易吸附空气中的游离微粒污染百级洁净涂布区。
- 多辊摩擦累积引发的超薄膜拉伸蠕变: 传统滚珠轴承导辊存在启动阻力矩与粘滞阻尼,数十根过辊串联后的张力波动会导致低模量超薄 PET 载带及生瓷膜发生非均匀粘弹性伸长,破坏后续千层叠片时的内电极微米级套准精度。
- 涂布与干燥段的湿膜擦伤及微张力抖动: 刚涂覆有机硅离型剂或纳米钛酸钡浆料的湿膜严禁触碰任何固体导辊;同时涂布头上游接触式过辊的粘滑振动与速度脉动易传递至涂布液桥,诱发膜厚周期性横向暗纹。
为突破上述接触式机械极限,引入以高压均压气膜替代固体接触的气浮辊(Air Turn)成为精密电子薄膜装备的核心演进方向(见图 1)。
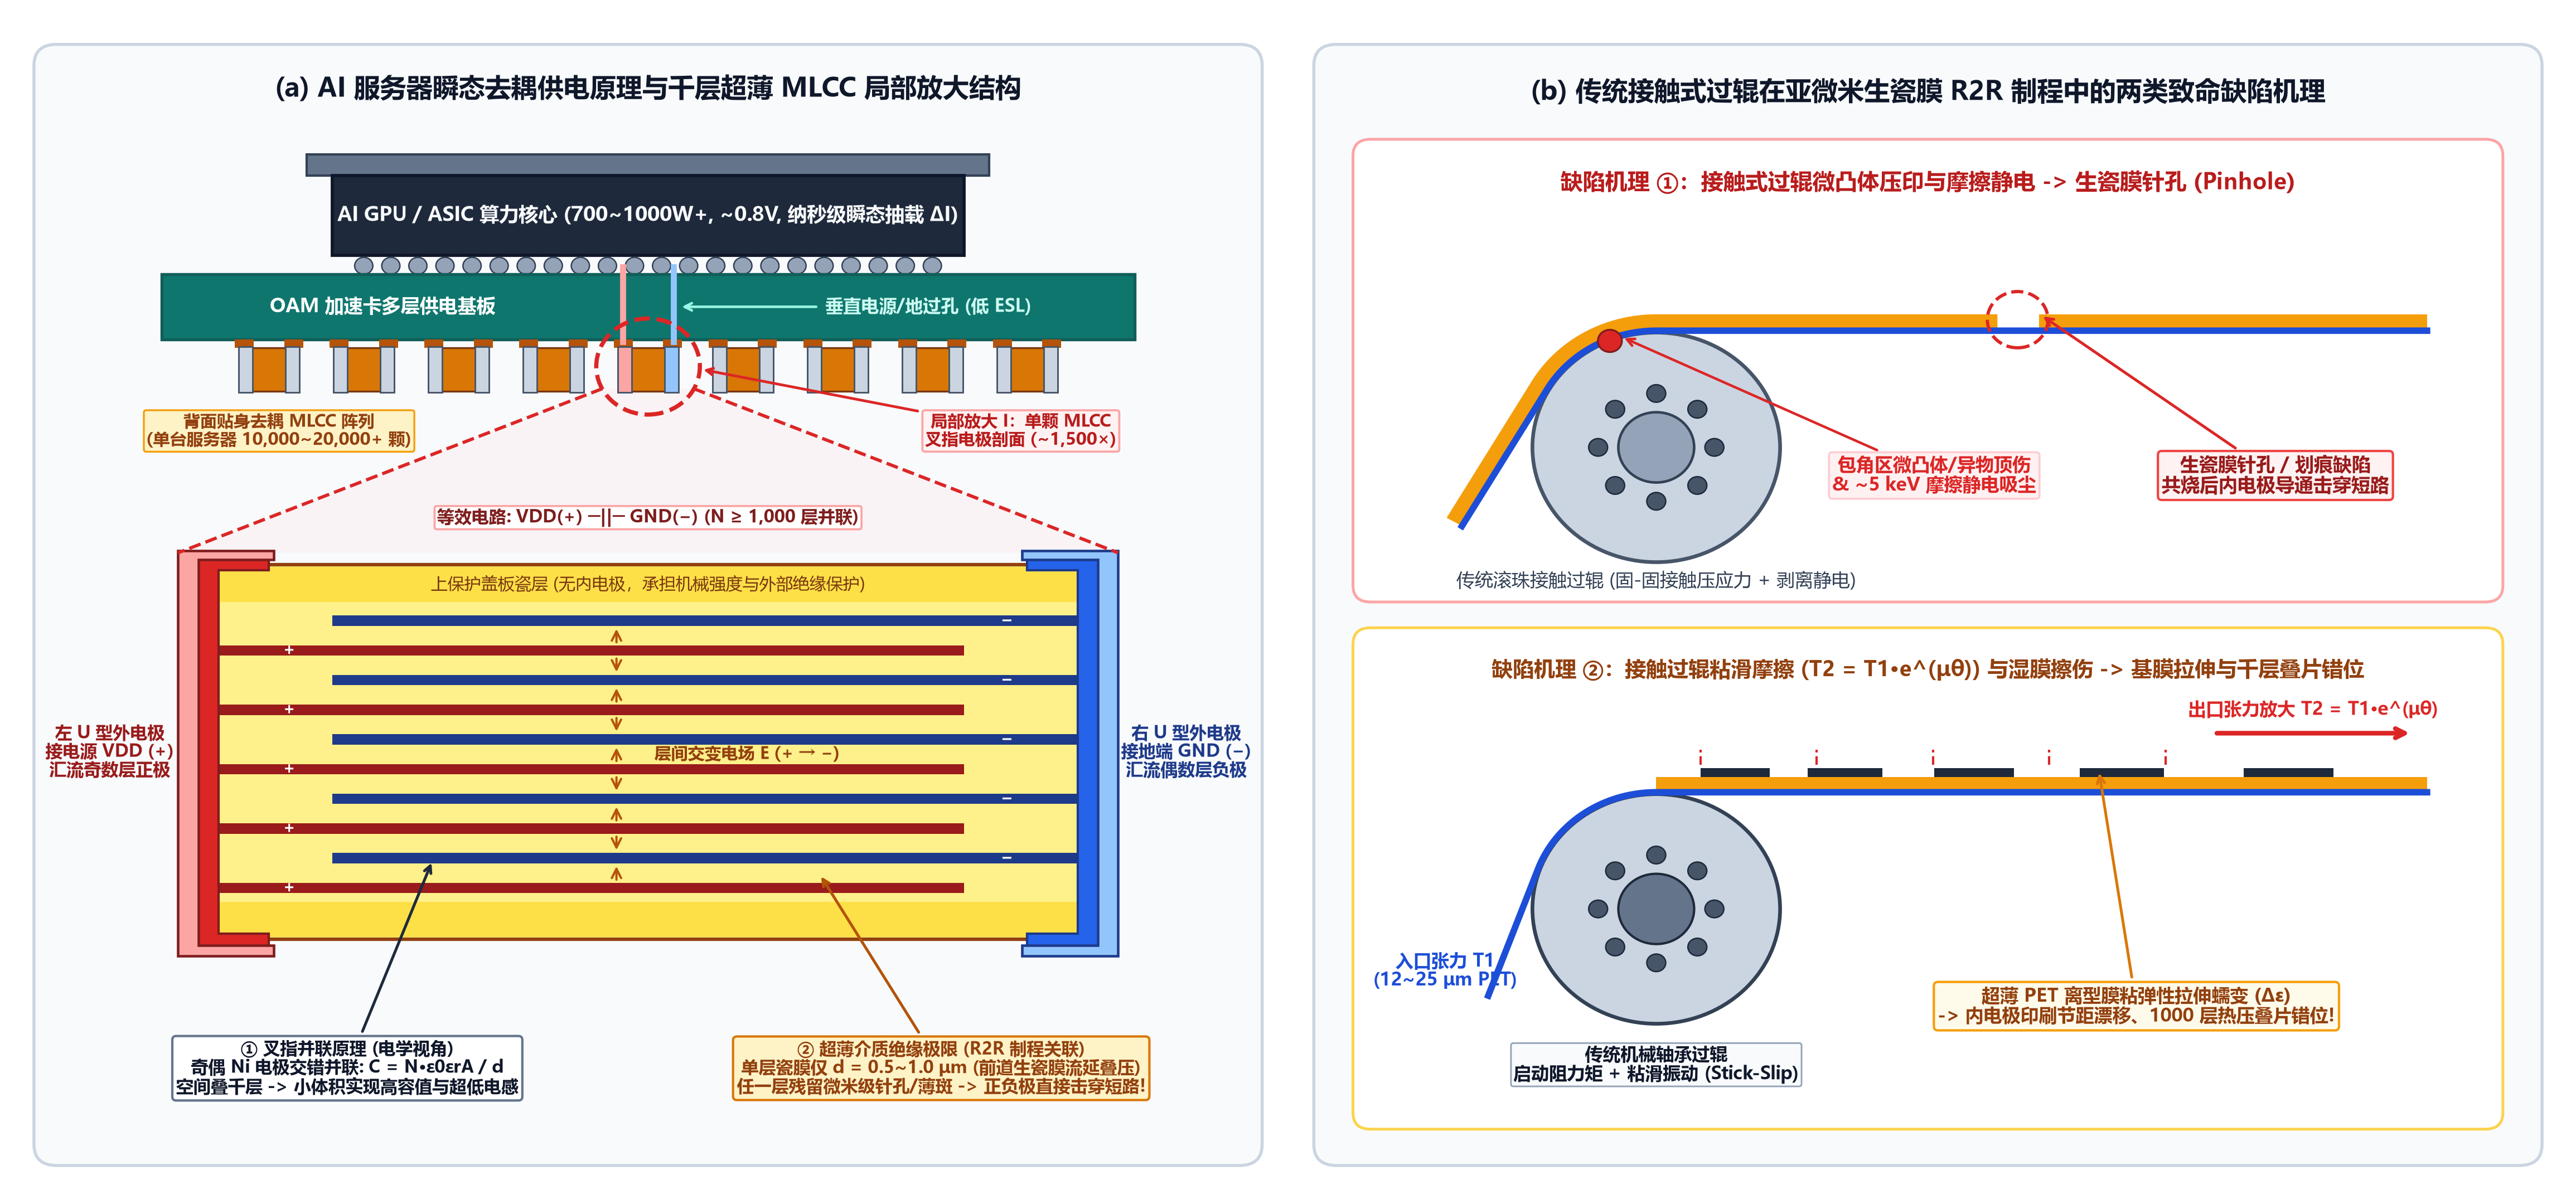
VDD(+) 与右蓝 GND(-) U 型外电极分别汇流奇/偶层叉指状 Ni 内电极,构成空间叠千层、电路并联的微电容阵列 C = Nε0εrA/d;单层烧结 BaTiO3 瓷膜仅 0.5~1.0 μm,前道 R2R 生瓷膜任一层残留针孔即引发正负极击穿短路);(b) 传统接触过辊包角区微凸体顶伤/摩擦静电(~5 keV)致生瓷膜针孔(Pinhole),以及接触过辊粘滑摩擦(T2 = T1·eμθ)致超薄离型膜拉伸蠕变与千层叠片错位机理图。
2. 气浮辊流体力学机理与产线工程分析(Aerostatic Mechanisms & Engineering Analysis)
2.1 外圆微孔非接触式气浮辊(Porous Media Air Turn)流体润滑控制方程
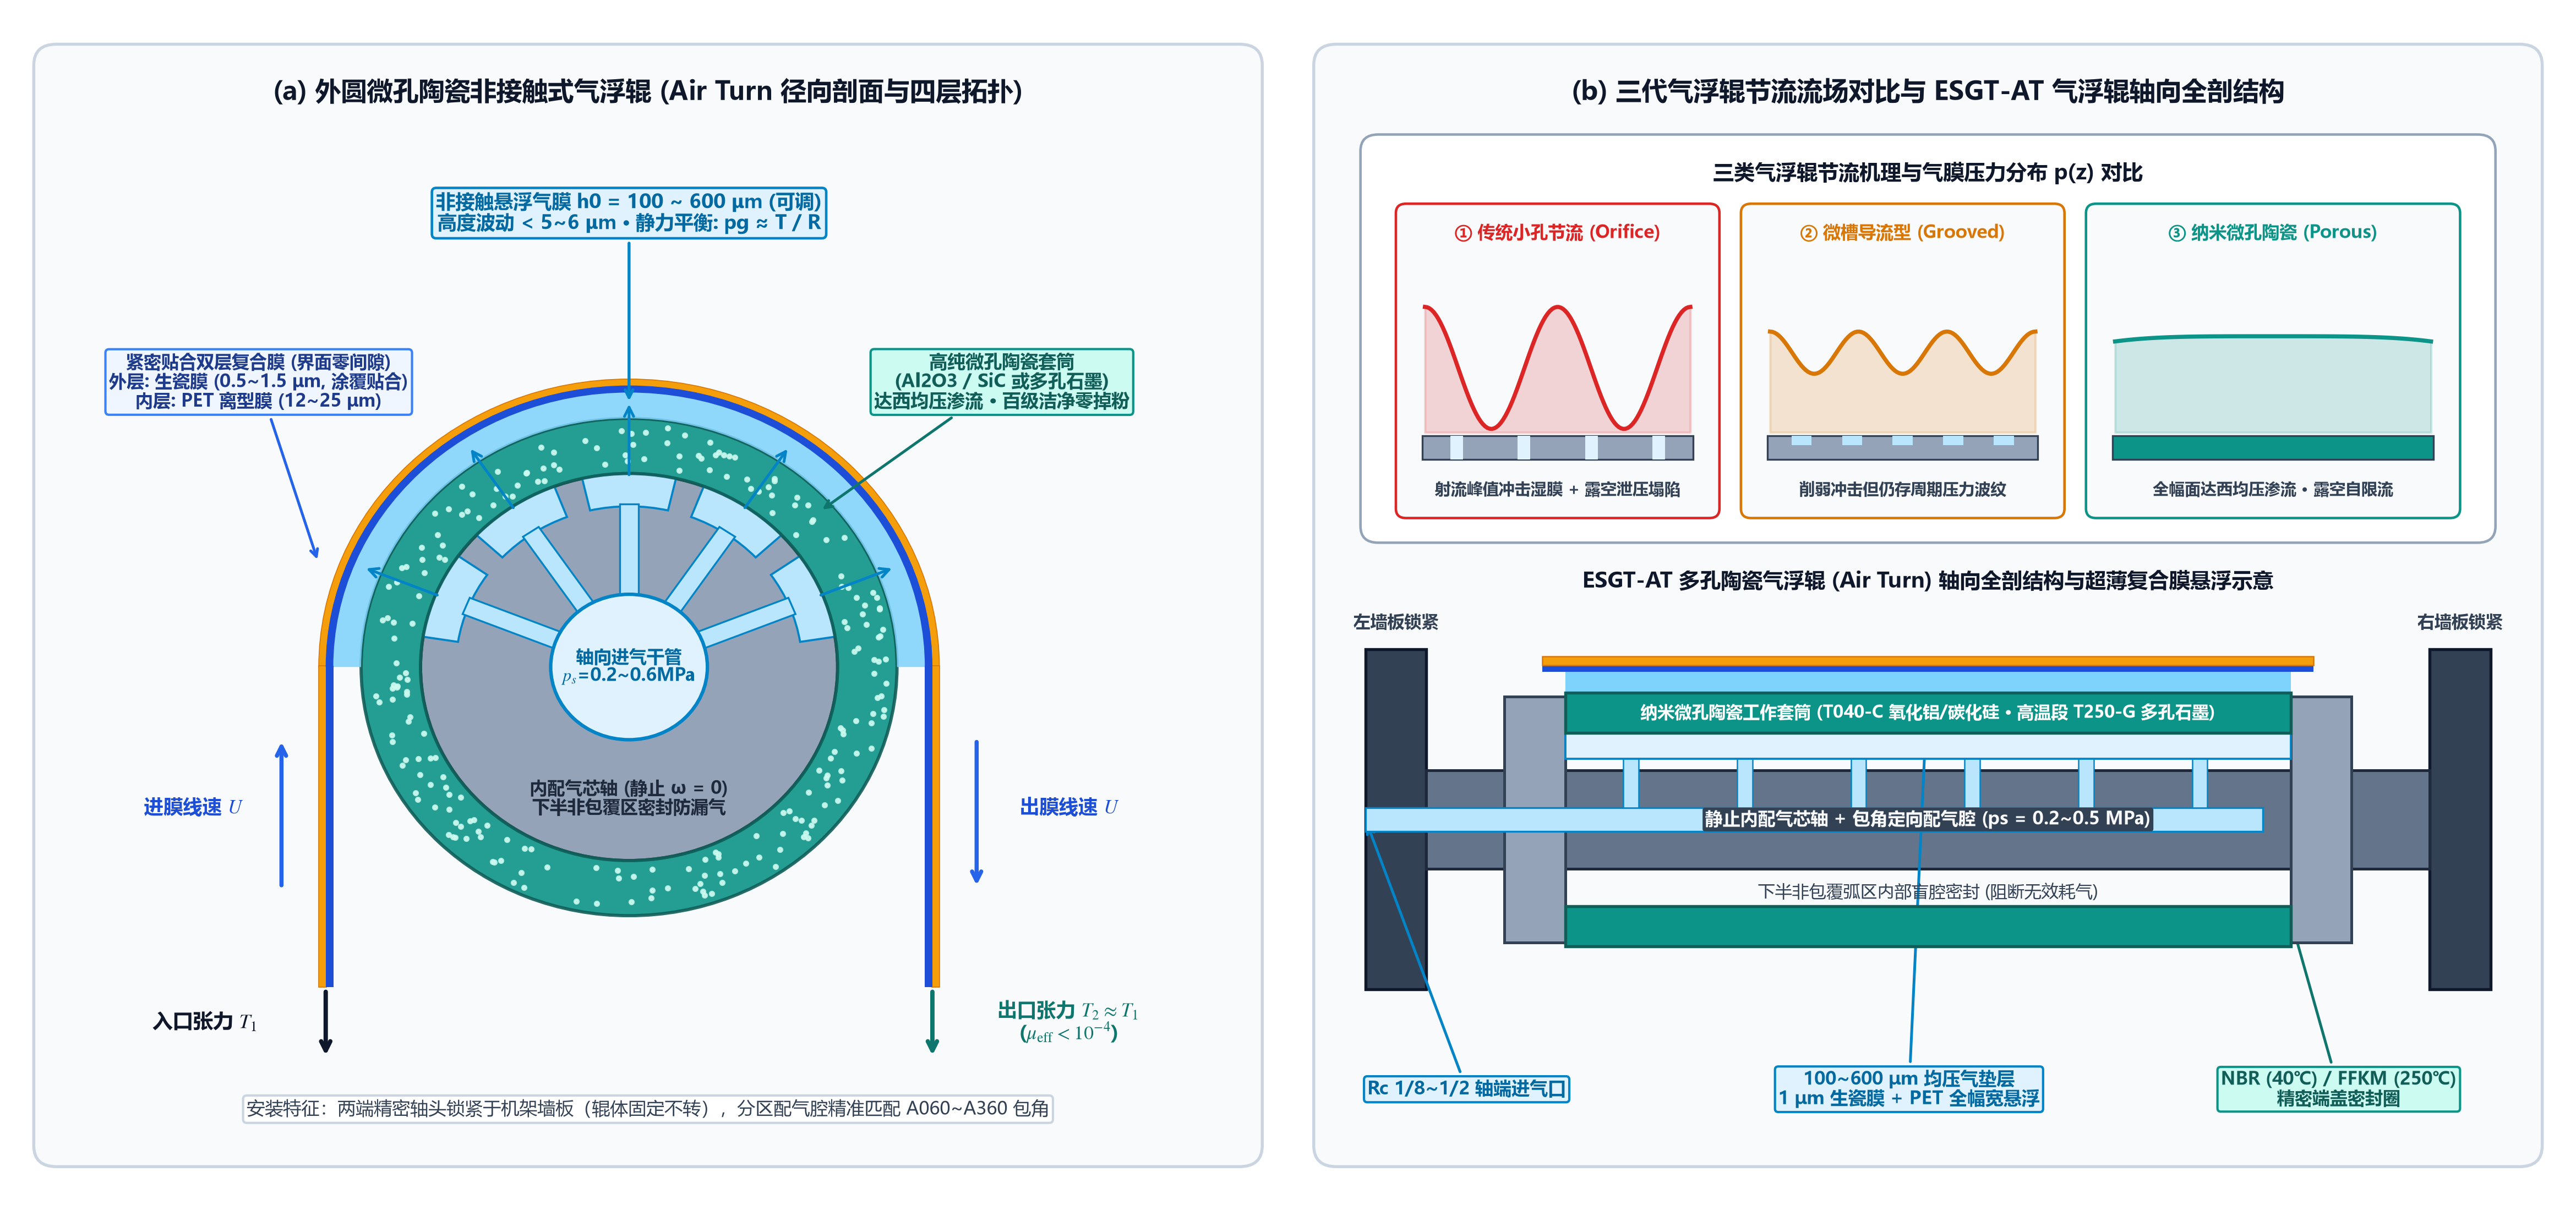
外圆微孔非接触式气浮辊(Porous Media Air Turn)的辊体固定不旋转(死轴锁紧于机架墙板),洁净压缩气体进入内部均压腔后,穿过表面亚微米至微米级曲折连通孔道的多孔介质层(多孔陶瓷或改性微孔碳),在辊面与包覆柔性薄膜之间形成宏观非接触承载气垫。需特别区分其与刚性静压气体轴承(间隙 5~12 μm)的尺度差异:由于柔性薄膜单位面积张力载荷较低(千帕级)且需容纳幅材初始形貌波浪度及换卷接带厚度,气浮辊的实际稳态悬浮高度(气膜厚度 h0)通常工作在 100~600 μm 可调区间(高张力或低气压工况下可调至约 50~200 μm),而其在局部测量跨距内的幅面高度动态变动量(Fly-height variation)可达纵向 < 5 μm / 55 mm、横向 < 15 μm / 200 mm[11]。
在包角 θ 区域内,设薄膜单位宽度张力为 T(N/m),气浮辊半径为 R,薄膜法向静力平衡要求气膜平均表压 pg 满足:
以日本 Techno Smart 涂布线高张力工况(T = 300 N/m,取典型半径 R = 0.05 m)核算[3],所需平均气垫表压仅为 pg = 6.0 kPa(98% 以上的压降发生于多孔介质壁内节流过程),因此柔性薄膜在流固耦合平衡下自然浮起至百微米量级以排泄渗出气体,同时凭借多孔介质全表面阻尼维持极高的抗扑动稳定性。气膜内部压力场 p(s, z) 由耦合了多孔介质达西渗流定律(Darcy's Law)的可压缩稳态雷诺方程(Reynolds Equation)严格支配:
式中,s 与 z 分别为沿走带方向与辊轴向坐标,μ 为气体动力粘度,U 为薄膜线速度,κ 与 Hp 分别为多孔介质渗透率与壁厚,ps 为腔内绝对供气压力。相较于传统小孔节流(Orifice)易在孔口产生超声速微激波与局部顶包,多孔介质全表面均匀渗流消除了局部压力梯度突变[2,6]。
同时,对比传统接触导辊的欧拉(Capstan)摩擦放大关系 T2 = T1·eμfθ,非接触气浮辊仅存在极微弱的空气粘性剪切应力 τ = μ U / h(等效摩擦系数 μeff < 10−4),故出入口张力严格满足:
从物理根源上消除了多辊传输中的张力累加与超薄膜拉伸变形。多孔陶瓷气浮辊的径向四层拓扑、三类节流机理对比及轴向全剖工程结构如图 2 所示。
2.2 MLCC 产线工位映射与国内外应用实证分析
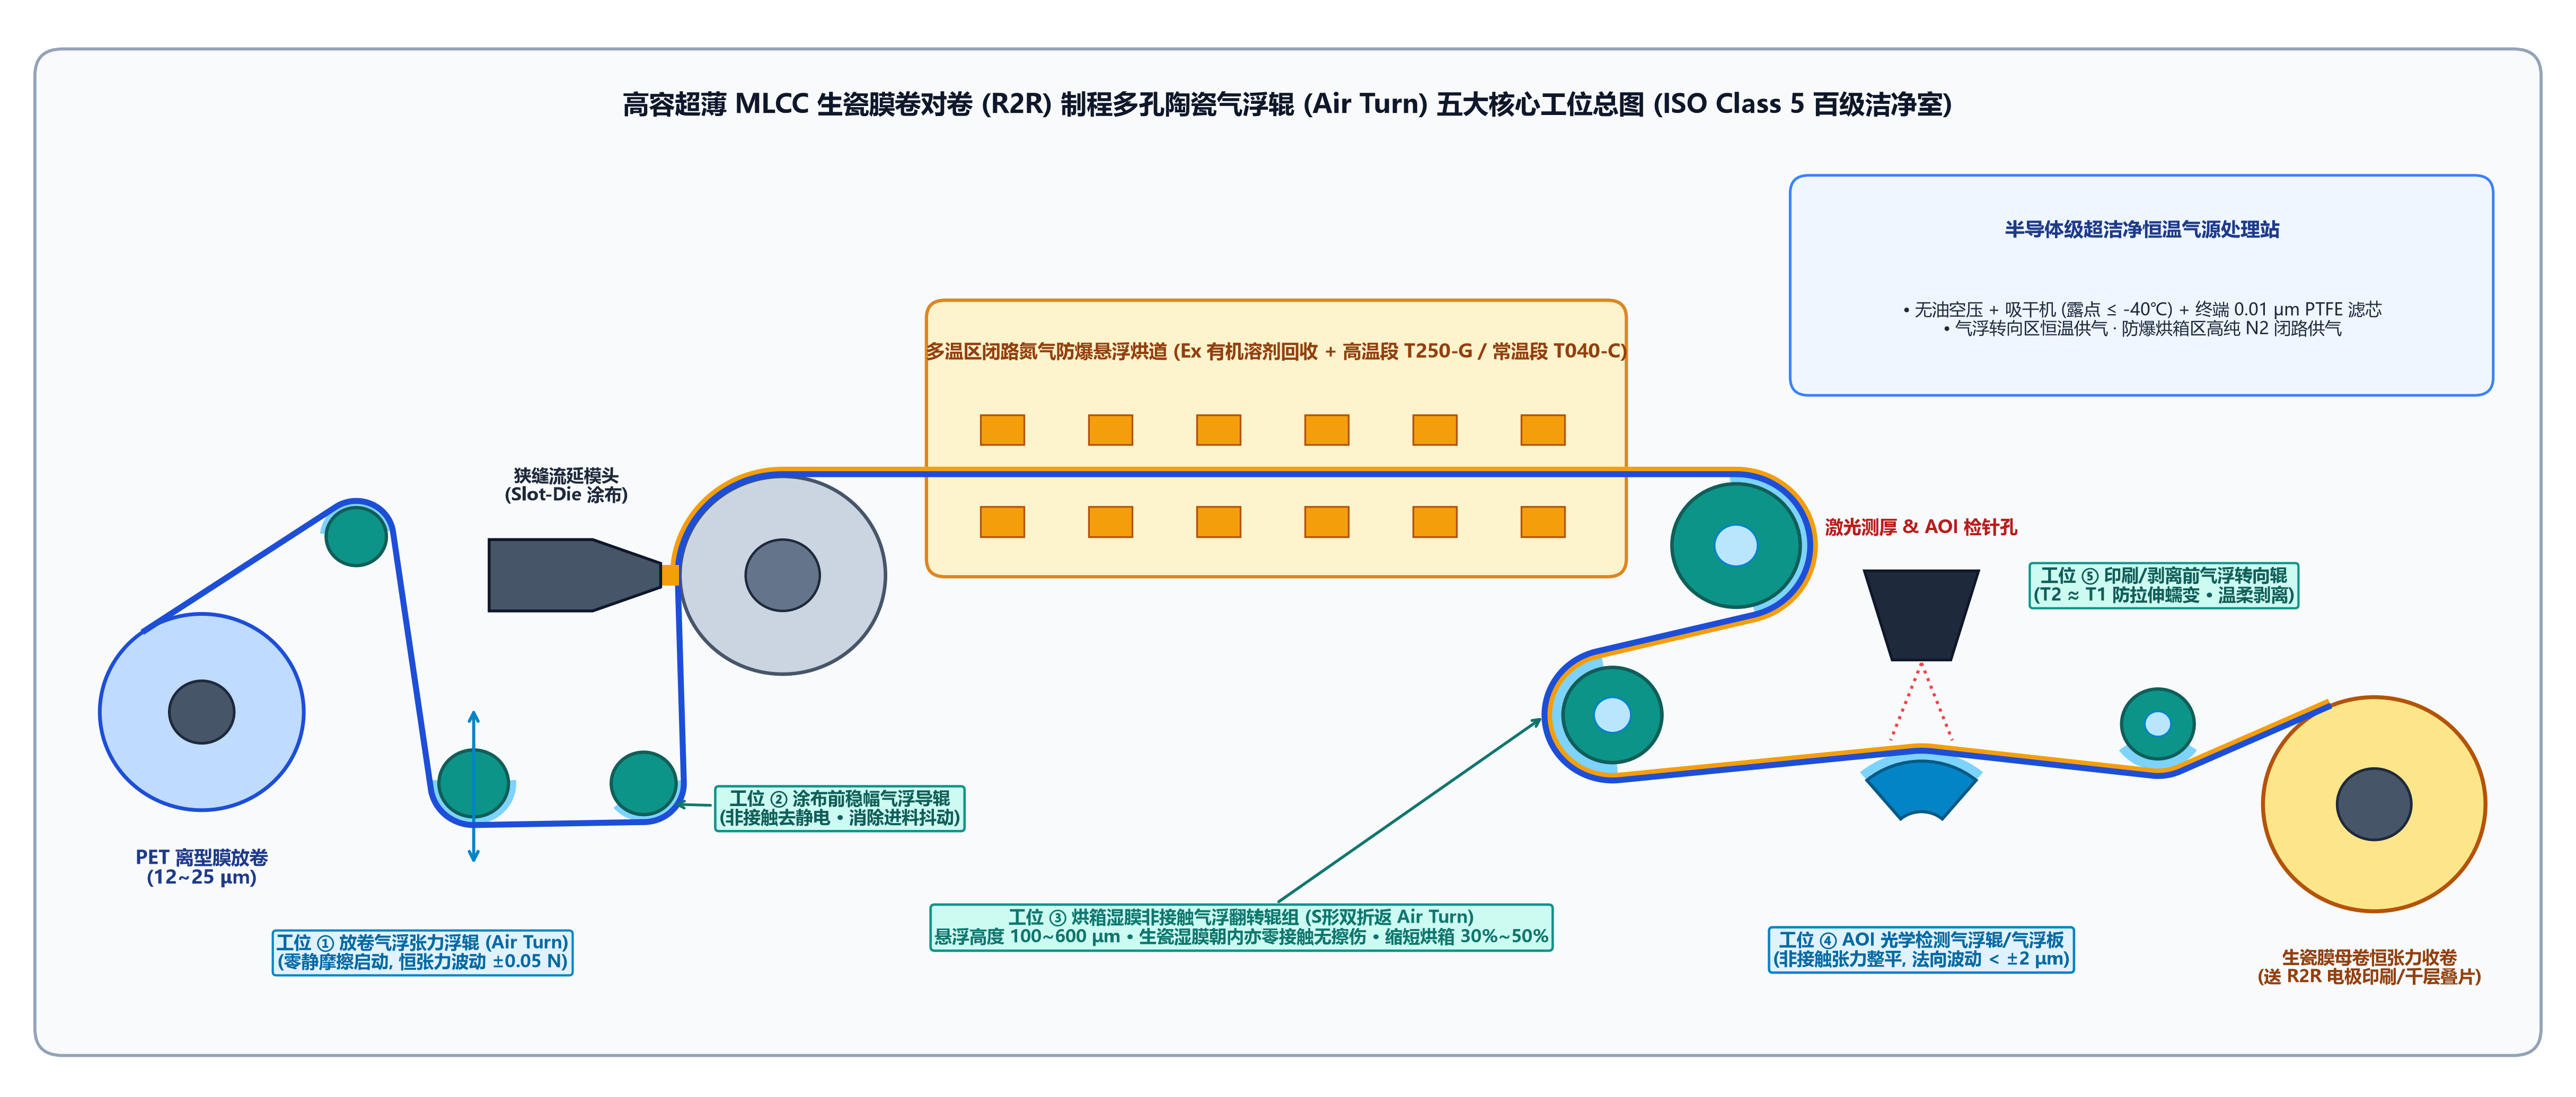
在百级洁净环境下,高容超薄 MLCC 生瓷膜卷对卷(R2R)流延与检测产线的气浮辊整线工位布置如图 3 所示,跨工序上下游链路映射如图 4 所示:
对国内外代表性厂商、公开专利及实测技术参数的横向对比如表 1 所示:
| 厂商 / 机构(国别) | 气浮辊类型与代表型号 | 关键公开技术指标 | MLCC 产业链对应工位与实证来源 |
|---|---|---|---|
| Techno Smart 株式会社テクノスマート(日本) |
专利非接触气浮转向辊 ( エアターンバー) |
最大承受张力 300 N/m;专利特殊喷孔实现涂布上游侧无风化,无需出入口稳定辊 |
电子元件用离型膜涂布线、陶瓷生瓷片(Green Sheet)干燥成型线商用标配选件[3] |
| New Way Air Bearings(美国)& IBS Precision(荷兰) |
多孔介质气浮转向辊与导轨 ( Porous Media™ Air Turns) |
气浮辊悬浮高度 100~600 μm 可调;纵向高度波动 < 5 μm / 55 mm,横向波动 < 15 μm / 200 mm;满足 ISO Class 3 洁净度 |
狭缝涂布(Slot-die)湿膜下游非接触转向、离型膜防静电(消除 ~5 keV 静电)及真空预载在线光学干涉测厚基准[2,4,11] |
| 日东电工 Nitto Denko (日本专利权人) |
半圆/半椭圆截面固定式气浮转向缓冲条 | 喷气均压气垫配合闭环张力控制,消除高频启停惯量冲击 | 国际 PCT 专利 WO2015087627A1 明确用于长尺陶瓷生瓷带(グリーンシート)间歇移送加工防拉伸断带[5] |
| People & Technology Inc. (PNT,韩国) |
高速卷对卷气浮悬浮干燥与气浮转向辊系统 | 适配超薄 PET 离型膜高速低张力无刮擦非接触传输与气浮干燥 | 用于韩国本土高端 MLCC 离型膜(이형필름)高速气浮涂布产线[8] |
| 中轴精控(ESGT)等国内精密气浮部件研发厂商 | 多孔陶瓷 / 多孔石墨非接触式气浮辊(ESGT-AT 系列等) |
实算/实测幅材悬浮高度典型 50~600 μm(随供气压 0.15~0.5 MPa 与幅材张力动态平衡);高纯微孔氧化铝/碳化硅陶瓷零掉粉 |
国产高端光学膜/MLCC 离型膜涂布折返、薄膜曲线无接触烘干(如专利 CN112354816B)及 AOI 在线缺陷检测[7,12] |
2.3 MLCC 严苛工况下的气浮辊工程设计准则
将非接触气浮辊(Air Turn)导入实际 MLCC 前道产线,必须满足以下四项跨学科耦合约束:
-
多孔节流材料的“去石墨粉尘化”准则:
高容 MLCC 流延车间要求百级(ISO Class 5)及以上洁净环境。普通未封孔多孔碳石墨在长期高压气流冲刷或偶发擦碰下若析出亚微米碳微粒并混入 BaTiO3 浆料,高温共烧后会形成导电缺陷或孔洞,直接引发电容耐压击穿。因此,MLCC 洁净涂布与检测区优先选用高纯烧结微孔氧化铝(Al2O3)、碳化硅(SiC)多孔陶瓷(如中轴精控
ESGT-AT-T040-C系列)或经致密超硬表面改性处理的碳陶复合材料(维氏硬度 HV1500 级),兼顾均匀亚微米/微米孔径与绝对零掉粉特性。 -
悬浮高度窗口匹配与上游风场隔离:
非接触气浮辊须根据幅材张力(如 50~300 N/m)与换卷接带厚度调节供气压力,将稳态悬浮高度维持在合理区间(常规 100~600 μm;过低易在幅材初始翘曲或接带通过时发生触辊刮蹭,过高则耗气量激增且向两侧溢流扰动湿膜),而在线干涉测厚段则常配合真空负压预载(Vacuum Preloading)压低飞高并锁定 Z 向波动
< 5 μm;同时靠近涂布头的转向辊须采用非对称节流或边缘屏蔽设计以维持涂布上游无风扰[2,3,11]。 - 供气恒温化(抑制“温度暗纹”): 压缩气体经微孔绝热节流膨胀会产生焦耳-汤姆逊(Joule-Thomson)温降或带入室温冷气。若冷气直接吹拂薄 PET 载带背面,会导致正面陶瓷湿膜有机溶剂局部挥发速率突变,形成横向密度条纹。流延敏感区气浮辊进气需配置精密恒温换热模块,使供气温度与局部工艺热场匹配。
- 有机溶剂防爆(Ex)与闭路氮气兼容: 超薄高容 MLCC 普遍采用甲苯/乙醇/丁酮等有机溶剂体系,烘箱多采用闭路氮气循环防爆设计。箱内气浮辊须切换为高纯洁净氮气气源、严格限制单位长度微孔耗气量以维持烘箱微负压平衡,并对辊体及支架实施可靠防静电接地导出。
3. 结论(Conclusion)
- 需求驱动明确: AI 服务器对超大容量(10,000~20,000 颗/台)、耐高温及亚微米介质层(0.5~1.5 μm)MLCC 的迫切需求,使前道流延与上游离型膜涂布制程逼近传统接触式机械导辊的物理极限,非接触气浮辊(Air Turn)具备坚实的工程替代逻辑[1]。
-
产线核心工位商业化验证充分: 国际与国内产业实证表明,多孔质非接触气浮辊(Air Turn)与气浮在线检测基准面在 MLCC 级光学 PET 离型膜涂布、生瓷带烘道无接触折返、间歇输送缓冲(如
WO2015087627A1)及激光测厚/AOI 检孔工位已进入成熟商业化应用阶段[2–7,11]。 - 核心设计壁垒在于洁净、温场与流固耦合控制: 面向 MLCC 产线的非接触气浮辊工作在 100~600 μm 可调悬浮气垫(局部纵向高度波动 < 5~6 μm),工程落地须严格执行“高纯微孔陶瓷零掉粉材质 + 涂布上游无风扰节流 + 终端 0.01 μm 无油无水恒温/氮气供气”标准。
-
国产化产业落地路径: 国内精密气浮研发制造企业(如中轴精控 ESGT)依托自主烧结的高纯微孔氧化铝/碳化硅陶瓷气浮辊(
ESGT-AT系列)与顶弧面/顶平面气浮基准台(LAFB系列),结合三维流固耦合(FSI)气膜正向设计,正加速在高端 MLCC 离型膜涂布机、流延机烘道翻转及 AOI 在线检测工段实现批量国产化替代[12]。
参考文献与网页信息源(References & Web Sources)
- Yoon, J. R., Seo, S. N., Ha, M.-W., & Cho, M.-T. (2026). Multilayer Ceramic Capacitors for AI Servers and Data Centers: Challenges, Reliability Issues, and Future Technology Directions. Journal of Electrical and Electronic Materials (JEEM), 39(1), 5. https://doi.org/10.4313/JEEM.2026.39.1.5
- IBS Precision Engineering & New Way Air Bearings. New air bearing technologies for roll-to-roll printing applications (Technical White Paper / Coating International & DSPE Mikroniek R2R Series). https://www.ibspe.com/ (及荷兰精密工程学会 DSPE 专题库:https://www.dspe.nl/)
- 株式会社テクノスマート (Techno Smart Corp.). エアターンバー(特許取得済・上流側無風・高張力 300 N/m 対応非接触搬送装置)製品技術資料. https://www.technosmart.co.jp/all-products/
- New Way Air Bearings, Inc. Porous Media™ Air Turns for Roll-to-Roll Web Handling & Flexible Electronics Technical Documentation. https://www.newwayairbearings.com/products/air-turns/
-
日東電工株式会社 (Nitto Denko Corp.). ウェブの間欠搬送方法および間欠搬送装置(针对长尺陶瓷生瓷带グリーンシート及光学膜采用固定式气浮转向条抑制间歇移送张力变形). 国际 PCT 专利公开号:
WO2015087627A1(申请号:PCT/JP2014/078135), 2015-06-18. https://patents.google.com/patent/WO2015087627A1/ja -
Devitt, D. R. (New Way Air Bearings). Porous Media Air Bearing and Web Support Apparatus. 美国授权专利号:
US8092089B2, 2012-01-10. https://patents.google.com/patent/US8092089B2/en -
徐强, 王晓明, 等. 气浮辊(面向薄膜涂布烘干非接触曲线传输的均压出风结构). 中国授权发明专利号:
CN112354816B, 2022. https://patents.google.com/patent/CN112354816B/zh
- People & Technology Inc. (PNT, 韩国). 高速卷对卷离型膜(MLCC 用 이형필름)及电子材料气浮干燥涂布装备报道 (The Elec 韩国电子产业媒体). https://www.thelec.kr/
- 株式会社ヒラノテクシード (Hirano Tecseed Co., Ltd.). セラミックグリーンシート成形ライン / マルチコーター M-600SF(MLCC 用超薄膜陶瓷流延涂布成形装备). https://www.hirano-tec.co.jp/
- 株式会社村田製作所 (Murata Manufacturing Co., Ltd.). 積層セラミックコンデンサ(MLCC)の基礎知識・AI サーバー向け技術動向. https://www.murata.com/
- New Way Air Bearings 中国官方技术站(创岳自动化). 《气浮辊(Air Turns)技术规范与 R2R 幅材悬浮高度(100~600 μm)及平坦度变动指标(纵向 <5 μm / 横向 <15 μm)》. https://www.newwayairbearings.com.cn/
- 中轴精控(zzmc-tec.com). 卷对卷涂布烘干段多孔陶瓷气浮辊三维流固耦合悬浮高度与均压气膜特性技术资料. https://www.zzmc-tec.com/
提供 ESGT-AT 全系列 648 款标准多孔介质气浮辊(Air Turn) 及 LAFB 顶平面/顶弧面多孔气浮板 的三维流固耦合(FSI)气膜刚度仿真、样品试用与非标定制。也可前往 「案例中心 → AI算力与能源」查看通俗易懂版应用解析。