大型龙门气浮导轨系统在光掩模版激光直写、面板激光修复与大幅面激光加工中的应用
激光加工 · 大幅面激光直写 / 修复
光掩模版激光直写、平板显示激光修复与大幅面激光加工设备,需要在米级行程上实现亚微米级的运动精度。龙门结构是这类设备的常见方案,而龙门的双侧同步、横梁刚度与导向精度,决定了整台设备的精度上限。
导轨行程
100–1100 mm
ESGT-S40 半闭式
局部直线度
0.25 μm/25 mm
ESGT-S40
矩形止推轴承
最大 150×300
ESGT-S12,支持真空预载
横梁材料
致密陶瓷
高比刚度、低热膨胀
一、行业工艺背景与传统支承方案的工程瓶颈
大幅面设备的精度挑战在于:行程越长,导轨误差、热变形和双侧同步误差越大;横梁越长,自重变形与动态振动越明显。
痛点 01|长行程直线度
滚动导轨在长行程上的直线度和平行度难以保证,且滚动体波纹会造成写入线条的抖动。
痛点 02|龙门双侧同步
双驱龙门两侧摩擦力不一致会产生偏摆,引起横梁扭转与位置误差。
痛点 03|横梁刚度与热变形
金属横梁比刚度低、热膨胀系数大,影响高速运动下的动态精度与长期稳定性。
二、中轴精控(ESGT)多孔介质气浮技术原理与系统架构
龙门两侧采用 ESGT-S40 长行程气浮导轨或在花岗岩基座上布置 ESGT-S12 真空预载矩形止推气浮轴承,横梁采用致密氧化铝或碳化硅陶瓷制造,横梁上再布置 Y 向气浮导轨。由于气浮支承两侧均无摩擦,双驱同步控制只需克服惯性力,偏摆更易控制。
核心机制 01|无摩擦双驱同步
两侧无摩擦力差异,龙门同步控制更容易,偏摆误差更小。
核心机制 02|真空预载轻量化
真空预载轴承无需上方压紧结构,减少运动质量,提高动态性能。
核心机制 03|陶瓷横梁高刚度
致密陶瓷比刚度高、热膨胀系数低,横梁变形与热漂移更小。
三、主流技术方案关键工程指标对比
| 评估维度 | 传统机械接触方案(滚珠/交叉滚子) | 传统小孔/浅腔节流气浮方案 | 中轴精控多孔介质气浮方案(ESGT) |
|---|---|---|---|
| 长行程直线度 | 受导轨拼接与滚动体影响 | — | 气膜均化,直线度更好 |
| 双侧同步 | 两侧摩擦差异引起偏摆 | — | 无摩擦,同步更易控制 |
| 横梁材料 | 钢 / 铝 | — | 致密陶瓷,高比刚度 |
| 运动平稳性 | 滚动体波纹 | 平稳 | 平稳 |
| 洁净度 | 需润滑 | 无油 | 无油,适合掩模与面板洁净环境 |
四、中轴精控核心气浮产品矩阵与推荐选型配置
针对上述典型装备工位,中轴精控提供从底层多孔/致密陶瓷核心件、标准化气浮轴承/导轨/气浮辊/气浮板到直驱闭环气浮运动台与气浮转台的全栈标准化及定制化选型:
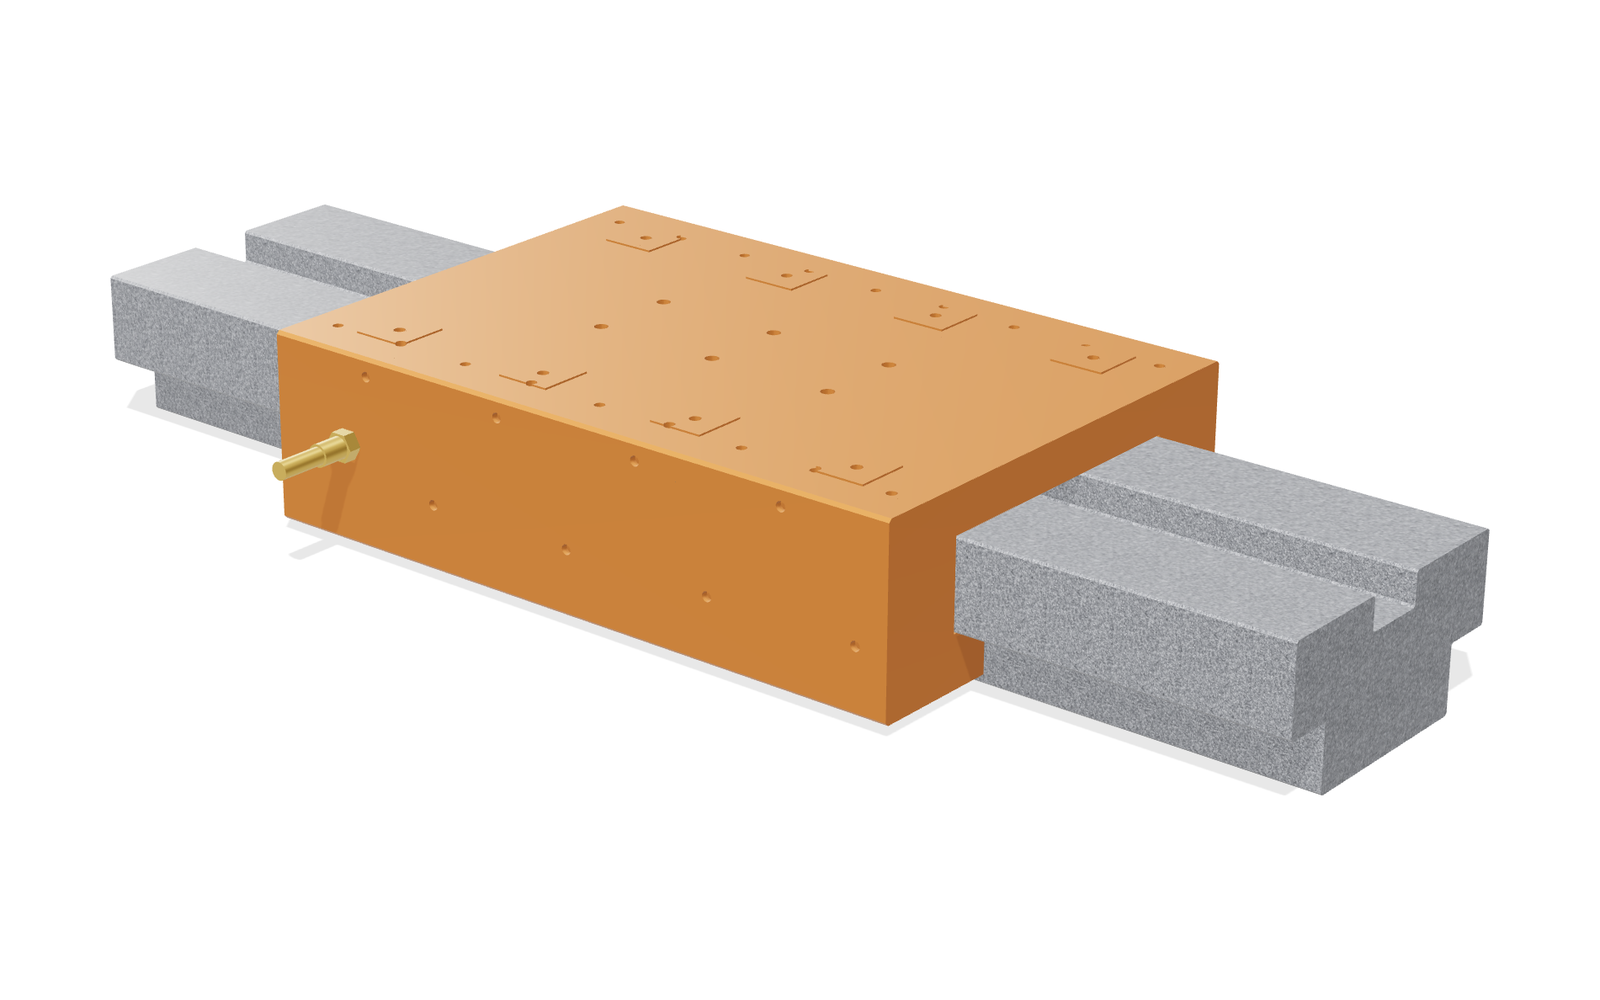
ESGT-S40 半闭式气浮导轨
行程 100–1100 mm
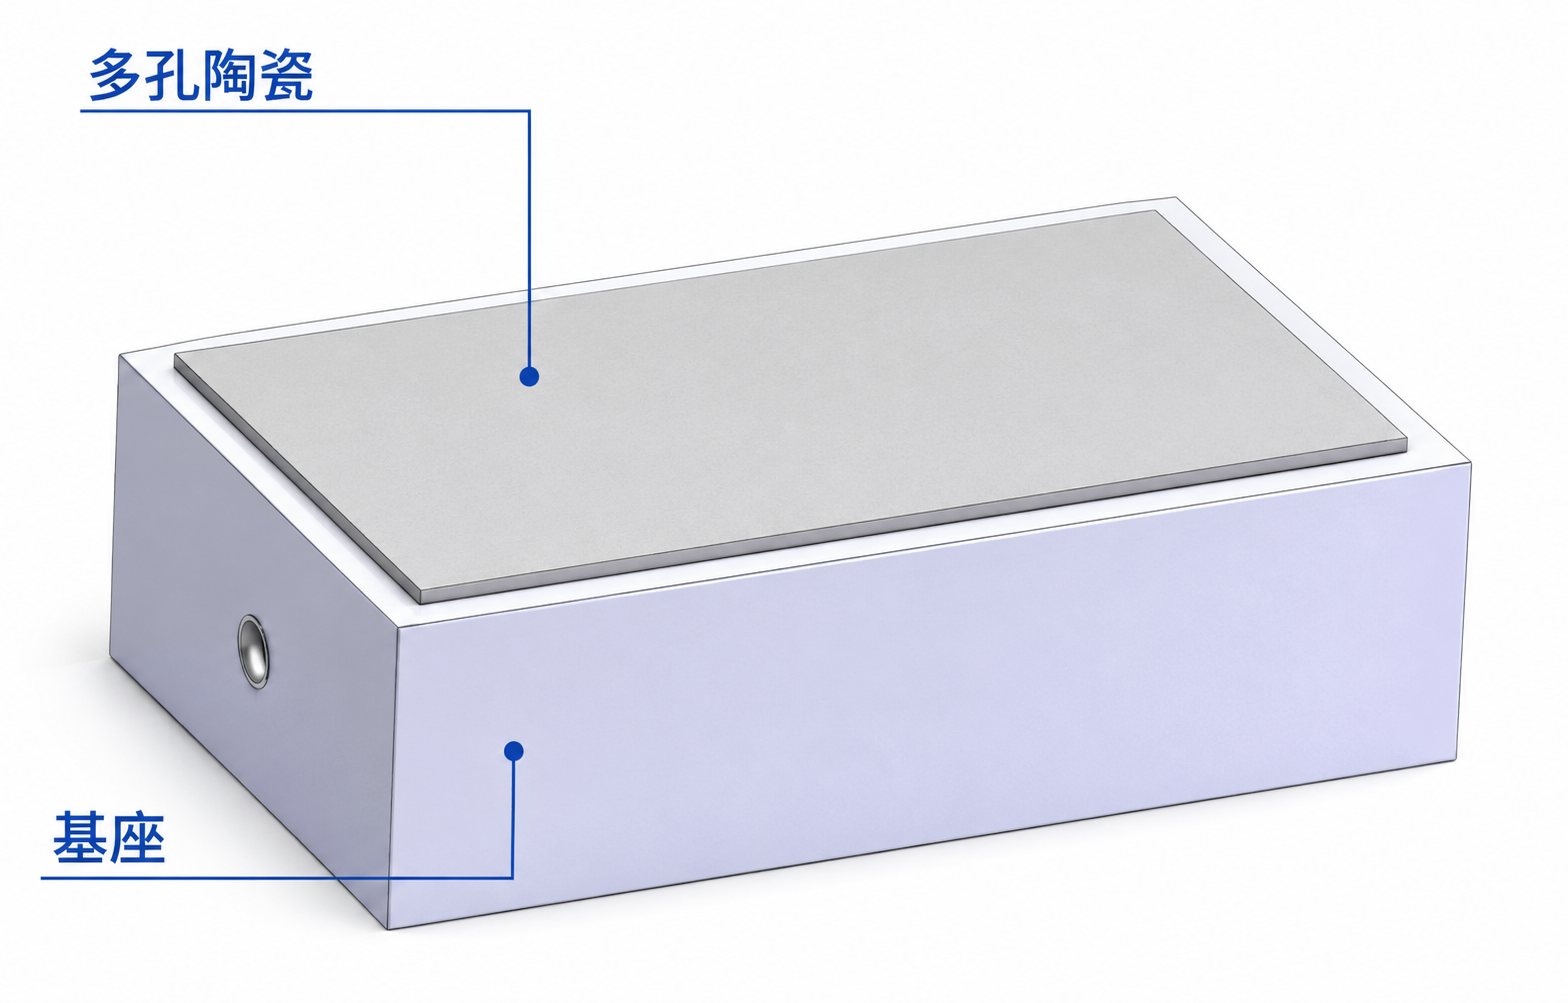
ESGT-S12 矩形止推气浮轴承
12×24–150×300 mm · 支持真空预载
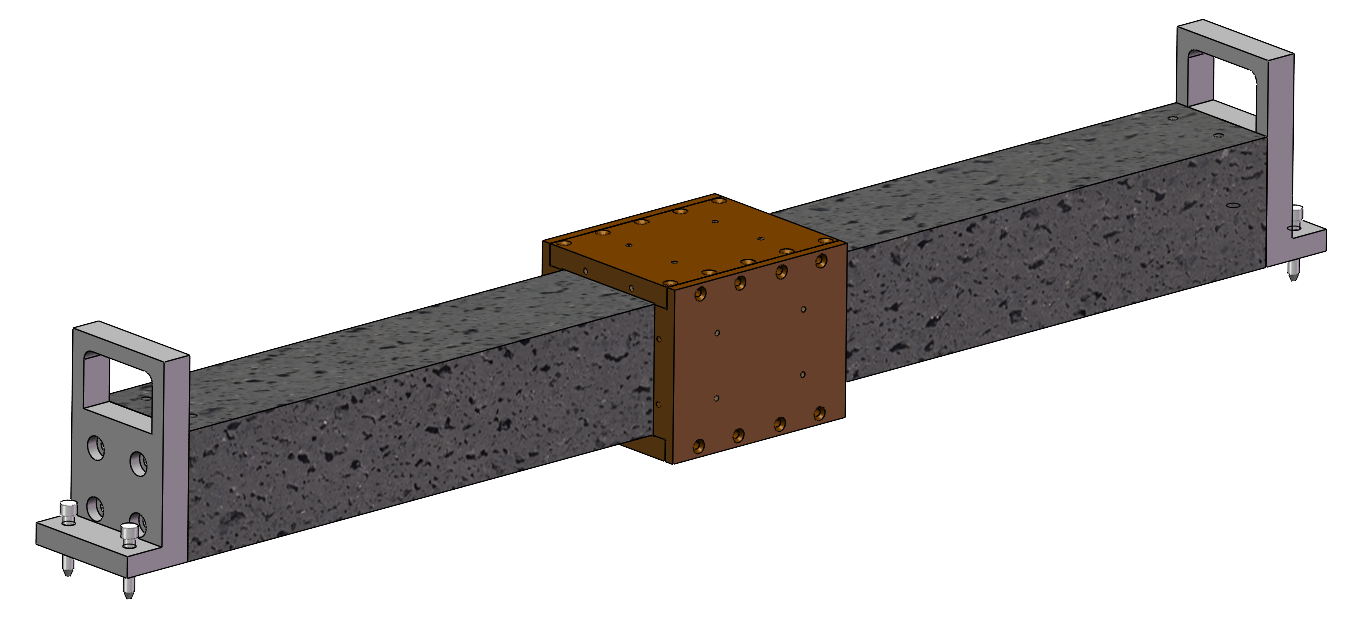
ESGT-S40 全闭式气浮导轨
25×25 – 125×75 mm 截面
| 应用工位 / 模块 | 推荐型号(点击查看产品) | 核心规格参数 | 工程导入收益 |
|---|---|---|---|
| 龙门 X 向导轨 | ESGT-S40 半闭式 | 行程 100–1100 mm | 长行程高直线度 |
| 龙门底部支承 | ESGT-S12 矩形止推轴承 | 最大 150×300 mm,真空预载 | 轻量化高刚度 |
| 横梁 Y 向导轨 | ESGT-S40 全闭式 | 截面 25×25–125×75 mm | 双向刚度 |
| 横梁 / 基准结构件 | 致密陶瓷材料 | 氧化铝 / 碳化硅 / 氮化硅 | 高比刚度、低热膨胀 |