顶平面多孔介质气浮板在 FPC、锂电极片与光学膜卷对卷(R2R)激光精密切割中的应用
激光加工 · 卷对卷柔性材料切割
FPC 柔性线路板、锂电极片、光学膜在卷对卷激光切割中,材料薄而软,传统金属支撑台或蜂窝台会与材料接触,带来背面划伤、反射烧伤与熔渣粘附问题;悬空切割又会因材料抖动而离焦。多孔介质气浮板以均匀气垫托住材料,在不接触的前提下稳定其高度。
平面度
≤ 0.02 mm
90 mm 全弦宽(LAFB0090-BL-000)
截面尺寸
90 × 100 mm
标准模块
幅宽
500–2000 mm
七档标准规格
配套气浮辊
648 款
ESGT-AT 标准系列
一、行业工艺背景与传统支承方案的工程瓶颈
卷材切割的质量一方面取决于激光与振镜系统,另一方面取决于切割区材料的支承方式:既要平整稳定,又要尽量不接触、不遮挡激光。
痛点 01|接触支承造成背面损伤
材料与支撑台摩擦产生划伤,激光穿透后在金属台面反射造成背面烧伤。
痛点 02|熔渣与粉尘粘附
切割产生的熔渣在接触面堆积,污染材料并需要频繁清洁。
痛点 03|悬空切割离焦
无支承时薄膜在张力波动下抖动,Z 向位置超出焦深。
二、中轴精控(ESGT)多孔介质气浮技术原理与系统架构
LAFB0090-BL-000 顶平面气浮板顶部为多孔介质节流层,内部设置稳压气腔,压缩空气透过多孔层均匀流出,在材料下方形成连续气垫。材料在张力与气垫压力的共同作用下保持平整,切割区下方可以留出排渣通道。前后过辊可选用 ESGT-AT 多孔介质气浮辊,实现整条走带路径的非接触。
核心机制 01|均匀气垫
多孔介质出气均匀,避免小孔气流冲击造成的局部鼓包与颤振,材料高度更稳定。
核心机制 02|非接触支承
材料与支承面之间始终存在气垫,消除背面划伤与摩擦静电。
核心机制 03|气流辅助排渣
持续向外的气流有助于阻止熔渣与粉尘回落粘附到材料背面。
三、主流技术方案关键工程指标对比
| 评估维度 | 传统机械接触方案(滚珠/交叉滚子) | 传统小孔/浅腔节流气浮方案 | 中轴精控多孔介质气浮方案(ESGT) |
|---|---|---|---|
| 背面损伤 | 蜂窝台 / 金属台接触易划伤、反射烧伤 | 小孔气浮台局部气流冲击 | 均匀气垫非接触 |
| 高度稳定性 | 接触支承稳定但有损伤 | 孔位附近存在高度波动 | 整面均匀出气,高度一致 |
| 熔渣粘附 | 易堆积 | 一般 | 气流辅助抑制回落 |
| 平面度 | — | — | 90 mm 弦宽 ≤ 0.02 mm |
| 模块化 | 定制 | 定制 | 500–2000 mm 七档标准幅宽 |
四、中轴精控核心气浮产品矩阵与推荐选型配置
针对上述典型装备工位,中轴精控提供从底层多孔/致密陶瓷核心件、标准化气浮轴承/导轨/气浮辊/气浮板到直驱闭环气浮运动台与气浮转台的全栈标准化及定制化选型:
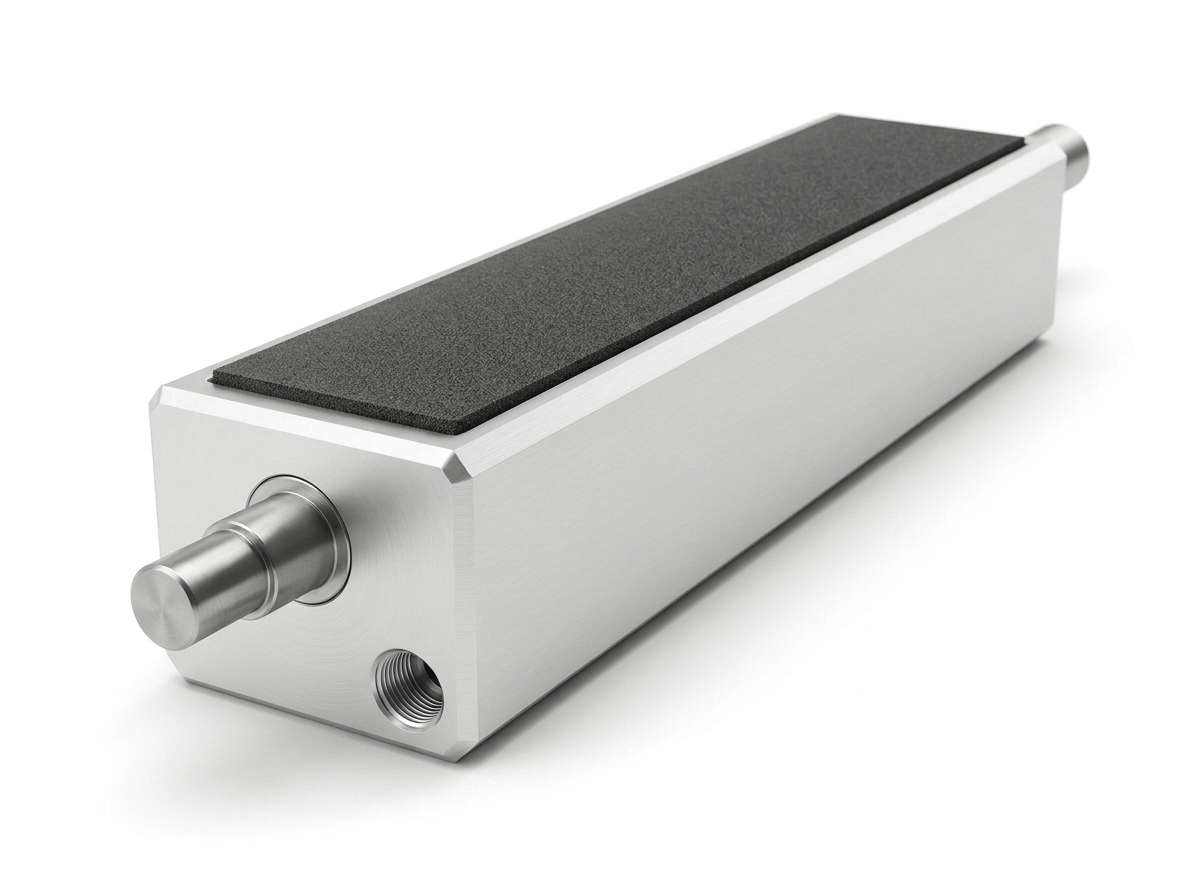
LAFB0090-BL-000 顶平面气浮板
90 mm 弦宽平面度 ≤0.02 mm
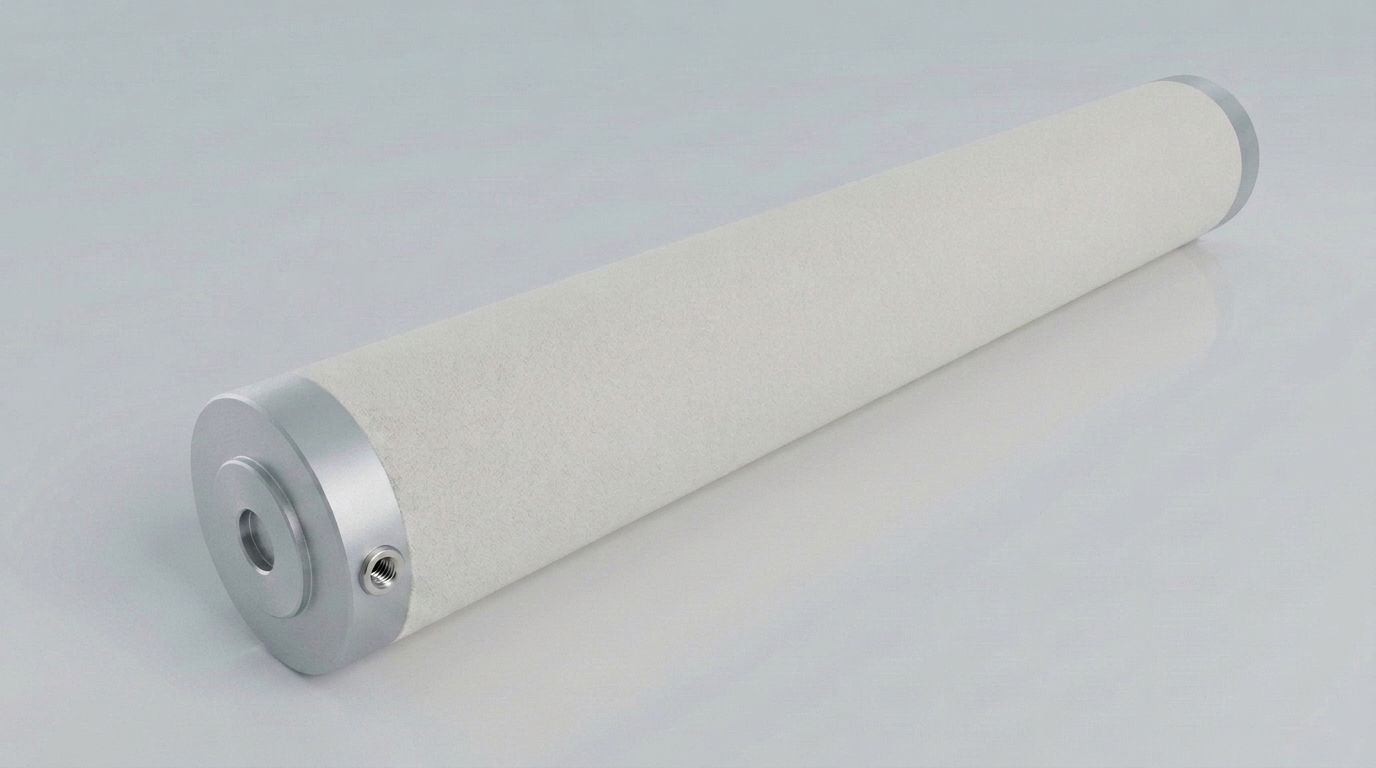
ESGT-AT 多孔陶瓷气浮辊
T040-C · 15–40°C · NBR 密封
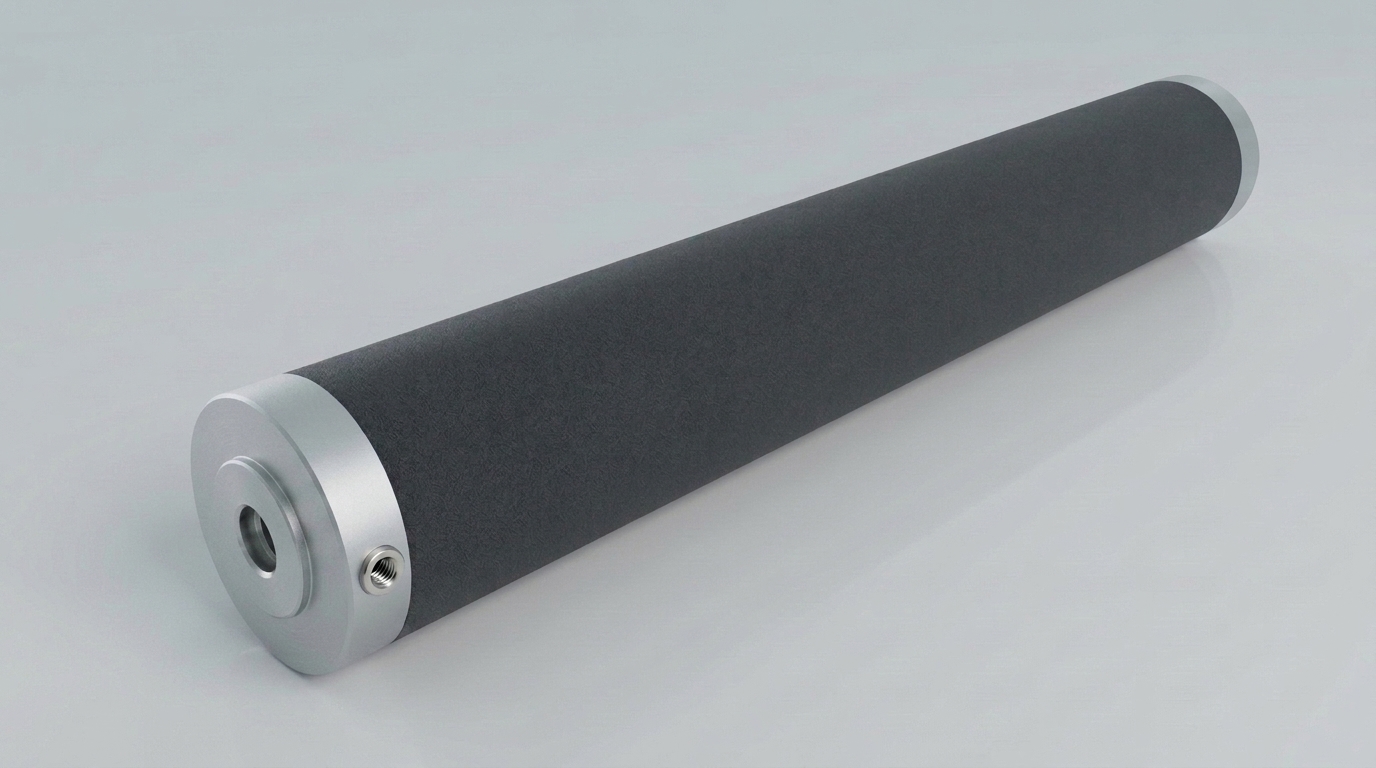
ESGT-AT 多孔石墨气浮辊
T040-G / T250-G · 最高 250°C
| 应用工位 / 模块 | 推荐型号(点击查看产品) | 核心规格参数 | 工程导入收益 |
|---|---|---|---|
| 激光切割区支承 | LAFB0090-BL-000 系列 | 90×100 mm,平面度 ≤ 0.02 mm | 稳定焦面,非接触 |
| 切割前后过辊 | ESGT-AT-***-T040-C | 多孔陶瓷,15–40°C | 走带全程非接触 |
| 加热 / 干燥段过辊 | ESGT-AT-***-T250-G | 多孔石墨,15–250°C,FFKM 密封 | 耐温非接触传输 |
| 转向 / 波浪托膜 | LAFB0090-BL-500 系列 | R250 mm 顶弧面 | 包角托膜与转向 |