直驱气浮运动台在飞秒/皮秒超快激光微纳加工、TGV 玻璃通孔与晶圆隐形切割中的应用
激光加工 · 超快激光 / 微纳加工
飞秒/皮秒激光以“冷加工”方式实现微米级精细加工,但激光焦斑只有几微米,加工质量很大程度上取决于运动平台:轨迹是否准确、速度是否平稳、焦面是否稳定。直驱气浮运动台把无摩擦气浮支承与直线电机、高分辨率光栅尺结合,为超快激光提供高精度、高动态的运动基础。
定位精度
±0.2 μm
ESGT-AS150
直线度 / 平面度
±0.25 μm 起
多孔陶瓷气浮全预载
最大速度
2 m/s
无铁芯直线电机
最大加速度
2 g
高动态轨迹
一、行业工艺背景与传统支承方案的工程瓶颈
TGV 玻璃通孔、陶瓷钻孔、晶圆隐形切割与微结构刻蚀,都要求激光脉冲精确落在设计位置,同时在大幅面上保持一致的焦距。
痛点 01|轨迹误差导致孔位偏移
机械平台的反向间隙与摩擦扰动造成轨迹偏差,高密度阵列孔的位置精度难以保证。
痛点 02|速度波动导致能量不均
等间距打点时速度波动会造成脉冲重叠率变化,影响切割道与孔壁质量。
痛点 03|焦面跳动
平台 Z 向跳动超过焦深时,焦斑能量密度下降,造成加工不完全或热影响区扩大。
二、中轴精控(ESGT)多孔介质气浮技术原理与系统架构
ESGT-AS150 采用多孔陶瓷气浮全预载结构,滑台悬浮于基座之上,由无铁芯直线电机直接驱动,1 nm 分辨率光栅尺全闭环。控制器可基于光栅位置输出位置同步触发信号(PSO),使激光脉冲按实际位置而非时间发射,即使在加减速段也能保持等间距加工。
核心机制 01|无摩擦高精度轨迹
气浮支承消除摩擦与反向间隙,配合直驱与全闭环,轨迹跟随误差小。
核心机制 02|位置同步触发
基于光栅反馈的位置同步输出,使激光脉冲间距与速度变化解耦,提升加工一致性。
核心机制 03|焦面稳定
全预载气膜刚度高,平面度 ±0.25 μm 起,可满足超快激光的焦深要求。
三、主流技术方案关键工程指标对比
| 评估维度 | 传统机械接触方案(滚珠/交叉滚子) | 传统小孔/浅腔节流气浮方案 | 中轴精控多孔介质气浮方案(ESGT) |
|---|---|---|---|
| 定位精度 | 微米级,受丝杠误差影响 | — | ±0.2 μm |
| 动态性能 | 受丝杠临界转速限制 | — | 2 m/s、2 g |
| 平面度 | 受导轨精度影响 | — | ±0.25 μm 起 |
| 静摩擦 / 爬行 | 存在静摩擦与反向间隙 | 无接触 | 无接触,零静摩擦 |
| 磨损与寿命 | 丝杠与导轨磨损 | 无磨损 | 理论零磨损 |
四、中轴精控核心气浮产品矩阵与推荐选型配置
针对上述典型装备工位,中轴精控提供从底层多孔/致密陶瓷核心件、标准化气浮轴承/导轨/气浮辊/气浮板到直驱闭环气浮运动台与气浮转台的全栈标准化及定制化选型:
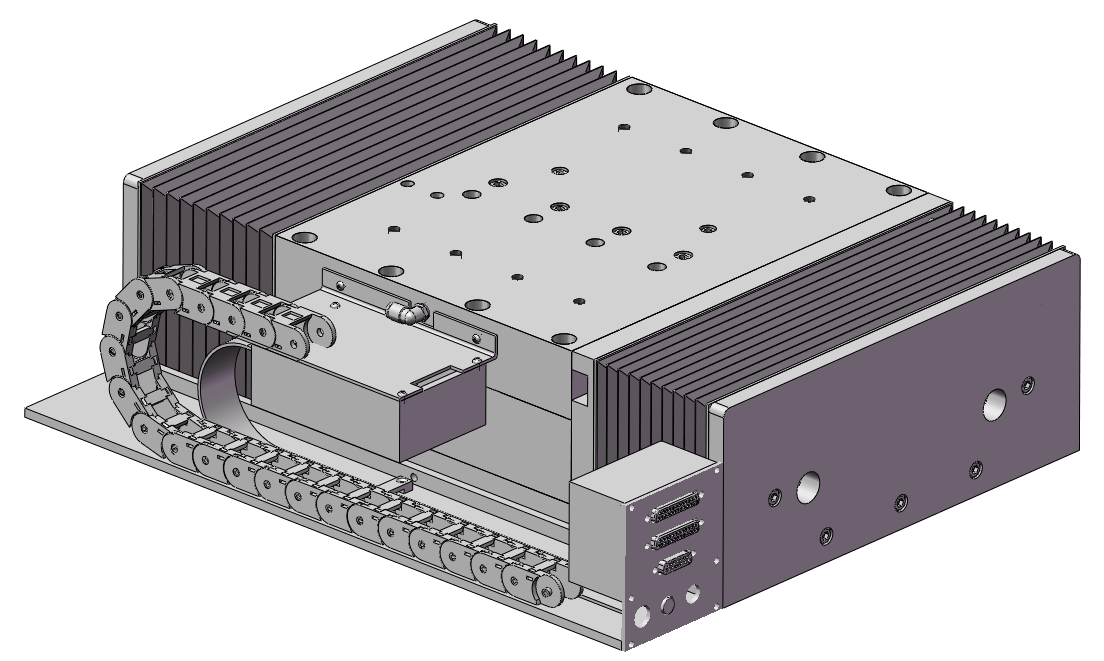
ESGT-AS150 气浮运动台
行程 50–500 mm · 定位 ±0.2 μm
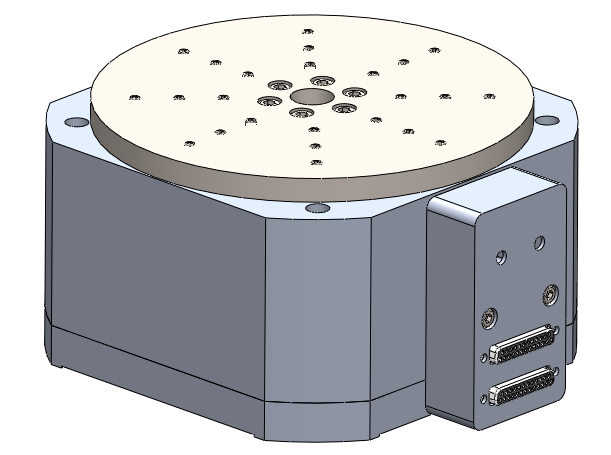
ESGT-RT 气浮转台
异步误差 <20 nm · 定位 ±2″
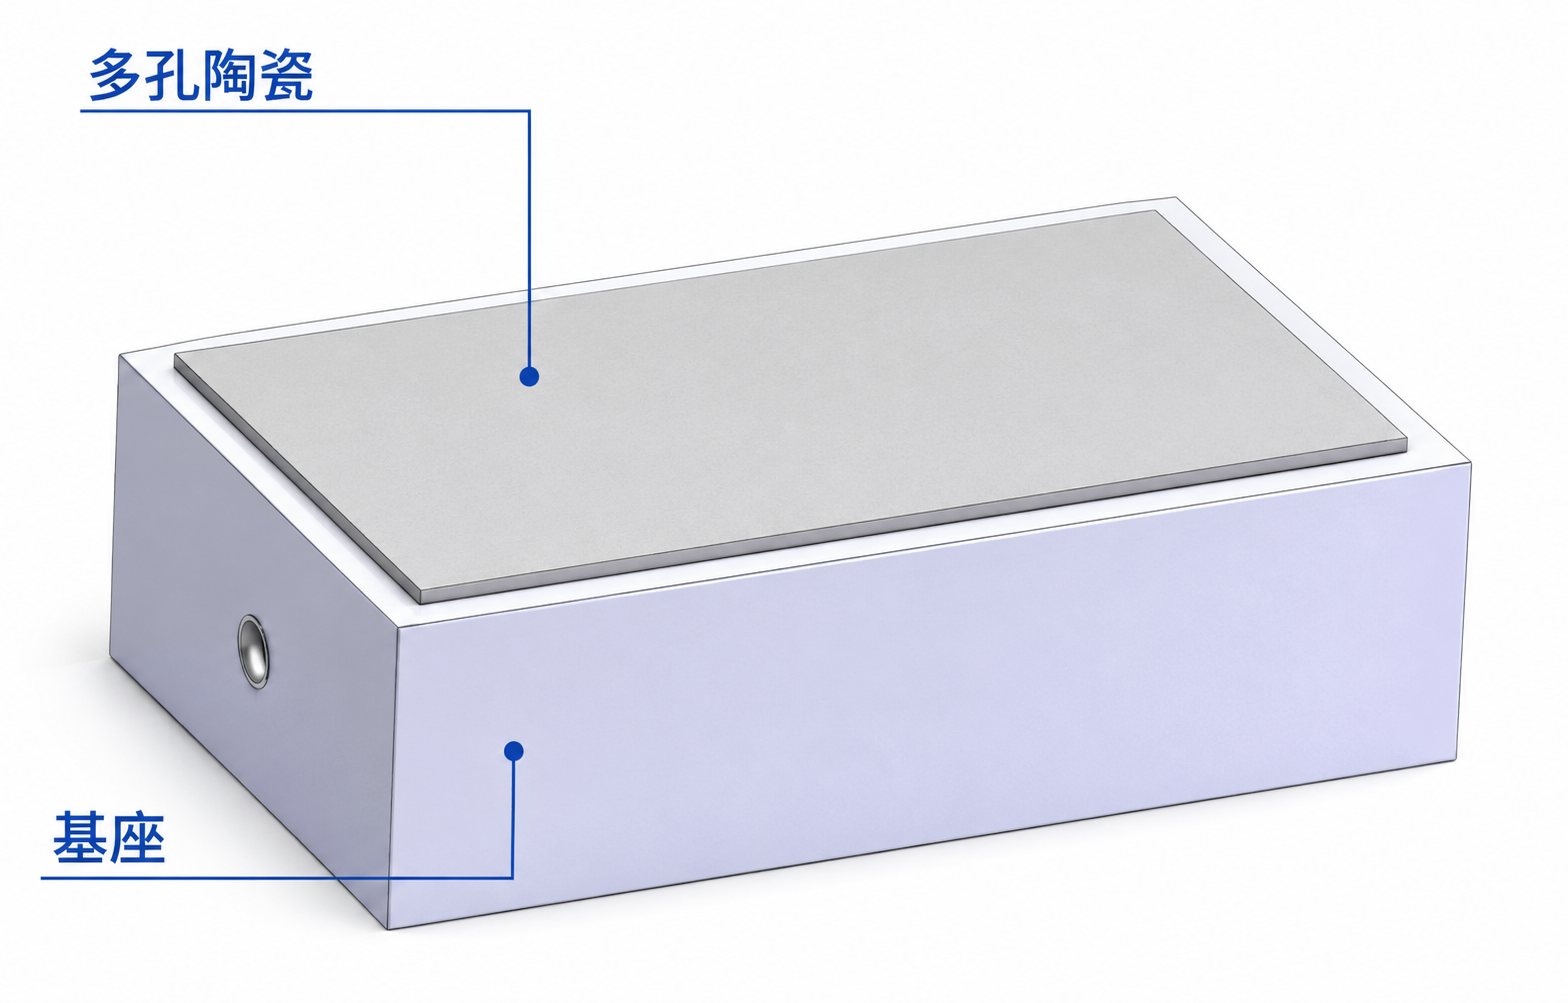
ESGT-S12 矩形止推气浮轴承
12×24–150×300 mm · 支持真空预载
| 应用工位 / 模块 | 推荐型号(点击查看产品) | 核心规格参数 | 工程导入收益 |
|---|---|---|---|
| TGV / 微孔 XY 平台 | ESGT-AS150 系列 | 行程 50–500 mm,定位 ±0.2 μm | 孔位精确,速度平稳 |
| 晶圆隐形切割 | ESGT-AS150 + ESGT-RT-200 | XY + θ 气浮组合 | 切割道对位精准 |
| 圆柱面 / 管材激光加工 | ESGT-RT-250 | 定位 ±2″ | 回转加工平稳 |
| 晶圆吸附治具 | 多孔陶瓷吸盘 | 氧化铝 / 碳化硅 | 薄片均匀吸附 |