直驱气浮转台(C 轴)在五轴超精密慢刀伺服(STS)加工与精密齿形磨削中的应用
精密机床 · 慢刀伺服 / 多轴联动
慢刀伺服(STS)车削需要主轴/C 轴的角度位置与 X、Z 轴实时联动,从而加工出自由曲面、离轴非球面与微透镜阵列。C 轴的角度定位精度、分辨率与回转平稳性,是自由曲面加工精度的核心。
定位精度
±2″
ESGT-RT 系列
重复定位
< 1″
圆光栅闭环
分辨率
< 0.03″
适合精细联动插补
异步误差
< 20 nm
回转平稳
一、行业工艺背景与传统支承方案的工程瓶颈
多轴联动的超精密加工中,回转轴的角度误差会按半径放大为工件表面的位置误差,大口径工件对角度精度更加敏感。
痛点 01|角度误差放大
在 R = 100 mm 处,1″ 的角度误差约对应 0.5 μm 的切向位置误差,对自由曲面加工影响显著。
痛点 02|传动回差与刚度
蜗轮蜗杆或齿轮传动存在回差、磨损与弹性变形,影响联动轨迹精度。
痛点 03|偏载倾覆
大口径工件或夹具偏心带来倾覆力矩,要求回转台具有足够的倾覆刚度。
二、中轴精控(ESGT)多孔介质气浮技术原理与系统架构
ESGT-RT-300 采用多孔陶瓷径向 + 止推轴承组成回转基准,力矩电机直接驱动转子,圆光栅直接测量转子角度。对于更大承载需求,可在工作台下方布置大直径 ESGT-S10 止推气浮轴承(如 Ø200、Ø300 规格)提高轴向承载与倾覆刚度。
核心机制 01|直驱零回差
电机直接驱动转子,无中间传动件,角度控制带宽高,适合 STS 高频联动。
核心机制 02|大承载扩展
大直径止推气浮轴承布置在大半径处,可显著提高倾覆刚度,满足大口径工件加工。
核心机制 03|平稳回转
无接触气膜回转,转速平稳、振动小,保证车削表面质量。
三、主流技术方案关键工程指标对比
| 评估维度 | 传统机械接触方案(滚珠/交叉滚子) | 传统小孔/浅腔节流气浮方案 | 中轴精控多孔介质气浮方案(ESGT) |
|---|---|---|---|
| 角度定位 | 受传动链误差影响 | — | ±2″,分辨率 < 0.03″ |
| 回差 | 存在 | — | 零回差 |
| 倾覆刚度 | 较高 | — | 可通过大直径止推轴承扩展 |
| 磨损与寿命 | 滚动体/滚道持续磨损,精度随时间衰减 | 无磨损;划伤节流孔即可能失效 | 理论零磨损;多孔整面节流对表面局部划痕不敏感 |
| 联动带宽 | 受传动弹性限制 | — | 直驱高带宽 |
四、中轴精控核心气浮产品矩阵与推荐选型配置
针对上述典型装备工位,中轴精控提供从底层多孔/致密陶瓷核心件、标准化气浮轴承/导轨/气浮辊/气浮板到直驱闭环气浮运动台与气浮转台的全栈标准化及定制化选型:
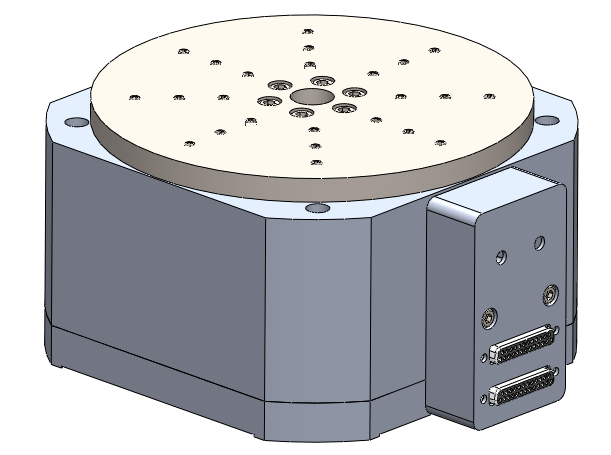
ESGT-RT-300 气浮转台
无槽无铁芯力矩电机直驱
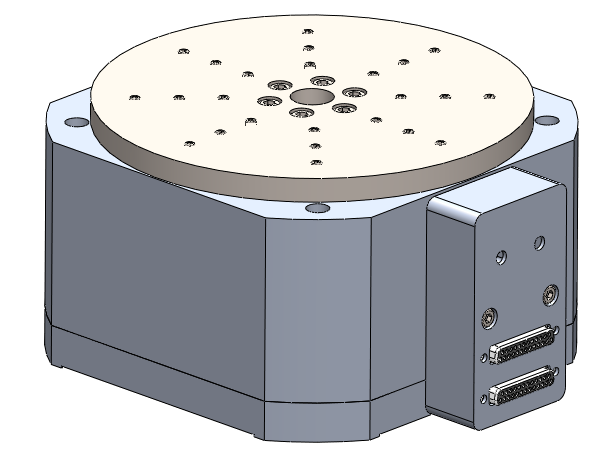
ESGT-RT 系列转台
重复定位 <1″ · 分辨率 <0.03″
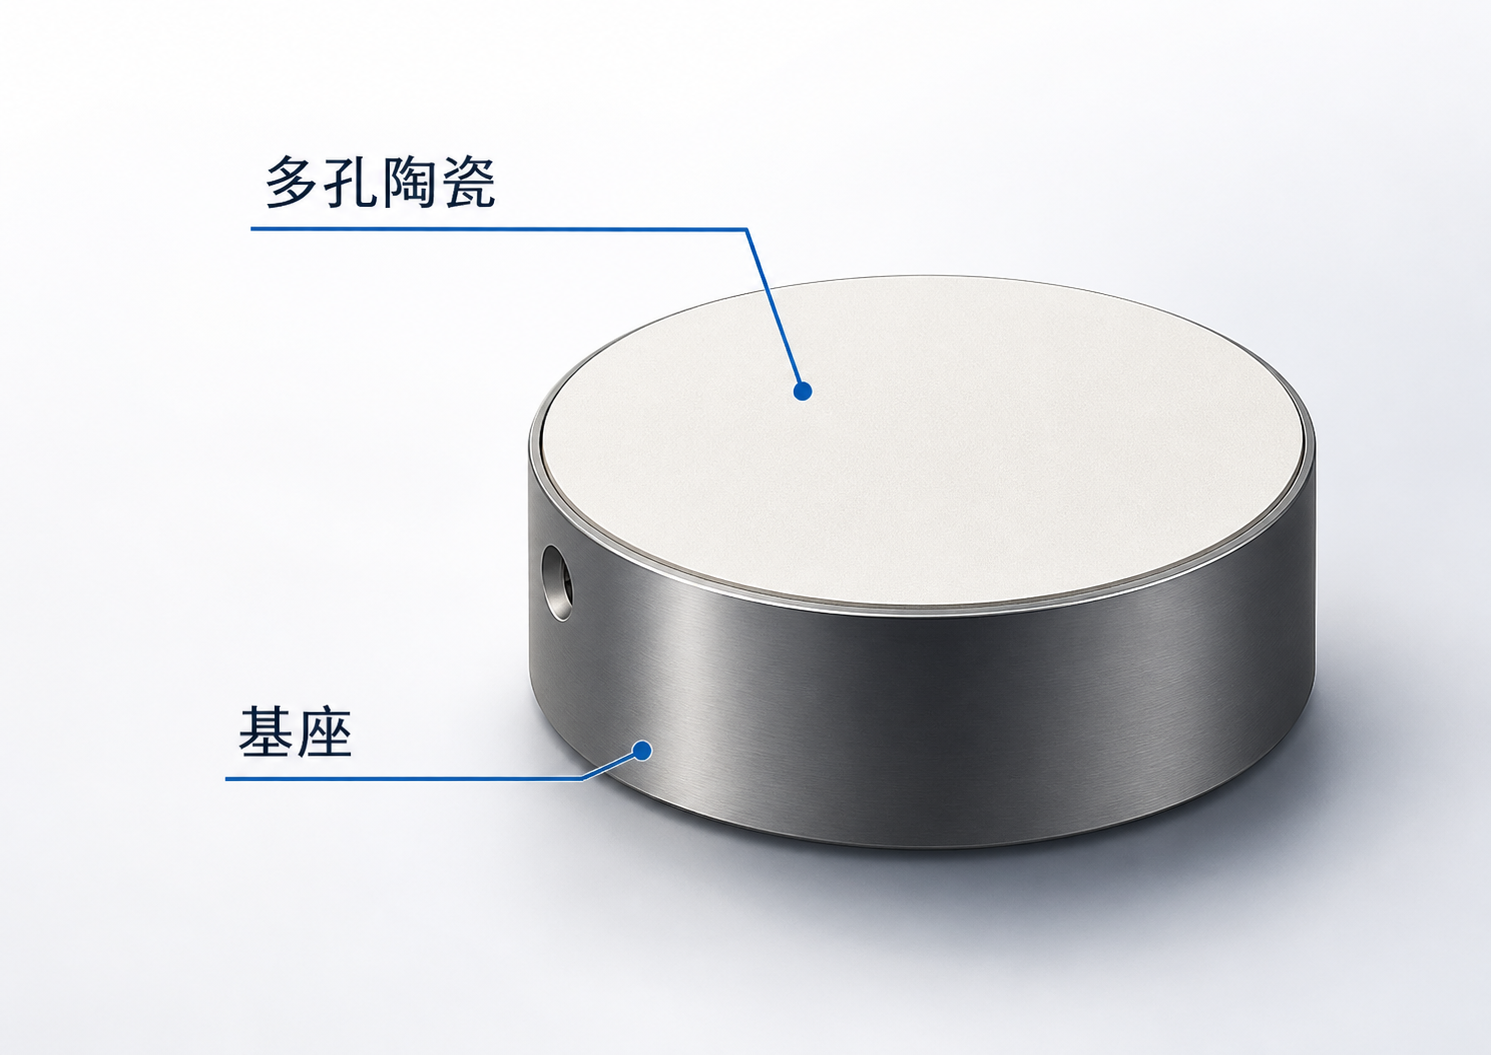
ESGT-S10 圆形止推气浮轴承
Ø25–Ø300 mm · 约 5 μm 气膜 · 球头调平
| 应用工位 / 模块 | 推荐型号(点击查看产品) | 核心规格参数 | 工程导入收益 |
|---|---|---|---|
| 五轴 C 轴 / B 轴 | ESGT-RT-300 | 定位 ±2″,重复 < 1″ | STS 联动精度高 |
| 中小口径回转工位 | ESGT-RT-200 / RT-250 | 轴向误差 < 100 nm | 平稳回转 |
| 大承载工作台 | ESGT-S1020001 / S1030002 | Ø200 / Ø300 mm 止推气浮轴承 | 提高轴向承载与倾覆刚度 |
| 齿形磨削分度 | ESGT-RT 系列 | 分辨率 < 0.03″ | 精细分度 |