多孔陶瓷混合气浮主轴在纳米单点金刚石车床(SPDT)与超精密光学加工中的应用
精密机床 · 单点金刚石车削
单点金刚石车削(SPDT)可直接加工出光学级表面的红外透镜、金属反射镜与模具镜面。在这种加工方式中,主轴的回转误差会一比一地复印到工件表面形状与粗糙度上,因此气浮主轴是纳米车床的标准配置。多孔陶瓷气浮轴承以整面节流获得更高的刚度和更好的误差均化,是提升主轴性能的重要途径。
混合轴承
ESGT-S25
径向 + 止推一体化
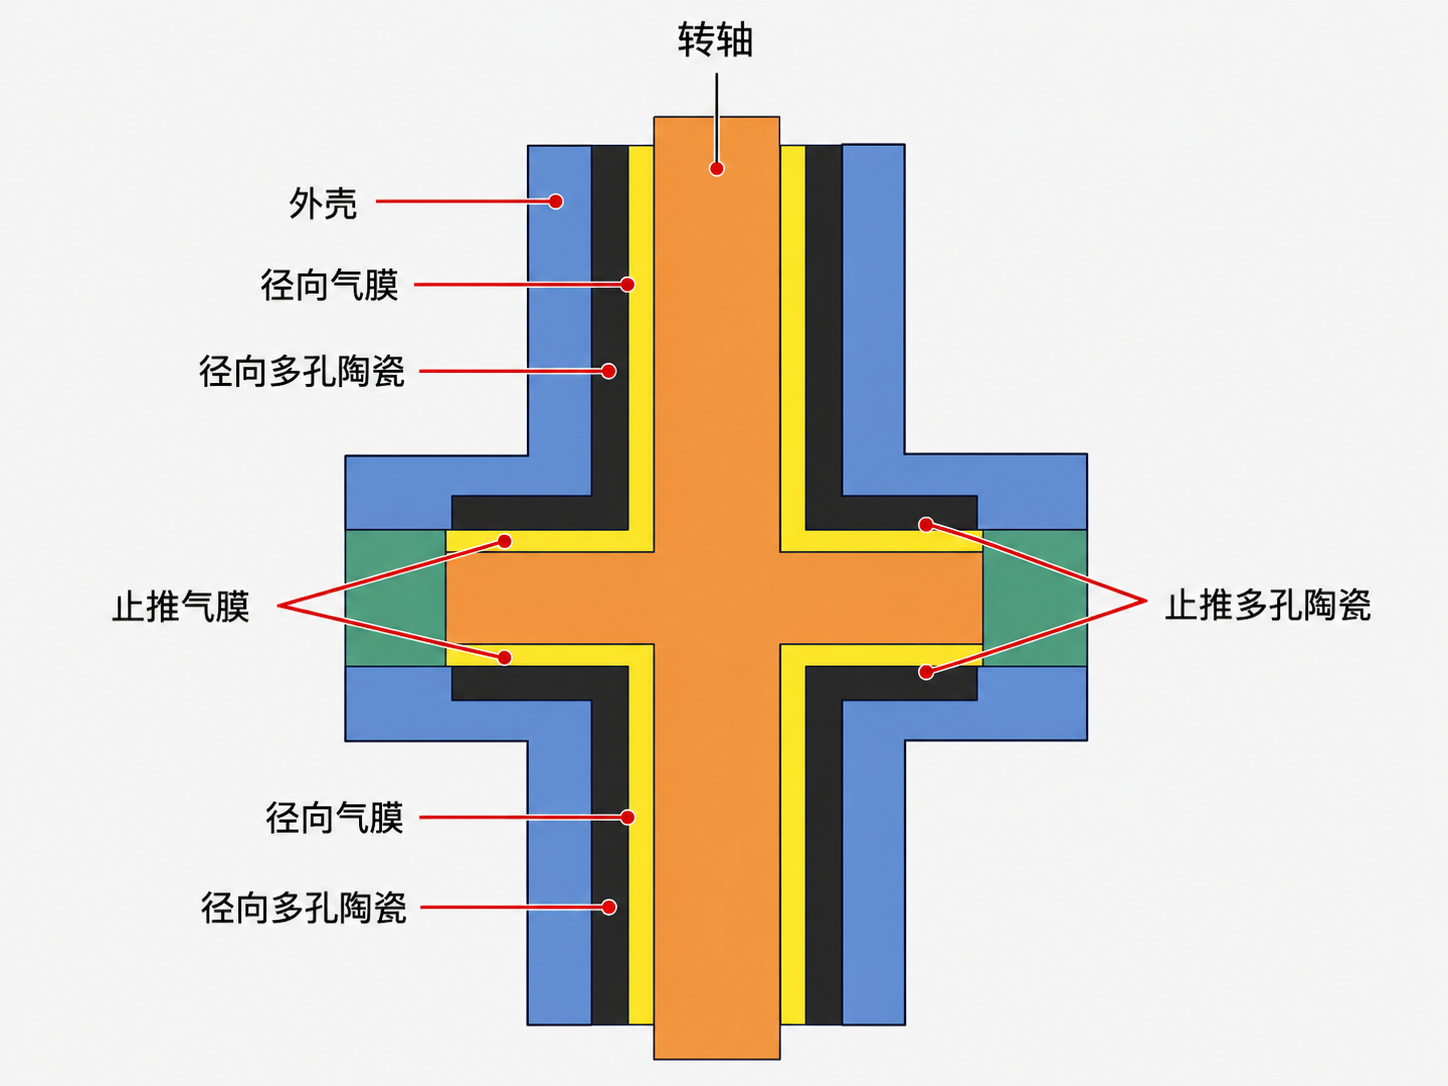
径向轴套气膜
≈ 4 μm
ESGT-S30
止推轴承气膜
≈ 5 μm
ESGT-S10
摩擦发热
≈ 0
无接触回转
一、行业工艺背景与传统支承方案的工程瓶颈
光学级表面要求纳米级粗糙度与亚微米级面形精度。除机床结构与刀具外,主轴回转精度和热稳定性是决定性因素。
痛点 01|回转误差复印
主轴的径向/轴向误差运动直接转化为工件表面的面形误差与周期性纹理。
痛点 02|刚度不足导致振纹
切削力虽小,但主轴刚度不足时,切削过程中的微小扰动会形成表面振纹。
痛点 03|热漂移
长时间加工中主轴温升引起的轴向伸长会影响面形与端面尺寸。
二、中轴精控(ESGT)多孔介质气浮技术原理与系统架构
典型的 SPDT 气浮主轴由前后径向轴承与双向止推轴承组成。采用 ESGT-S25 混合气浮轴承可把径向与止推功能集成在一起;也可按主轴结构分别选用 ESGT-S30 径向轴套与 ESGT-S10 止推轴承。多孔陶瓷在轴承面上均匀出气,形成连续气膜包络转子。
核心机制 01|高刚度整面节流
多孔介质在轴承全表面出气,承载面积利用率高,提高主轴径向与轴向刚度,抑制切削振纹。
核心机制 02|误差均化
气膜对转子圆度误差进行平均,使主轴回转误差小于零件本身的加工误差。
核心机制 03|低发热低热漂
无摩擦发热,主轴温升主要来自电机,可通过对称结构与冷却设计控制热漂移。
三、主流技术方案关键工程指标对比
| 评估维度 | 传统机械接触方案(滚珠/交叉滚子) | 传统小孔/浅腔节流气浮方案 | 中轴精控多孔介质气浮方案(ESGT) |
|---|---|---|---|
| 回转精度 | 难以达到纳米级 | 可达亚微米 / 纳米级 | 整面气膜均化,误差运动更低 |
| 刚度 | 高,但伴随发热与振动 | 受孔位与承载面积限制 | 承载面积大,刚度更高 |
| 发热 | 摩擦发热明显 | 低 | 低 |
| 断气安全性 | — | 突然断气易刮伤 | 多孔陶瓷材质自润滑性较好,断气接触时损伤风险更低(仍须配置断气联锁) |
| 磨损与寿命 | 滚动体/滚道持续磨损,精度随时间衰减 | 无磨损;划伤节流孔即可能失效 | 理论零磨损;多孔整面节流对表面局部划痕不敏感 |
四、中轴精控核心气浮产品矩阵与推荐选型配置
针对上述典型装备工位,中轴精控提供从底层多孔/致密陶瓷核心件、标准化气浮轴承/导轨/气浮辊/气浮板到直驱闭环气浮运动台与气浮转台的全栈标准化及定制化选型:
ESGT-S25 混合气浮轴承(D 型)
多孔陶瓷整面节流 · 高刚度
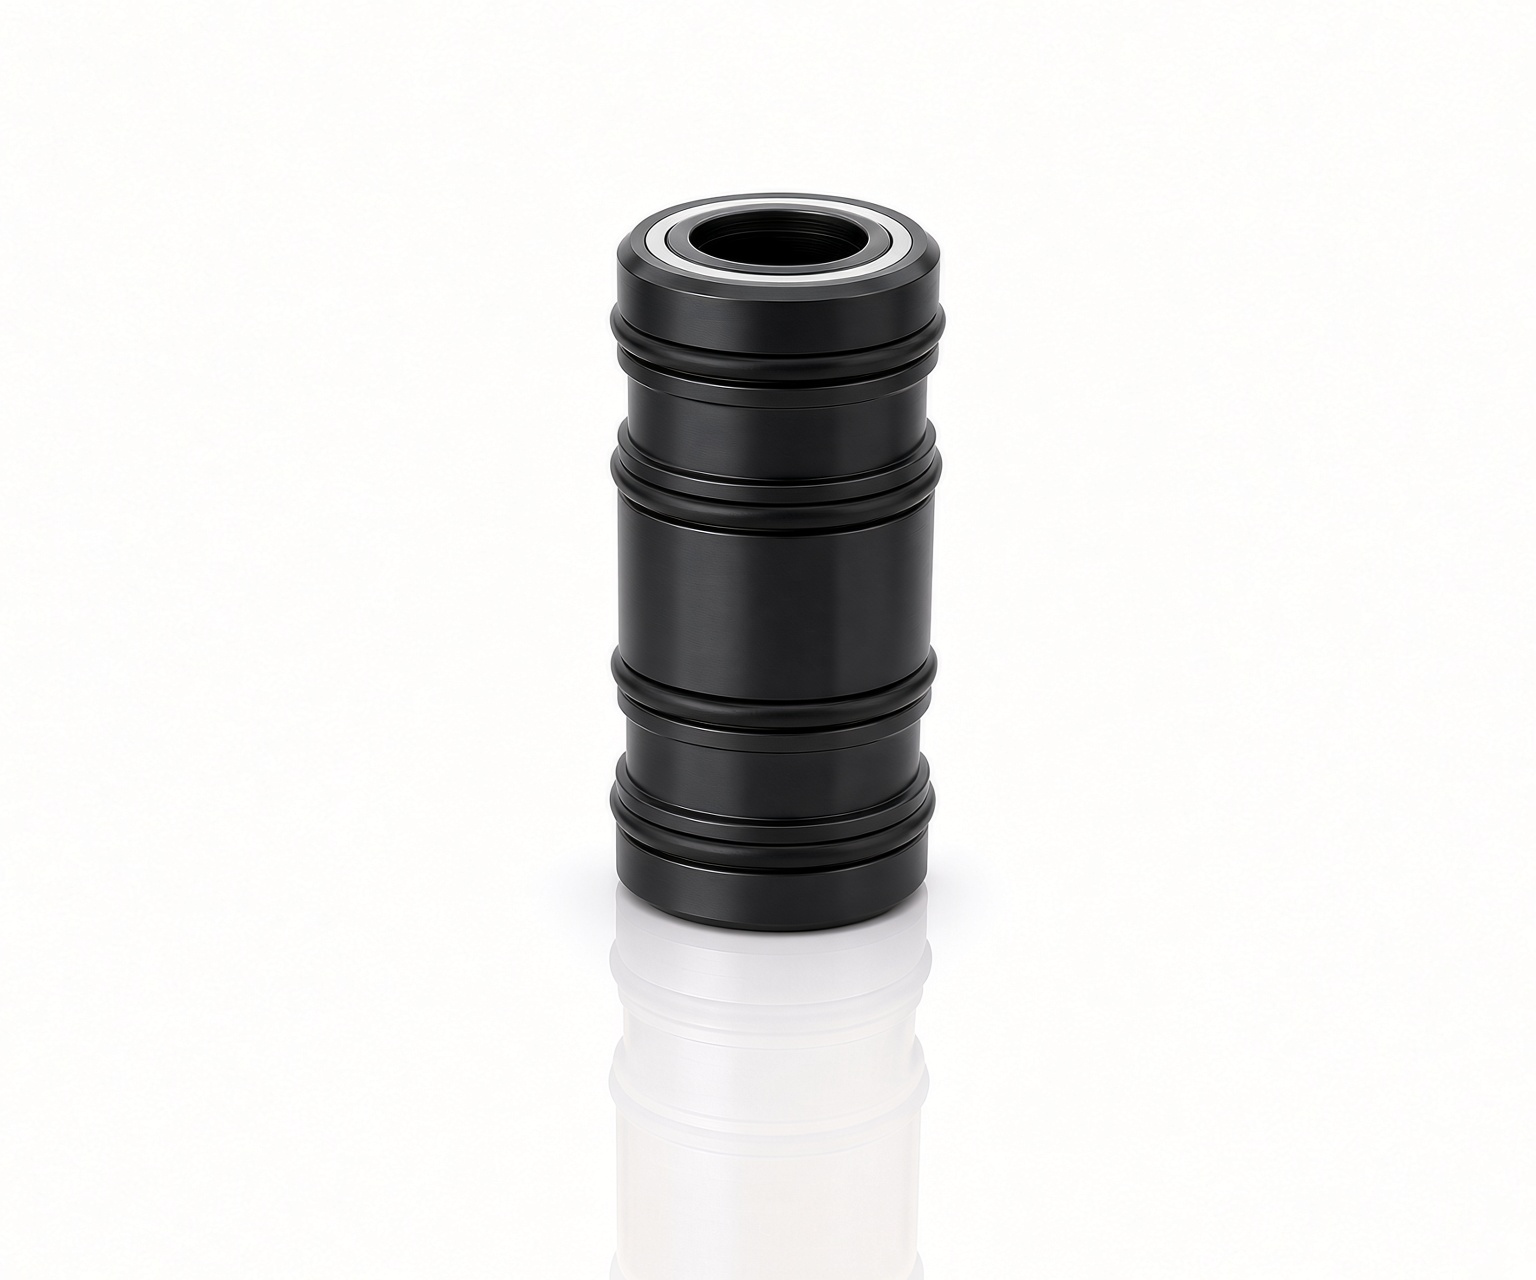
ESGT-S30 径向气浮轴套
Ø13–Ø75 mm · 约 4 μm 均匀气膜
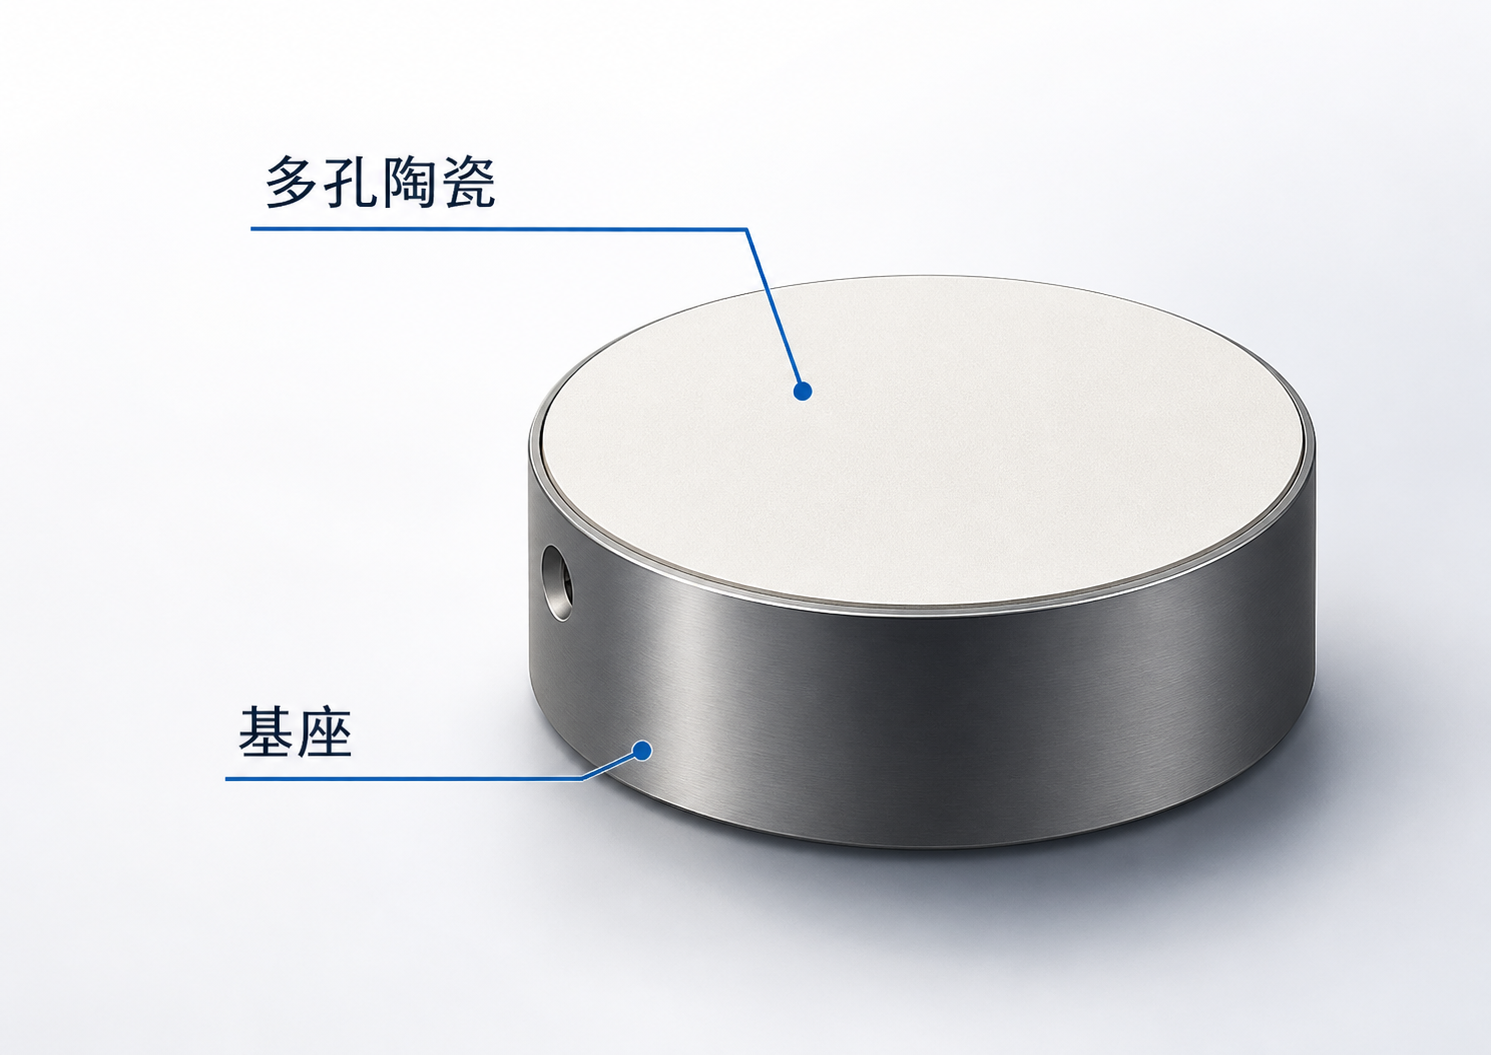
ESGT-S10 圆形止推气浮轴承
Ø25–Ø300 mm · 约 5 μm 气膜 · 球头调平
| 应用工位 / 模块 | 推荐型号(点击查看产品) | 核心规格参数 | 工程导入收益 |
|---|---|---|---|
| 主轴径向 + 止推一体化 | ESGT-S255001 ~ S255004 | A / B / C / D 四种结构 | 轴系紧凑,装调简便 |
| 主轴径向支承 | ESGT-S304002 / S305002 / S307502 | 内径 Ø40 / Ø50 / Ø75 mm | 高径向刚度 |
| 主轴双向止推 | ESGT-S10 圆形止推轴承 | Ø25–Ø300 mm | 高轴向刚度 |
| X/Z 直线轴 | ESGT-S40 气浮导轨 | 局部直线度 0.25 μm/25 mm | 平稳进给,无爬行 |