多孔陶瓷专用内圆磨床、外圆磨床 及平面磨床采购招标公告
设备采购 · 公开招标
多孔陶瓷专用内圆磨床、外圆磨床及平面磨床采购招标公告
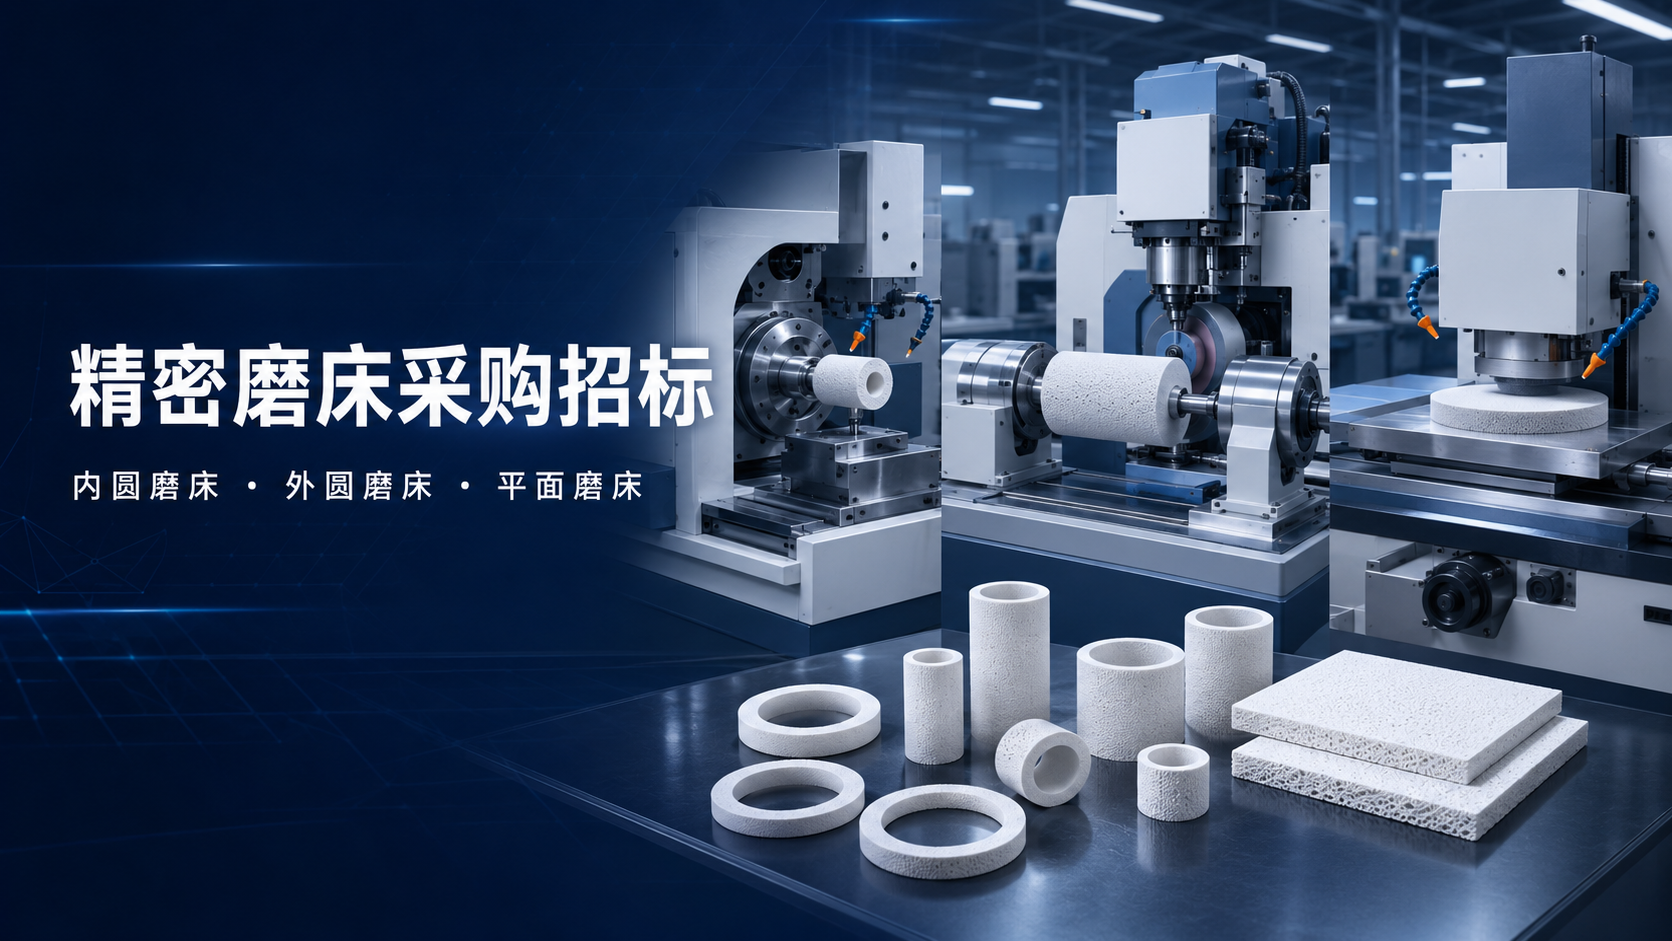
为满足多孔氧化铝陶瓷、气浮功能部件等产品的精密加工需求,中轴精控(广州)科技有限公司现面向全国公开采购三类精密磨削设备,诚邀具备陶瓷磨削经验及设备定制能力的制造商、代理商参与投标。
标段一:数控内圆磨床标段二:数控外圆磨床标段三:精密平面磨床
一、招标单位
中轴精控(广州)科技有限公司
Equilibris System (Guangzhou) Technology Co., Ltd.
二、招标项目
| 标段 | 采购设备 | 数量 |
|---|---|---|
| 标段一 | 数控内圆磨床 | 1 台 |
| 标段二 | 数控外圆磨床 | 1 台 |
| 标段三 | 精密平面磨床 | 1 台 |
投标单位可参与一个或多个标段,三个标段可分别中标。
三、主要加工对象
四、标段一:数控内圆磨床
1. 主要用途
用于多孔陶瓷套筒及环形零件内孔的精密磨削,主要完成直孔、台阶孔、端面及必要时的内锥面加工。
2. 基本要求
- 能够加工多孔氧化铝陶瓷,不接受仅适用于普通钢件的标准配置
- 建议内孔加工范围覆盖 Φ20~Φ200 mm 或更大
- 建议最大磨削深度不低于 200 mm,最大工件外径不低于 Φ300 mm
- 数控微量进给稳定,具备粗磨、精磨、光磨及自动退刀功能
- 内圆磨削主轴应根据不同砂轮直径提供合理的转速、功率和刚度配置
- 能够配置树脂结合剂或陶瓷结合剂金刚石砂轮
- 具备端面磨削能力者优先
- 具备在线或离线精密内径检测方案
- 装夹系统不得因夹紧力导致多孔陶瓷工件变形或破裂
- 厂家应提供磨杆、砂轮及夹具选型方案
3. 重点验收指标
- 内径尺寸公差、圆度、圆柱度和大小头锥度满足招标方图纸要求
- 工件入口、出口不得出现影响使用的崩边和裂纹
- 连续加工时尺寸重复性稳定
- 磨削、清洗后不得造成多孔陶瓷透气性能明显下降
- 最终验收以招标方真实多孔陶瓷工件试磨结果为准
五、标段二:数控外圆磨床
1. 主要用途
用于多孔陶瓷套筒、陶瓷环及气浮功能部件外圆的精密磨削,完成外圆、台阶外圆、端面及必要时的外锥面加工。
2. 基本要求
- 建议最大磨削直径不低于 Φ300 mm
- 建议最大工件长度不低于 600 mm,厂家可根据设备系列提供更大规格方案
- 能够完成多孔氧化铝陶瓷外圆精密磨削
- 配置高刚性砂轮主轴和稳定的数控微量进给系统
- 支持树脂结合剂或陶瓷结合剂金刚石砂轮
- 可设置粗磨、精磨、光磨及自动补偿程序
- 具备外圆和端面复合加工能力者优先
- 应提供适用于薄壁、脆性、多孔陶瓷工件的低应力装夹方案
- 具备自动修整、砂轮动平衡或在线测量功能者优先
3. 重点验收指标
- 外径尺寸、圆度、圆柱度及直线度满足招标方图纸要求
- 工件表面不得出现明显崩边、裂纹、烧伤或异常划痕
- 连续加工时尺寸及表面质量保持稳定
- 装夹过程不得导致陶瓷工件开裂或明显变形
- 磨削后工件透气性能不得出现不可接受的下降
- 最终验收以真实多孔陶瓷样件试磨结果为准
六、标段三:精密平面磨床
1. 主要用途
用于多孔陶瓷板、陶瓷模块、气浮板及气浮轴承节流层的平面精密磨削。
2. 基本要求
- 建议有效磨削尺寸不小于 600 mm × 300 mm
- 工作台及磨头运行平稳,低速进给无明显爬行
- 能够使用金刚石砂轮磨削多孔氧化铝陶瓷
- 具备稳定的微量进给及尺寸补偿能力
- 应提供适合非磁性陶瓷零件的真空吸附、专用夹具或其他低应力装夹方案
- 具备砂轮自动修整或稳定修整方案
- 具备冷却液温控和高精度过滤系统
- 能够控制平面度、平行度、厚度一致性和表面质量
- 具备数控磨削或自动循环功能者优先
3. 重点验收指标
- 平面度、平行度和厚度尺寸满足招标方图纸要求
- 表面不得出现明显崩边、裂纹、烧伤和深划痕
- 批量加工时厚度一致性和尺寸重复性稳定
- 装夹与磨削过程中不得损伤多孔陶瓷结构
- 磨削、清洗后不得造成材料透气性能明显下降
- 最终验收以招标方真实多孔陶瓷样件试磨结果为准
七、三台设备的通用配置要求
适用于氧化铝陶瓷的金刚石磨削系统。
独立水基冷却循环及冷却液温控装置。
非磁性陶瓷磨屑过滤系统,不得仅配置磁性分离器;建议配置纸带、袋式或其他精密过滤装置。
封闭式防护及磨削液、粉尘收集措施。
适用于脆性多孔陶瓷的低应力专用夹具。
自动润滑、故障报警及安全联锁装置;数控系统操作方便,并能保存不同产品的加工程序。
提供砂轮、修整工具、夹具及首批易损件清单;提供完整的机械、电气、数控及维护资料。
提供设备安装、调试、操作培训及维护培训;设备应符合国家相关机械安全和电气安全要求。
八、试磨要求
投标单位原则上须使用招标方提供的真实多孔陶瓷样件进行试磨,不得仅以金属件或致密陶瓷件代替。试磨时应记录并提交:
- 加工前后尺寸检测报告
- 圆度、圆柱度、平面度或平行度检测结果
- 表面质量及崩边情况
- 单件加工时间
- 砂轮型号及磨削工艺参数
- 装夹方式及夹紧方案
- 冷却液和过滤系统配置
- 磨削前、磨削后及清洗后的流量—压力测试结果
- 对材料孔隙堵塞、磨屑残留及清洗工艺的说明
招标方将结合加工精度、透气性能保持情况、加工效率、设备稳定性及综合成本确定中标单位。
九、投标单位资格要求
- 具有独立法人资格及合法经营资质
- 具有精密磨床生产、销售或技术服务能力
- 具有氧化铝、氮化硅、碳化硅等工程陶瓷加工案例者优先
- 具备非标夹具、磨削主轴、冷却过滤系统定制能力者优先
- 在华南地区设有售后服务团队或能够快速响应者优先
- 能够配合招标方进行样件试磨、工艺验证及设备验收
十、投标资料要求
资质
公司与资质
- 公司简介及营业执照
- 同类陶瓷加工案例及客户使用情况
技术
设备与方案
- 拟投设备的品牌、型号及详细技术参数
- 设备配置清单和选配项目清单
- 针对多孔陶瓷加工的专项技术方案
- 样件试磨安排及试磨费用说明
商务
报价与服务
- 设备报价、税率、付款方式及报价有效期
- 设备制造周期、交货周期及运输方案
- 安装调试、培训及终验收方案
- 质保期限、售后响应时间及服务内容
- 易损件、耗材和后续维护成本清单
- 设备占地尺寸、整机功率、供电及其他厂务条件
十一、评标原则
本项目不以最低报价作为唯一中标依据,将综合考虑:
十二、报名与联系方式
| 项目名称 | 多孔陶瓷专用精密磨床采购项目 |
| 招标单位 | 中轴精控(广州)科技有限公司 |
| 项目地点 | 广东省广州市 |
| 报名截止 | 2026 年 9 月 15 日 |
| 联系人 | 刘工 |
| 联系电话 | 15626253532 |
| 电子邮箱 | liuhao687@163.com |
有意参与的设备制造商或代理商,请将公司资料、设备技术方案及初步报价发送至指定邮箱,邮件标题请注明:磨床招标+投标单位名称+参与标段。
欢迎具备陶瓷精密磨削经验的设备厂家与我司联系,并预约样件试磨及技术交流。
中轴精控(广州)科技有限公司