气浮 Bond 头工作原理及其在固晶机、Mini/Micro LED 巨量转移与热压键合设备中的应用
在固晶(Die Bonding)、Mini/Micro LED 巨量转移与热压键合(TCB)工艺中,焊头需要在每秒数次的高频节拍下,以毫牛到牛顿级的精确压力把芯片贴装到基板上。传统滚珠花键焊头的静摩擦与爬行,是限制小力控精度与芯片良率的核心瓶颈。以多孔陶瓷径向气浮轴套为核心的气浮 Bond 头,用约 4 μm 的均匀气膜替代机械接触,从根本上消除摩擦力扰动。
一、行业工艺背景与传统支承方案的工程瓶颈
随着 Mini/Micro LED 芯片尺寸缩小到百微米甚至几十微米、先进封装凸点间距持续减小,焊头的“力控分辨率”和“位置一致性”成为决定良率的关键。焊头的力控链路中任何非线性的摩擦力,都会直接叠加到芯片上的接触力上。
滚珠花键/直线轴承存在静摩擦与粘滑,设定 0.1 N 级的轻压力时,实际接触力会因摩擦力突变而产生过冲,造成芯片崩边(Die Crack)或虚焊。
固晶机每小时数万次往复,机械导向件磨损后间隙变大,焊头 θ 角与 Z 向重复性逐渐劣化,需要频繁停机校准。
Micro LED 转移与 TCB 键合对吸嘴与基板的平行度要求在微米量级,同时润滑脂挥发物会污染芯片与焊盘。
二、中轴精控(ESGT)多孔介质气浮技术原理与系统架构
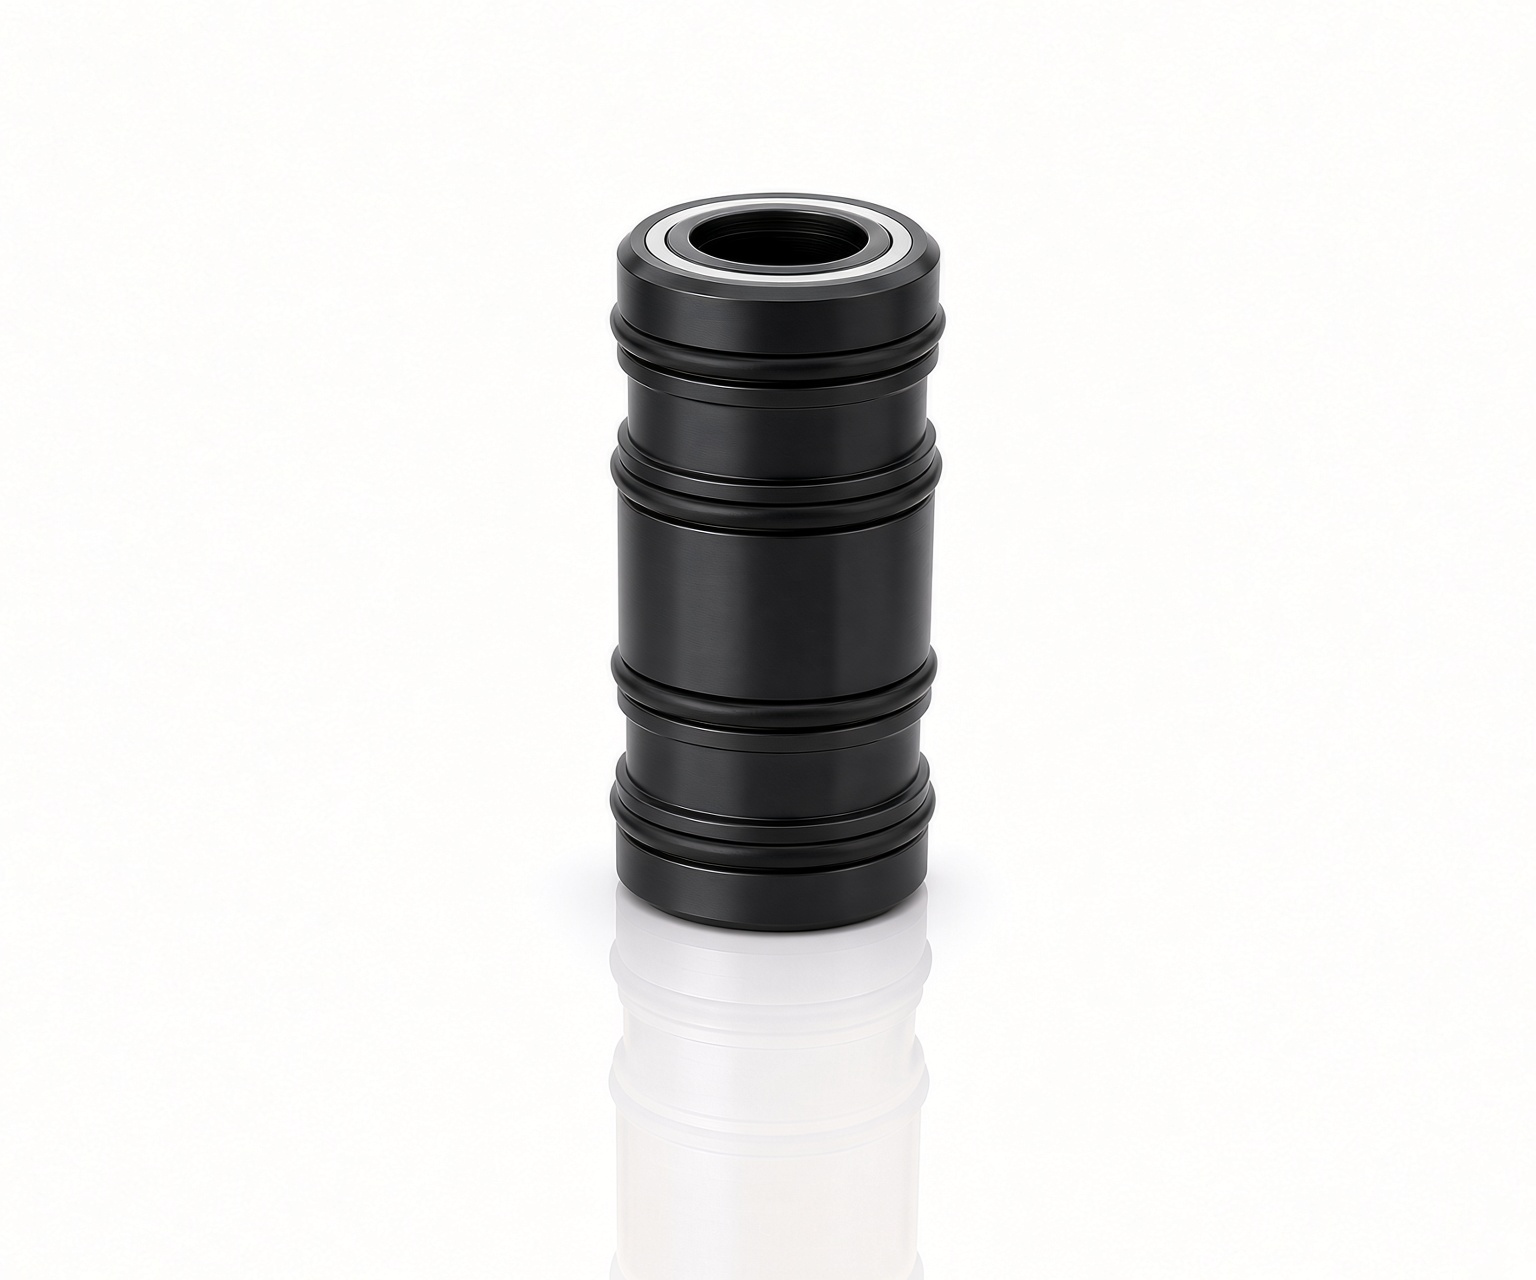
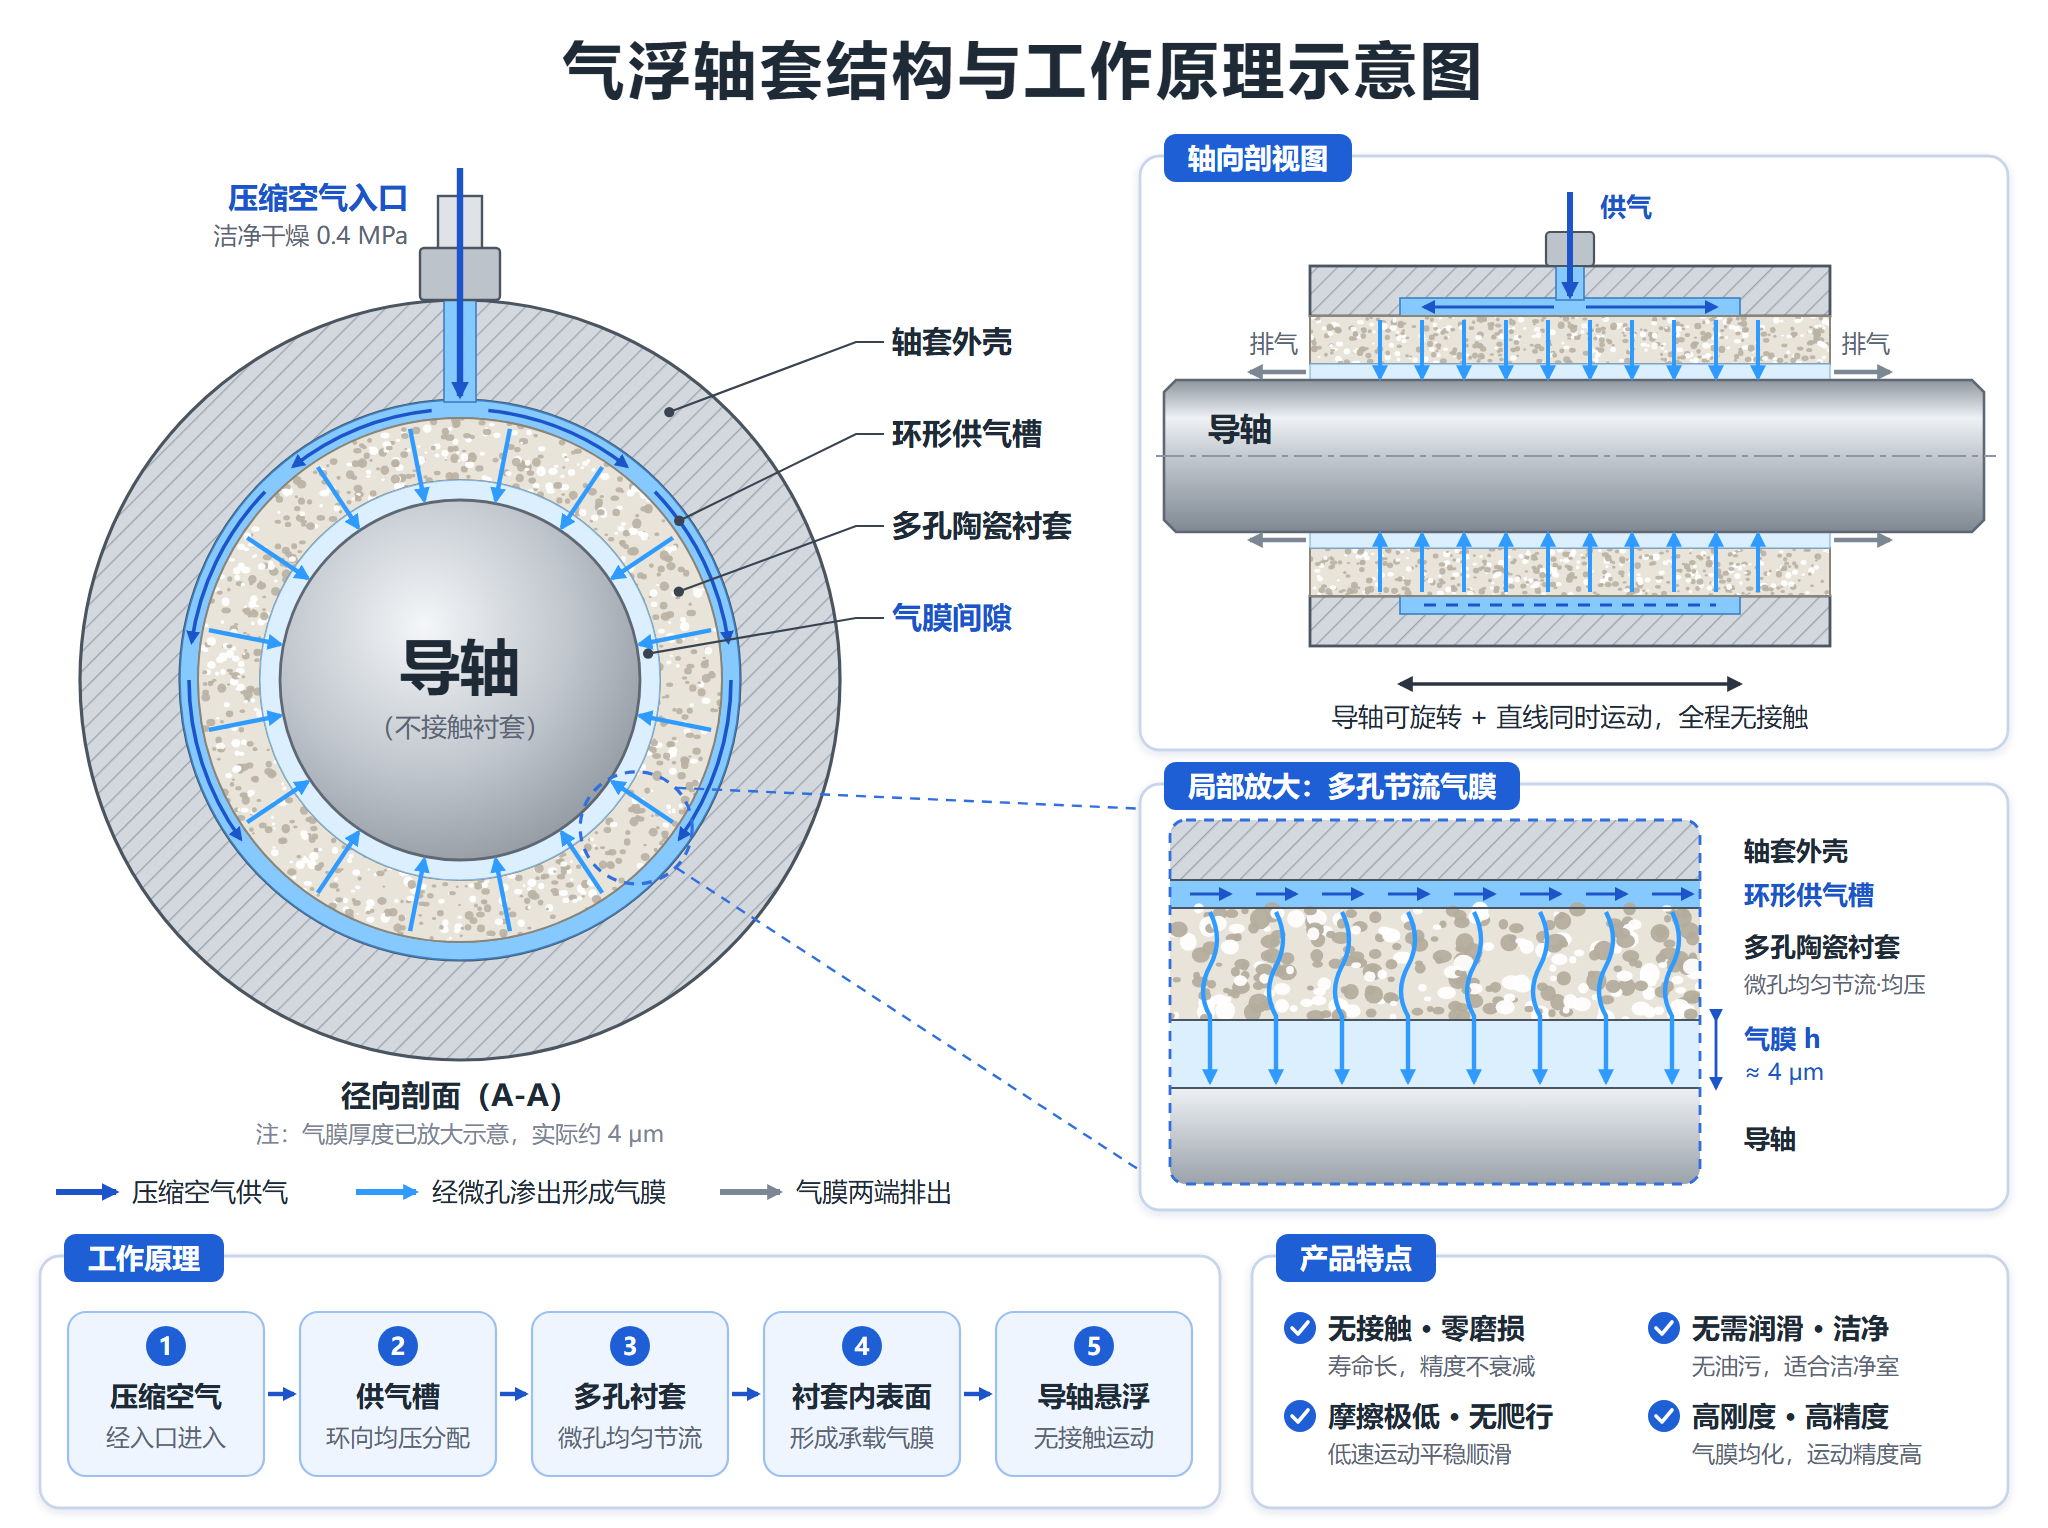
气浮 Bond 头的核心是一根高精度陶瓷/不锈钢空心轴,由 ESGT-S30 多孔陶瓷径向气浮轴套支承。压缩空气通过多孔陶瓷内衬中数以百万计的微孔均匀渗出,在轴与轴套之间形成约 4 μm 的连续气膜,轴可同时做 Z 向直线运动和 θ 向旋转。Z 向由音圈电机驱动并以力传感器闭环,θ 向由直驱电机微调芯片角度。
与小孔节流相比,多孔陶瓷在整个内表面均匀出气,气膜压力分布更平坦,径向刚度高且对轴的圆度误差具有均化作用,焊头 θ 旋转时的径向跳动更小。
轴向运动中不存在机械摩擦,音圈电机输出力几乎全部传递到芯片接触面上,力控曲线平滑无过冲,可实现小力值的稳定闭环控制。
在焊头底座或基板载台上使用 ESGT-S10/S12 止推气浮轴承(球头自动调平),可在键合前完成吸嘴与基板的自适应找平,保证微米级共面度。
三、主流技术方案关键工程指标对比
| 评估维度 | 传统机械接触方案(滚珠/交叉滚子) | 传统小孔/浅腔节流气浮方案 | 中轴精控多孔介质气浮方案(ESGT) |
|---|---|---|---|
| 静摩擦 / 爬行 | 存在静摩擦与低速爬行,换向存在死区 | 无接触,但小孔附近压力集中 | 完全无接触,静摩擦为零,纳米级微步进无爬行 |
| 小力控稳定性 | 受摩擦力波动影响,轻压力区间误差大 | 较好,但径向刚度受孔位分布影响 | 力控链路线性,轻压力区间同样平稳 |
| θ 旋转精度 | 花键间隙导致角度回差 | 旋转时存在孔位压力脉动 | 全周均匀气膜,旋转平稳无回差 |
| 磨损与寿命 | 滚动体/滚道持续磨损,精度随时间衰减 | 无磨损;划伤节流孔即可能失效 | 理论零磨损;多孔整面节流对表面局部划痕不敏感 |
| 洁净度 | 需润滑脂,存在油气挥发与微粒 | 无油,但需高洁净供气 | 无油干式运行,适配洁净室与真空腔外围 |
四、中轴精控核心气浮产品矩阵与推荐选型配置
针对上述典型装备工位,中轴精控提供从底层多孔/致密陶瓷核心件、标准化气浮轴承/导轨/气浮辊/气浮板到直驱闭环气浮运动台与气浮转台的全栈标准化及定制化选型:
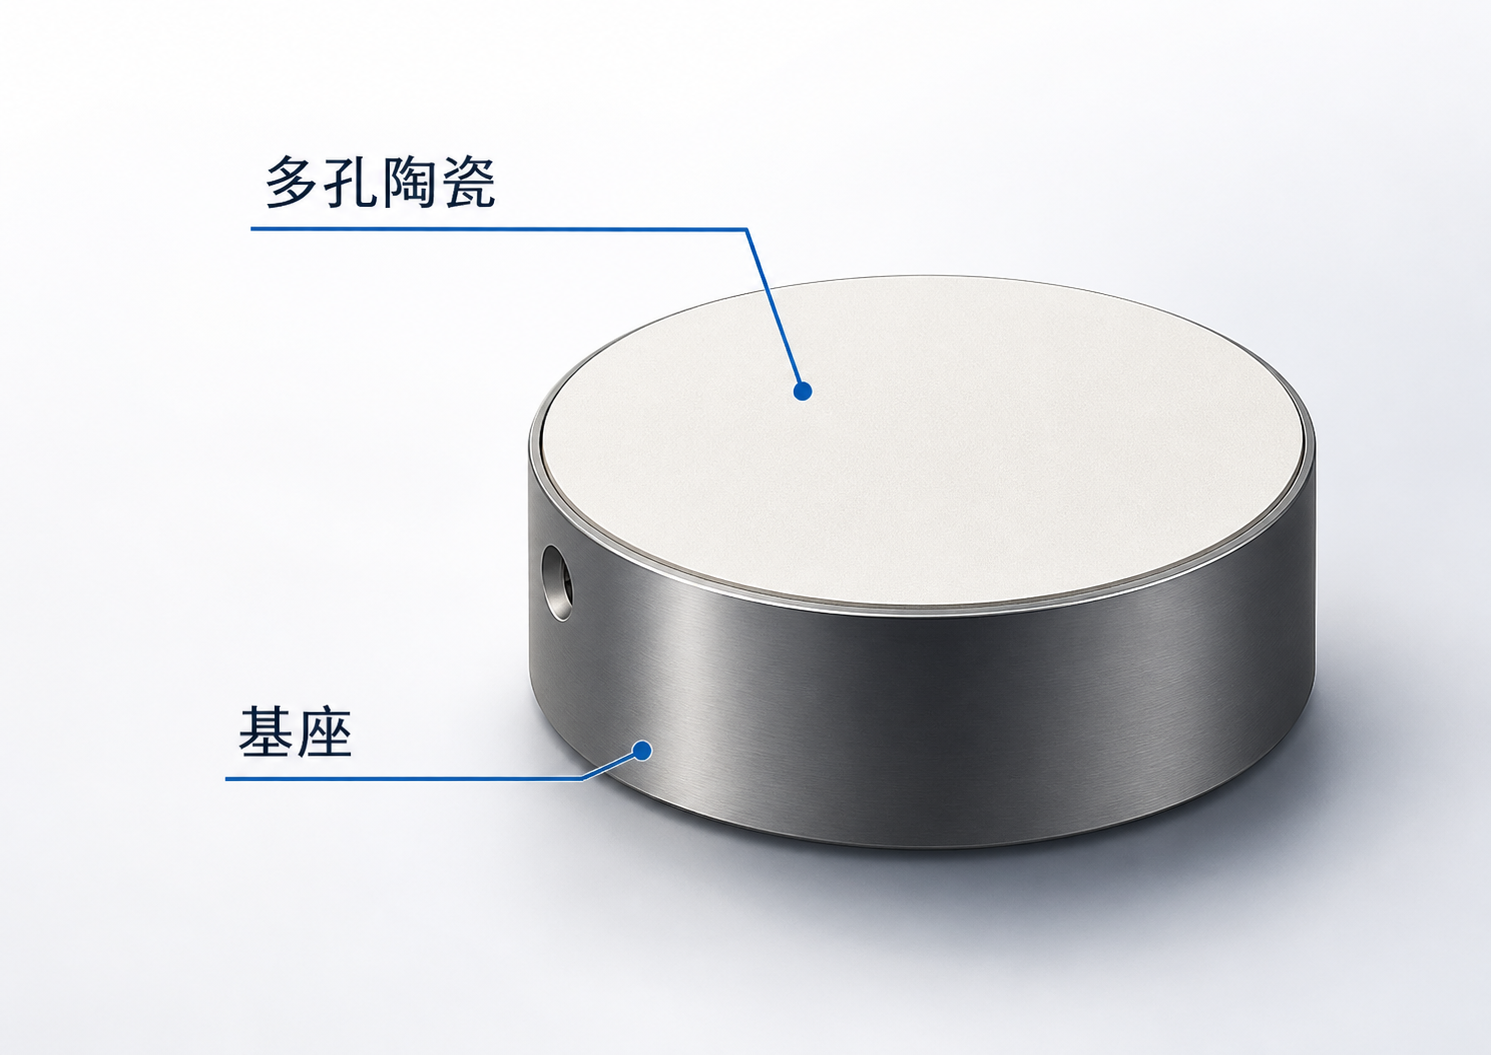
| 应用工位 / 模块 | 推荐型号(点击查看产品) | 核心规格参数 | 工程导入收益 |
|---|---|---|---|
| Micro LED 转移焊头(小型) | ESGT-S301301 / S302001 | 内径 Ø13 / Ø20 mm,约 4 μm 气膜 | 轻量化轴系,适合高频小力贴装 |
| 固晶机 / TCB 键合焊头 | ESGT-S302502 / S304002 | 内径 Ø25 / Ø40 mm,旋转 + 直线复合 | 兼顾刚度与 θ 微调,适配加热吸嘴 |
| 焊头调平 / 基板载台支承 | ESGT-S10 / ESGT-S12 | 圆形 Ø25–Ø300、矩形 12×24–150×300 mm | 球头自动调平,支持真空预载 |
| 焊头 X/Y 搬运轴 | ESGT-S40 全闭式导轨 | 局部直线度 0.25 μm/25 mm | 无爬行高速定位,降低搬运抖动 |